
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Cewka z walcowanego aluminium, która w przedniej części jest cięższa o dwa procent, a w części tylnej o jeden procent lżejsza, kosztuje znacznie więcej niż jedna odrzucona cewka. Osoba powlekająca zaczyna gonić za prędkością linii, aby utrzymać utwardzenie, piec dryfuje, a panele wycięte z przeciwległych końców tej samej cewki powodują widoczną różnicę kolorów, której nikt nie jest w stanie wyjaśnić klientowi. Walcownie aluminium ustalają grubość, płaskość, wygięcie i stan powierzchni, które dziedziczy każda maszyna na dalszym etapie produkcji, dlatego też jakość kręgów jest kwestią produkcyjną, a nie szczegółem zakupu.
Wniosek pierwszy: walcarka jest maszyną do redukcji grubości, ale to, co faktycznie kupuje kupujący, to powtarzalność. Młyn utrzymujący wąskie tolerancje każdego zwoju pozwala na pracę linii powlekającej lub kompozytowej według ustalonej receptury. Młyn, który nie zamienia każdej zmiany w ręczną korektę. Na kolejnych stronach wyjaśniono, czym różni się walcowanie na gorąco, na zimno i foliowanie, jakie parametry cewek należy uwzględnić w specyfikacji zakupu oraz w jaki sposób te parametry wpływają na proces powlekania, laminowania i wykańczania paneli.
Co tak naprawdę zmienia walcownia aluminium
Walcarka przepuszcza metal pomiędzy jedną lub większą liczbą par walców. Każde przejście zmniejsza grubość, a jednocześnie zapisuje na nowo strukturę ziaren, temperament, płaskość i teksturę powierzchni. Walcowanie na gorąco rozpoczyna się od odlanego wlewka w temperaturze około 300 do 500 stopni Celsjusza i doprowadza wlewek do miernika przenoszenia. Walcowanie na zimno, zwykle na walcarce nawrotnej lub tandemowej, zapewnia ostateczną grubość wraz z właściwościami mechanicznymi zamówionymi przez klienta. W przypadku walcowania folii stosuje się ułożone w stosy rolki, aby osiągnąć grubość mierzoną w mikronach, gdzie jakość powierzchni jest ważniejsza niż wytrzymałość.
Udział grubości przychodzącej usuniętej w jednym przejściu
Słupki pokazują, jaka część przychodzącej grubości znika w jednym przejściu na każdym etapie, a różnice wyjaśniają, dlaczego nabywcy na dalszym etapie powinni traktować zwoje walcowane na gorąco i walcowane na zimno jako różne materiały, a nie różne rozmiary tego samego materiału. Walcowanie na gorąco usuwa dużą bezwzględną ilość metalu na przejście, ale pozostawia powierzchnię, na której nadal znajdują się zgorzeliny, ślady walcowania i zauważalnie szerszy zakres grubości. Walcowanie na zimno usuwa w wartościach bezwzględnych mniej metalu na przejście, jednak jest to etap, na którym faktycznie powstają tolerancje grubości i płaskość, dlatego też zwoje walcowane na zimno są normalnym surowcem do linii powlekania i laminowania. Walcowanie folii powoduje największe ze wszystkich redukcji procentowe, ale tylko dlatego, że taśma jest już cienka, a stos rolek podtrzymuje ją ściśle po obu stronach. Kiedy specyfikacja mówi po prostu o walcowaniu na zimno bez podawania klasy tolerancji, walcownia może dostarczyć produkt w dowolne miejsce w tym szerokim zakresie, a linia powlekania spokojnie absorbuje różnicę poprzez złom i ponowną obróbkę.
Parametry cewki decydujące o wydajności na dalszym etapie
Sześć liczb powoduje największe szkody, gdy dryfują. W poniższej tabeli wymieniono je wraz z wartościami, jakie normalnie może utrzymać dobrze kontrolowana fabryka, wraz z objawami pojawiającymi się na hali produkcyjnej, gdy wyjdą poza pasmo.
| Parametr | Praktyczny cel | Objaw downstream gdy dryfuje |
|---|---|---|
| Tolerancja miernika | W granicach 1 procent wartości nominalnej na cewce | Ciężar powłoki i przesunięcie utwardzania, prędkość linii regulowana cewka po cewce |
| Korona | Poniżej 1 procent szerokości paska | Błędy śledzenia taśmy, nierówny nacisk laminacji, falowanie krawędzi |
| Płaskość | W ciągu 10 I jednostek | Zmarszczki na akumulatorze, zarysowania na rolkach prowadzących |
| Wygięcie | Poniżej 3 mm na długości 2 m | Przesunięcie ukośne na linii, słaba rejestracja na drukowanych wykończeniach |
| Pozostałość powierzchniowa | Poniżej 20 mg na metr kwadratowy oleju | Utrata przyczepności, powstawanie pęcherzy po utwardzeniu, odrywanie się powłoki |
| Wewnętrzna średnica i waga cewki | Dopasowane do rozwijacza i trzpienia | Zatrzymanie przewijania, teleskopowanie, niebezpieczna obsługa |
Odchylenie miernika w kampanii walcowania dziesięciu kręgów
Dwie linie odzwierciedlają odchylenie miernika w cyklu dziesięciu cewek, a kształt krzywych ma większe znaczenie niż jakikolwiek pojedynczy odczyt. Górna linia przedstawia walcownię, która wykonuje długie cykle pomiędzy zmianami walców, więc odchylenie zaczyna się w granicach tolerancji, a następnie stale rośnie w miarę zużywania się walców roboczych i tworzenia się korony termicznej. Dolna linia należy do walcarki, która częściej zmienia rolki, co utrzymuje odchylenie na stałym poziomie i oznacza, że klient otrzymuje w dziesiątym zwoju prawie ten sam produkt, co w pierwszym zwoju. Linia do powlekania nie jest w stanie odróżnić tych dwóch młynów na podstawie pojedynczej próbki, ponieważ oba mogą przejść kontrolę przychodzącą na pierwszym zwoju w kampanii. Różnica staje się widoczna jedynie we wskaźniku złomowania w ciągu miesiąca, dlatego też inspekcja przychodząca powinna pobrać próbki z części górnej, środkowej i końcowej kilku kręgów pobranych z tej samej kampanii, a nie dokładnie testować jeden kręg.
Miejsce, w którym zwinięta cewka wchodzi na linię powlekania i laminowania
W większości zastosowań architektonicznych i transportowych zwinięty zwój nie jest produktem gotowym. Najpierw przechodzi przez linię powlekania: czyszczenie alkaliczne, powłoka konwersyjna, podkład, następnie warstwa nawierzchniowa utwardzana w piecu, z możliwością zadrukowania lub laminowania folią przed odwinięciem. Każdy z tych etapów reaguje na powierzchnię metalu dostarczoną przez walcownię, co jest praktycznym powodem, dla którego obróbka wstępna jest tak dokładnie określana w nowoczesnej instalacji do powlekania.
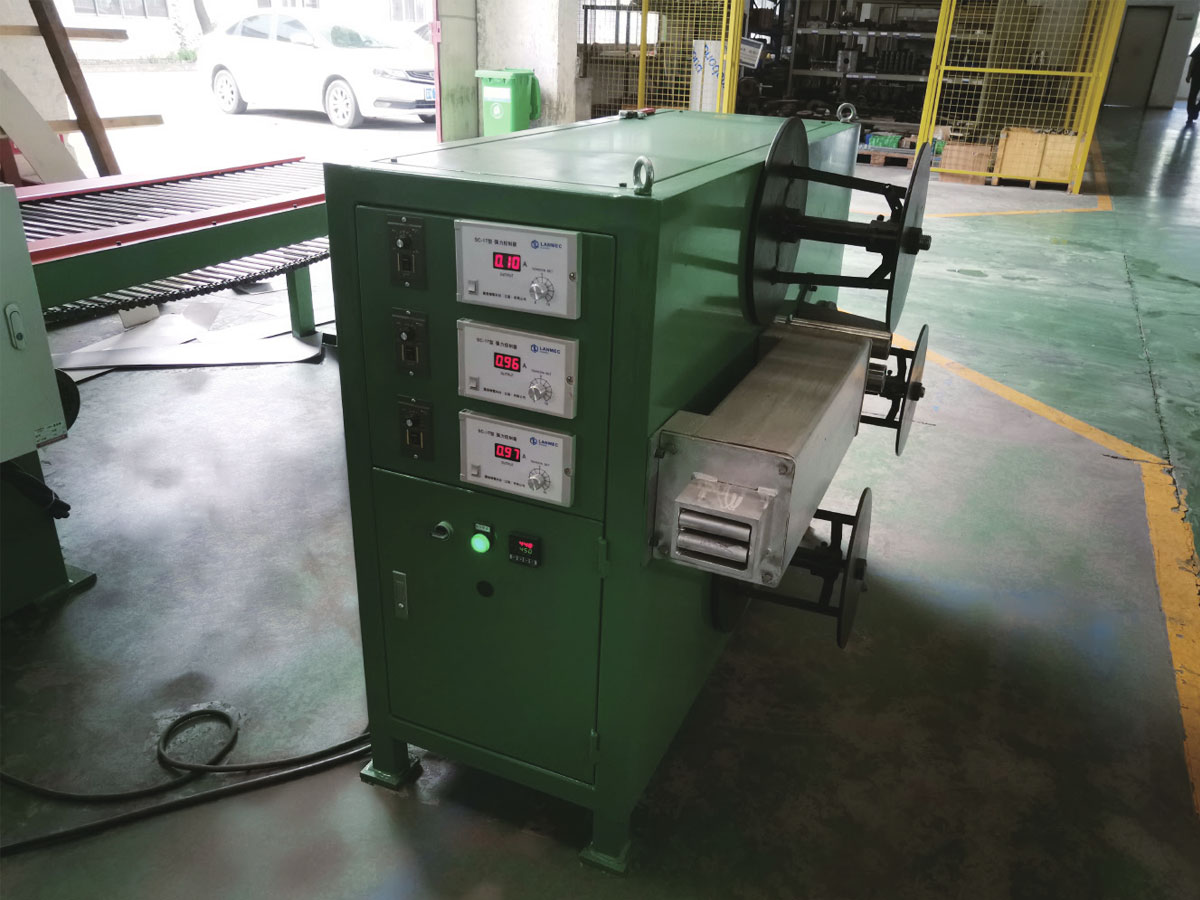
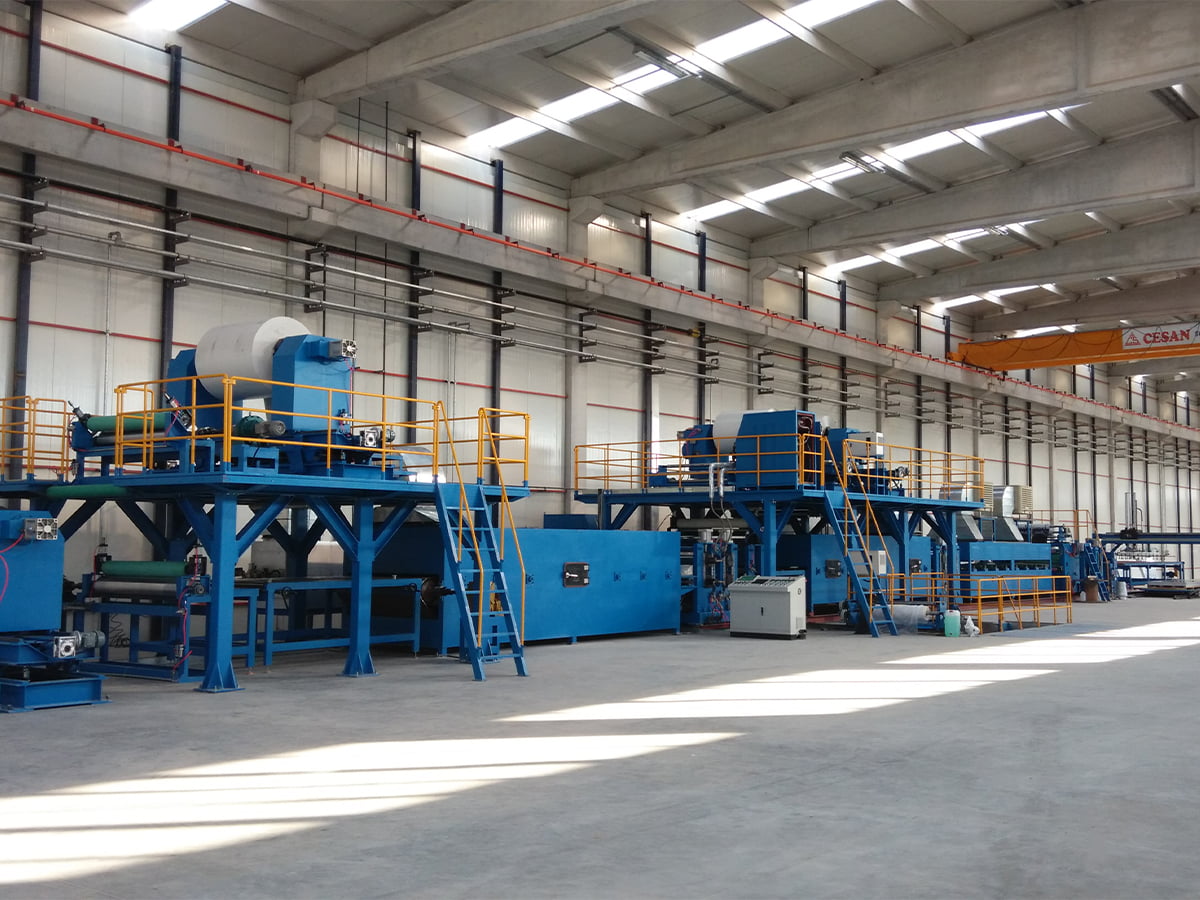
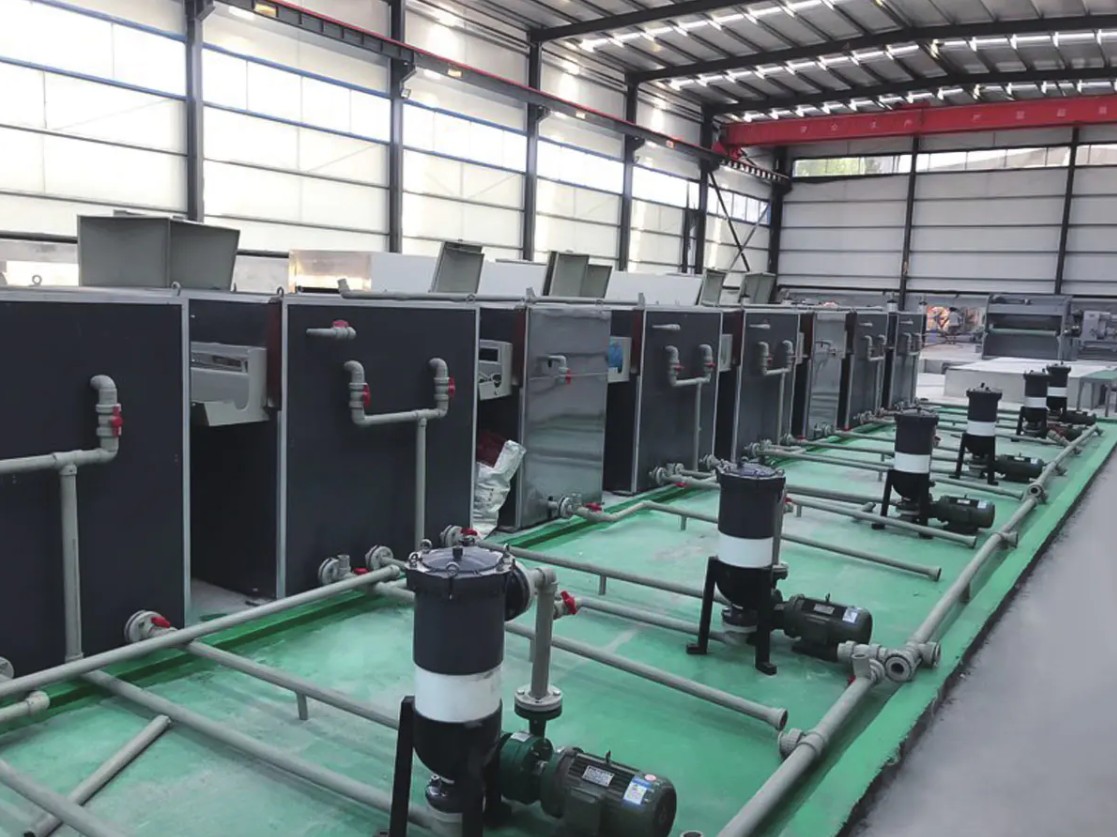
 Linia do powlekania i drukowania zwojów aluminium / stali Akcesoria do sprzętu Zobacz produkt →
Pozostałości oleju walcowniczego, które w walcowni uznano za całkowicie dopuszczalne do tłoczenia, stwarzają ryzyko przyczepności w momencie malowania zwoju. Przenoszenie emulsji, plamy tlenków i nierówna szorstkość objawiają się defektami zwilżania, które dobra sekcja czyszcząca może przez jakiś czas ukryć, a następnie nie mogą ich ukryć, gdy prędkość linii wzrośnie. Z tego powodu specyfikacje linii do powlekania zwykle uwzględniają zarówno skład chemiczny obróbki wstępnej, jak i czystość powierzchni wejściowej cewki, ponieważ linia nie jest w stanie zrekompensować powierzchni, której nigdy nie jest w pełni oczyszczona.
Przyczyny przestojów linii powlekającej związane z cewkami
Wykres kolumnowy przedstawia powody, dla których linia powlekania zwojów zatrzymuje się lub zwalnia, w oparciu wyłącznie o przyczyny, które mają związek z przychodzącą cewką, a nie z samą linią. Uszkodzenia krawędzi mają największy pojedynczy wpływ, ponieważ krawędzie zwojów stanowią najcieńszą część przekroju poprzecznego i są najłatwiejsze do wgnieceń podczas przenoszenia i transportu. Na drugim miejscu znajduje się zmiana miernika: każda nowa cewka o innej średniej grubości wymusza nową prędkość i nastawę piekarnika, a cewki przejściowe zwykle kończą na złomie. Pozostałości powierzchniowe zajmują trzecie miejsce i są najbardziej zwodnicze w tej grupie, ponieważ zwój na podłodze wygląda na czysty, a uszkodzenie pojawia się dopiero po utwardzeniu lub wygięciu gotowego panelu. Wygięcie i owijki łącznie stanowią mniej więcej jedną czwartą wypadków, a oba stanowią problemy w transporcie, przechowywaniu i obsłudze, a także problemy z toczeniem.
Od powlekanej cewki po gotowy panel kompozytowy
Po pomalowaniu cewki linia paneli kompozytowych laminuje ją z rdzeniem i wytwarza płaski arkusz stosowany na fasadach, oznakowaniach, wnętrzach transportowych i systemach okładzinowych. Produkty ognioodporne, takie jak panele A2 i B1, wymagają rdzenia wypełnionego minerałami i kontrolowanej warstwy kleju, a linia musi jednocześnie utrzymywać grubość i siłę wiązania przy prędkości produkcyjnej. Na tym etapie udział walcowni staje się pośredni, ale pozostaje widoczny: równomierność grubości określa, czy obie warstwy laminują przy tym samym napięciu, a płaskość określa, czy gotowy panel jest nadal płaski po sekcji chłodzenia. Jeśli zastanawiasz się nad opcjami sprzętu do ważenia, zapoznaj się z tym przewodnikiem jak wybrać wysokowydajną linię do produkcji metalowych paneli kompozytowych wyjaśnia kompromisy na poziomie linii, które wpływają na jakość cewki.
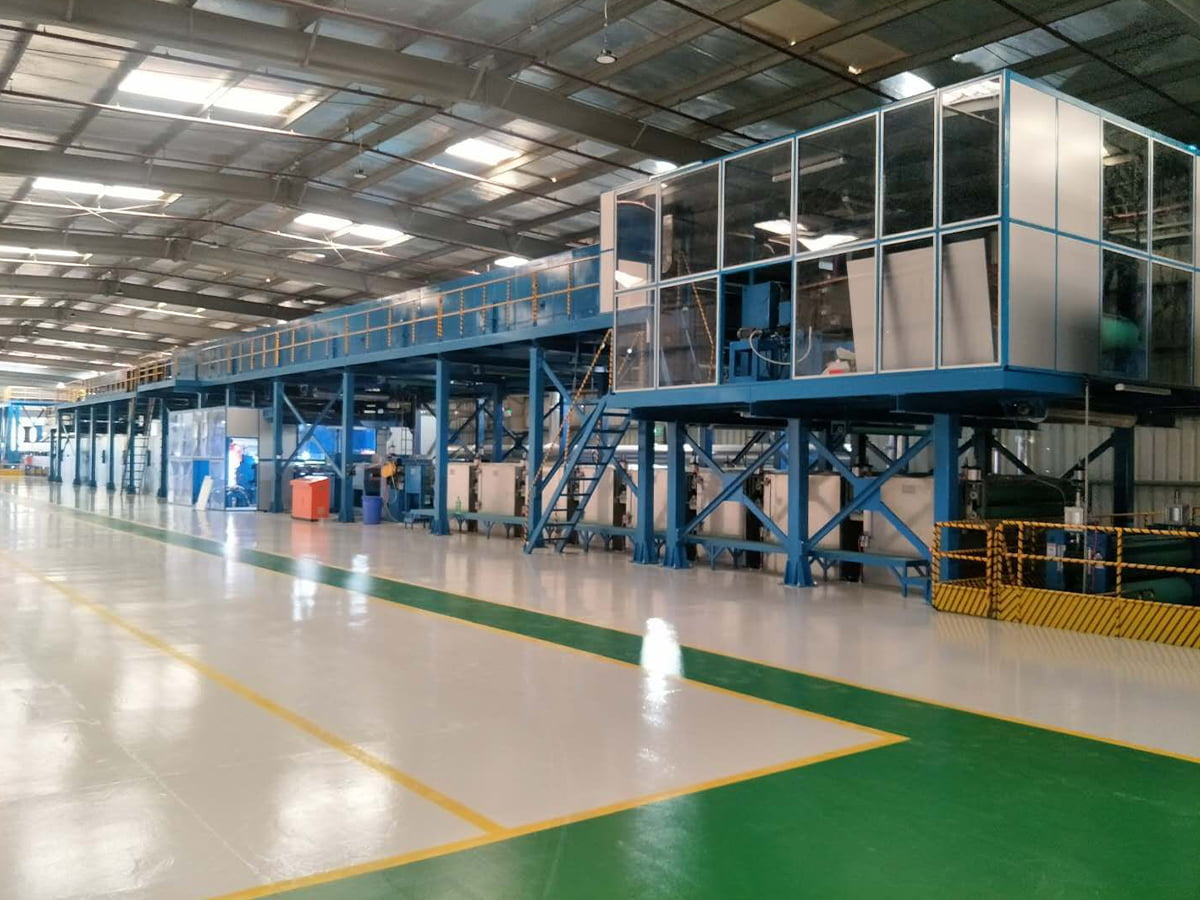
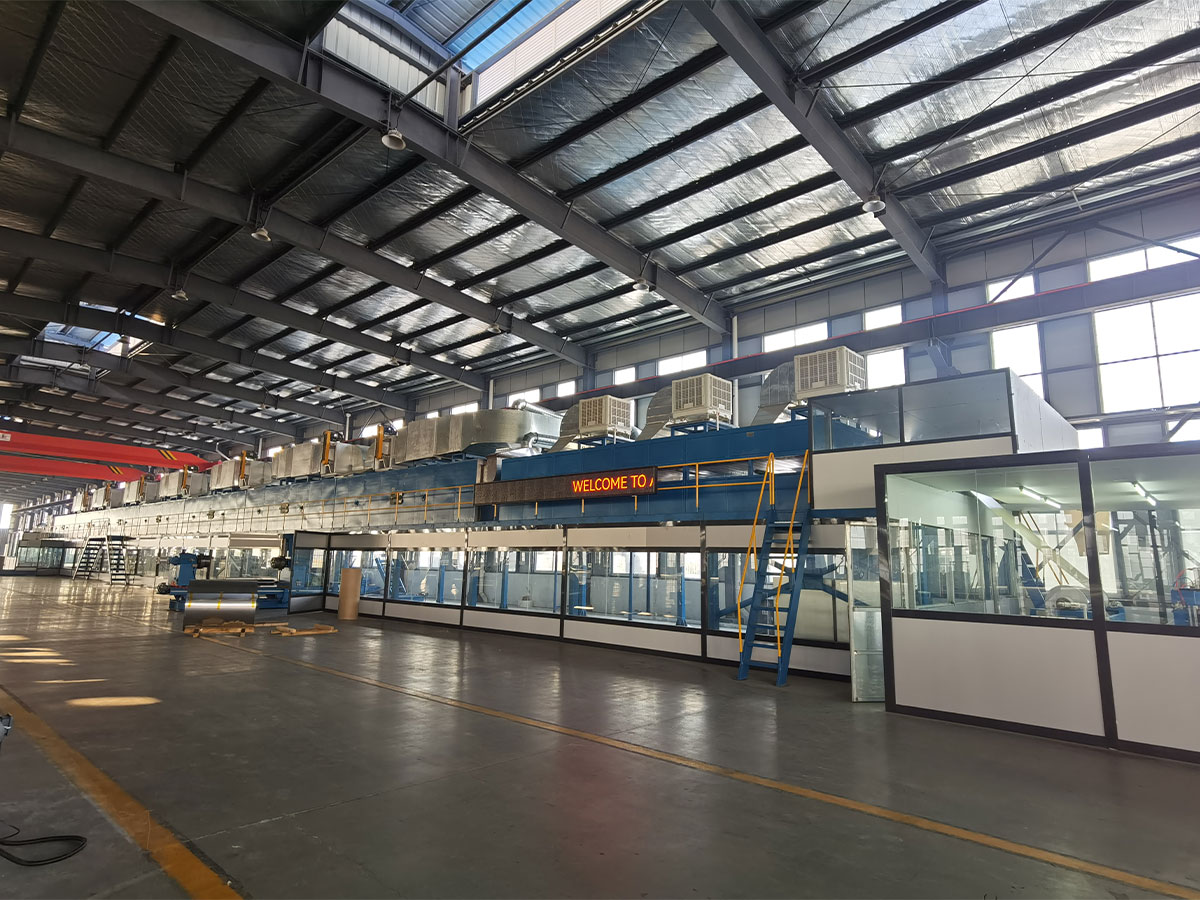
 Linia do produkcji metalowych paneli kompozytowych A2 W 2012 roku niezależnie opracowaliśmy linię produkcyjną metalowych paneli kompozytowych A2, linię do ciągłego laminowania drugiej generacji, zaprojektowaną specjalnie do produkcji... Zobacz produkt →
Praktyczne doświadczenie na tych liniach prowadzi wciąż do tego samego wniosku: nabywcy, którzy ustalają tolerancje cewek przed uruchomieniem linii, spędzają pierwszy rok na poprawie wydajności, podczas gdy nabywcy, którzy traktują zwoje jako towar, poświęcają ten czas na gaszenie pożarów. Taniej jest odrzucić zwój w przypadku towaru do wewnątrz, niż odrzucić gotowy panel na elewacji.
Porównanie źródeł cewek przed podpisaniem
Większość producentów kupuje z więcej niż jednego źródła, a profile różnią się w sposób, który pojawia się tylko pod presją produkcyjną.
Profil źródła cewki według pięciu kryteriów zakupu
Wykres radarowy porównuje dwa popularne źródła cewek według pięciu kryteriów, które mają największe znaczenie dla linii powlekania lub laminowania, przy czym pierścień zewnętrzny zapewnia najlepszą w swojej klasie wydajność. Ciemniejszy kształt to zintegrowana walcownia, która odlewa, walcuje i wysyła produkty z jednego miejsca i osiąga doskonałe wyniki w zakresie kontroli grubości, ponieważ harmonogramem walcowania i metalurgią zarządza jeden zespół. Lżejszy kształt to handlowiec lub centrum serwisowe, które kupuje kręgi na otwartym rynku i odsprzedaje je, a jego profil jest naturalnie słabszy pod względem kontroli grubości i płaskości, ponieważ nie ma wpływu na harmonogram przejazdów tocznych. Spójność dostaw to jedyna oś, w której sprzedawca może dorównać lub pokonać fabrykę, ponieważ centrum serwisowe często przechowuje zapasy i może wysłać pojedynczą cewkę szybciej, niż fabryka może zaplanować kampanię. Praktyczna lektura jest prosta: handlowcy preferują małe serie i pilną wymianę kręgów, podczas gdy ognioodporne fasady, drukowane wykończenia i panele strukturalne zwykle uzasadniają wyższą cenę kręgów z udokumentowaną historią walcowania.
- Poproś o certyfikat cewki zawierający numer wytopu, stop, stan i podany zakres tolerancji grubości.
- Zamiast dokładnie testować jedną cewkę, pobierz próbkę głowy, środka i końca co najmniej dwóch cewek z tej samej kampanii.
- Zapytaj, jak długo trwa kampania pomiędzy zmianami rzutów, ponieważ ta pojedyncza odpowiedź pozwala przewidzieć zmianę wskaźnika.
- Przed pierwszą dostawą sprawdź średnicę wewnętrzną zwoju, wagę i orientację oczka w stosunku do rozwijacza.
- Sprawdź pochylenie prostą krawędzią na podłodze, a nie na maszynie, aby uszkodzenia podczas obsługi go nie zakryły.
Buduj specyfikację wokół swojej linii, a nie młyna
Większość sporów dotyczących walcowanego aluminium wynika ze specyfikacji napisanych dla wygody walcowni, a nie z realiów linii wykańczającej. Pasmo tolerancji, które odpowiada ogólnemu producentowi, nie będzie pasować do linii obsługującej stałą recepturę powłoki ze stałą prędkością, a różnica jest zawsze opłacana na końcu procesu. Odwrotna sytuacja jest również prawdziwa, ponieważ nadmierne określenie grubości i płaskości produktu, który zostanie pocięty na małe kawałki, po prostu zwiększa koszty bez zwiększania wydajności.
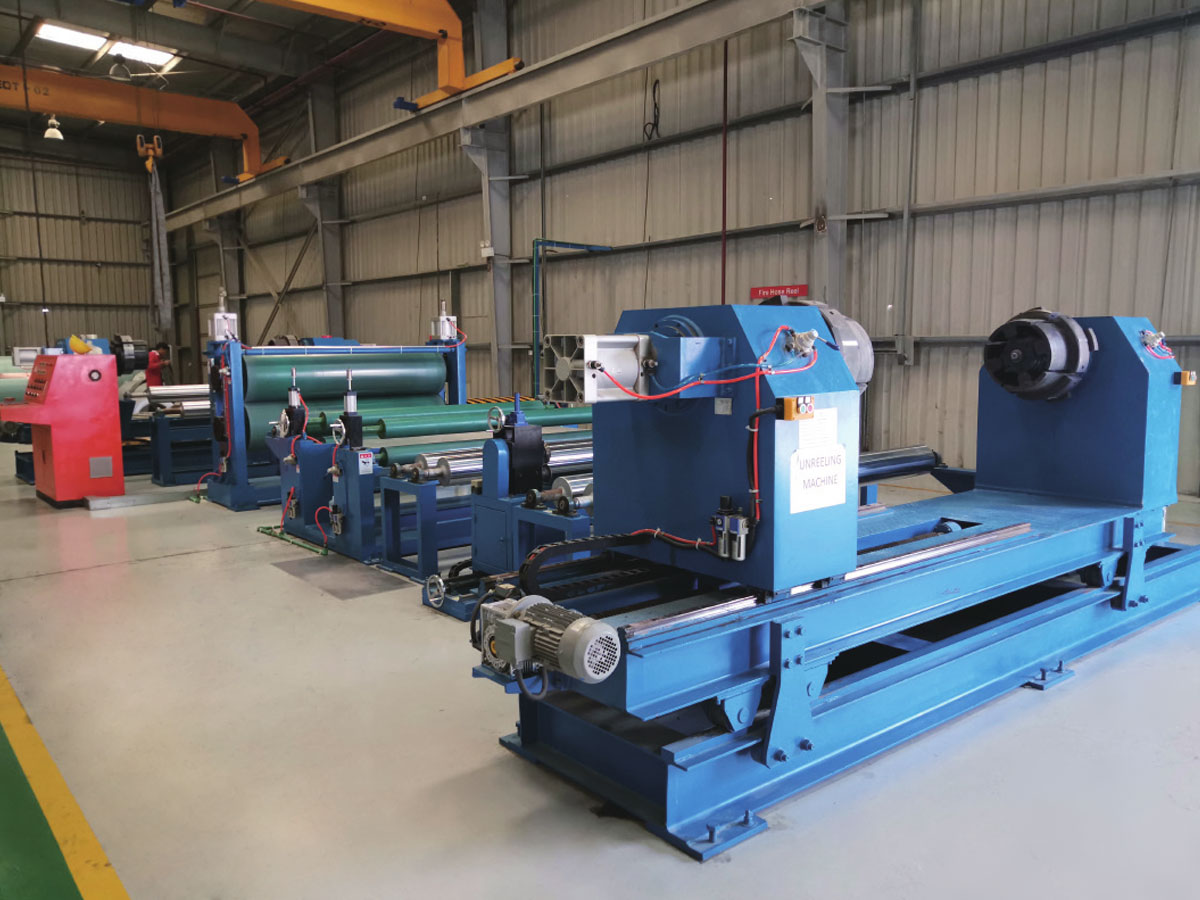
 Linia produkcyjna do ponownego zwijania cewek Wprowadzenie produktu: Obróbka końcowa i wykańczanie materiałów w zwojach to ważne ogniwa zapewniające jakość produktu. Linia produkcyjna linii przewijającej to specjalność... Zobacz produkt →
Warto także zaplanować niedoskonałą cewkę, zamiast ją zakładać. Tam, gdzie regularnie przybywa materiał z zestawem kręgów, teleskopem lub niestabilną owijką, etap ponownego walcowania, który przywraca profil naprężenia, jest zwykle tańszy niż złomowanie gotowych paneli lub uruchamianie linii powlekania ze zmniejszoną prędkością przez całą zmianę. Ta sama logika dotyczy stanu krawędzi: działająca w trybie online stacja przycinania i laminowania krawędzi może uratować materiał, który w innym przypadku uległby obniżonej jakości, pod warunkiem, że wada ma charakter stały, a nie losowy.
Wzór, który obowiązuje w każdym materiale, z którym pracujemy, jest następujący. Jakość walcowania określa górną granicę plonu, jakość sprzętu określa, jak blisko tego pułapu faktycznie dojdziesz, i te dwie wartości należy określić łącznie. Jeśli dopasowujesz nową powłokę lub linię kompozytową do już istniejącej cewki lub odwrotnie, porozmawiaj z naszymi inżynierami przed wydaniem zamówienia, ponieważ najtańszy moment na naprawienie niedopasowania tolerancji jest przed cięciem jakiejkolwiek stali lub aluminium.