
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Obróbka zwojów aluminium rzadko kończy się niepowodzeniem w drastyczny sposób. Zawodzi z powodu dryfu: warstwa wierzchnia przesuwa się o dwa mikrony powyżej wartości docelowej, piec traci cztery stopnie pomiędzy zwojami, akumulator wyczerpuje się, gdy linia przechodzi z prędkością 45 metrów na minutę, a sześć tygodni później panel elewacyjny rozwarstwia się na miejscu. Sam proces stanowi jeden ciągły łańcuch — rozwijanie, łączenie, obróbka wstępna, powlekanie, utwardzanie, laminowanie, chłodzenie i przewijanie — a każde jego ogniwo mierzone jest w sekundach i mikronach. Praktyczna uwaga z góry: linia cewek jest tak niezawodna, jak jej najwolniejszy stopień, czas utwardzania i procedura wymiany cewek. Wszystko inne, od obróbki wstępnej bez użycia chromu po poziomowanie za pomocą wałków, ma na celu utrzymanie tych trzech rzeczy w granicach tolerancji.
Od rozwijarki do nawijarki: co obejmuje obróbka zwojów aluminium
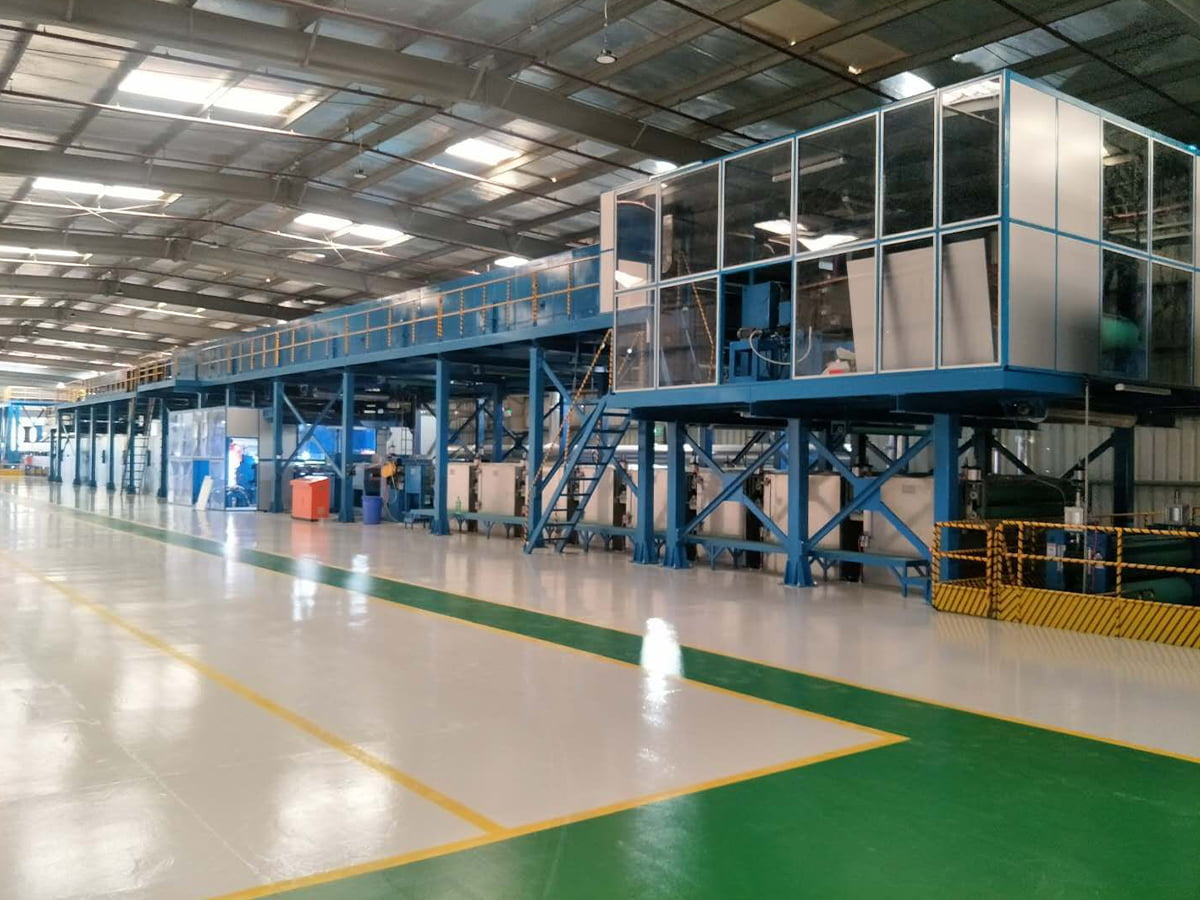
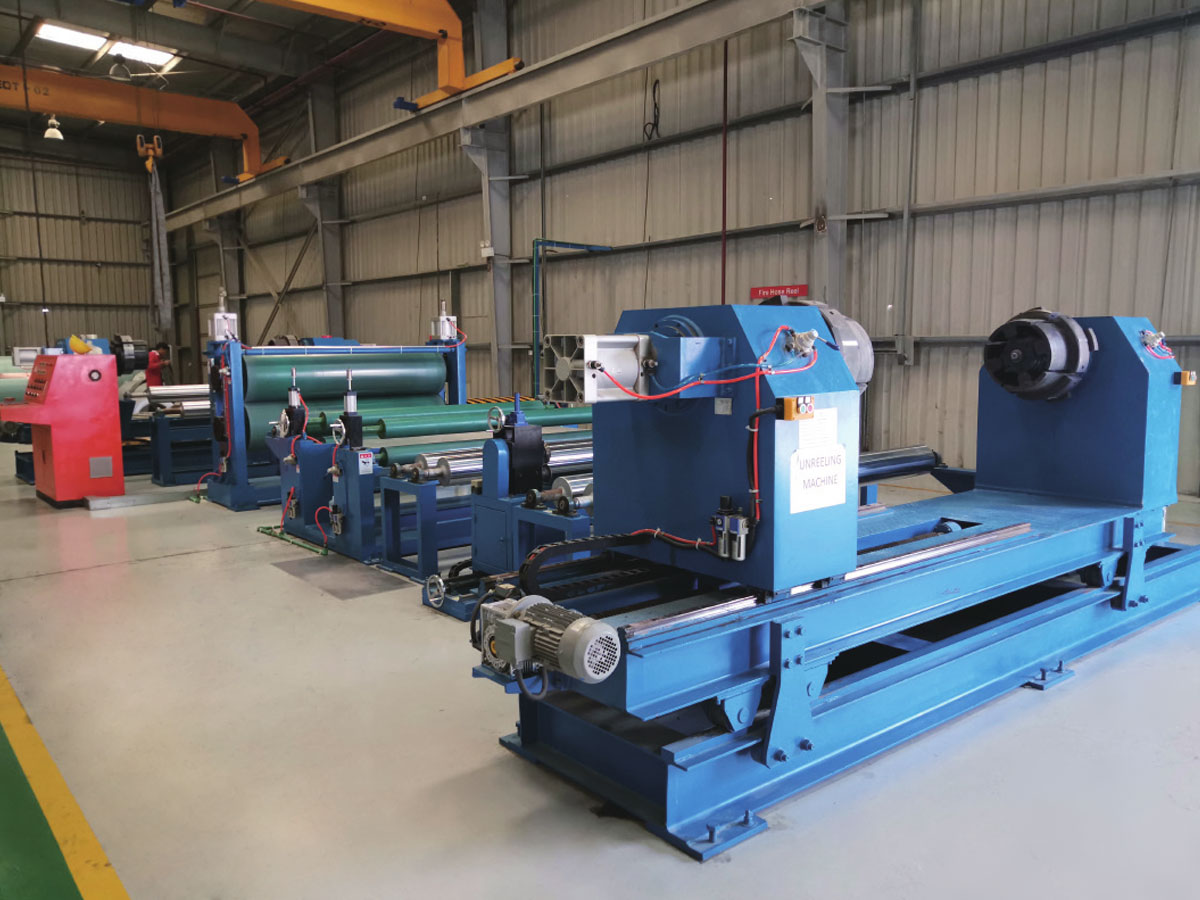
Linia powlekania przesuwa pasek w jednym kierunku. Odwijak splata cewkę, nożyce odcinają końcówkę, a spawarka zszywa nową cewkę ze starą, podczas gdy akumulator przechowuje wystarczającą ilość paska, aby żyłka mogła działać podczas tego przestoju. Następnie taśma poddawana jest obróbce wstępnej: czyszczeniu alkalicznemu, etapowemu płukaniu i nakładaniu powłoki konwersyjnej w kontrolowanej temperaturze, a następnie suszarce, która musi usunąć wszelkie ślady wilgoci, zanim wałek podkładowy dotknie powierzchni.
Ten pierwszy etap zasługuje na szacunek, bo jest nie do odzyskania. Jeden mikron pozostałości oleju walcowniczego lub słabo spłukany film alkaliczny osłabi przyczepność na długo przed nałożeniem powłoki wykończeniowej i żadne utwardzanie nie przywróci jej przyczepności. Konstruktorzy, którzy sobie z tym radzą, traktują obróbkę wstępną jak maszynę samą w sobie, z własnymi napędami, dozowaniem środków chemicznych i punktami kontrolnymi, a nie akcesorium przykręcone do wejścia maszyny do powlekania.
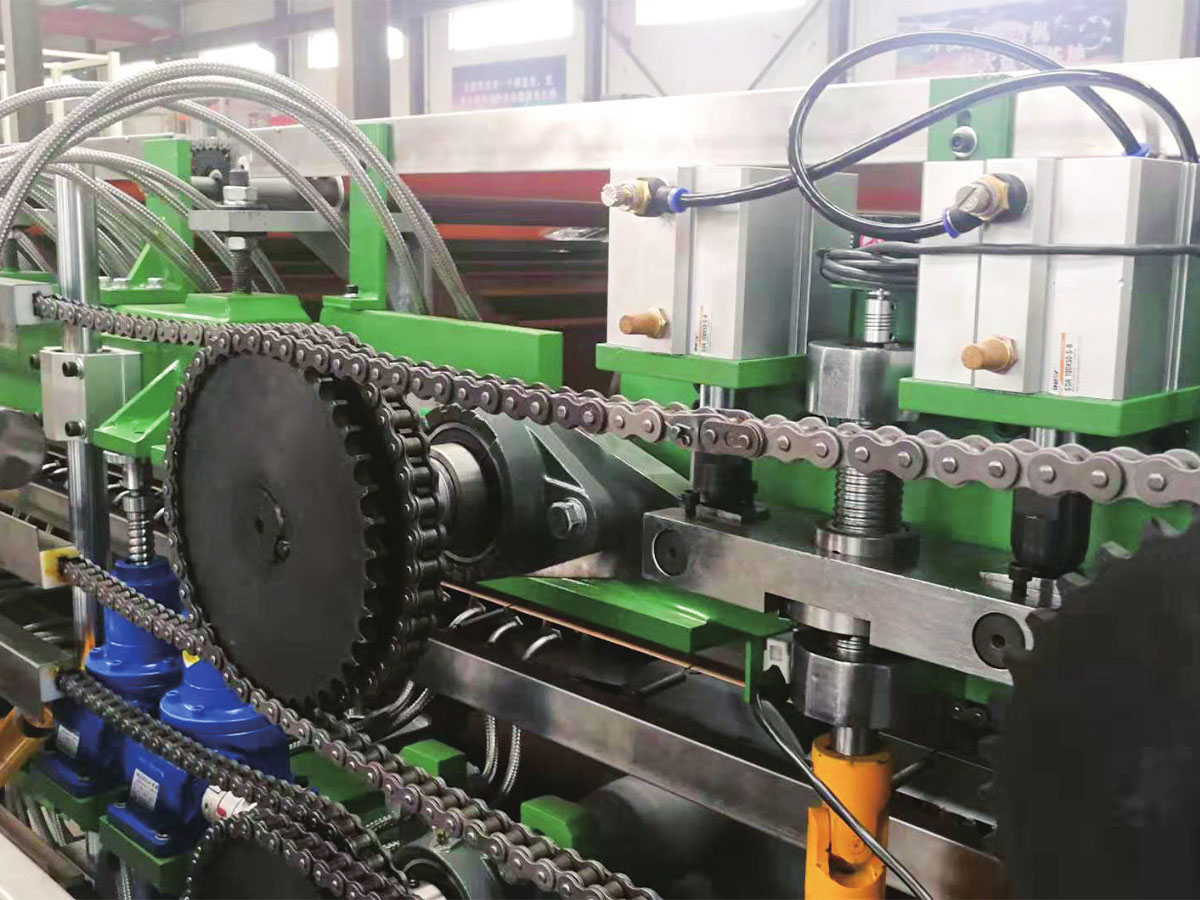
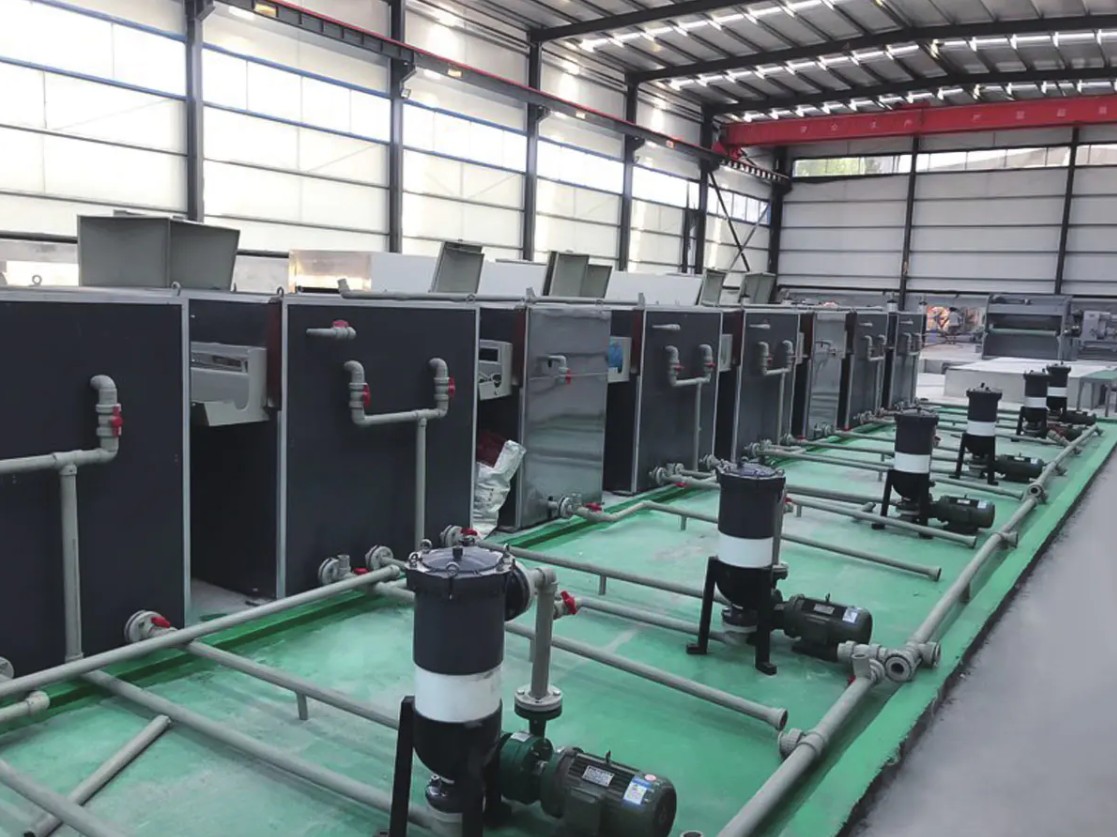
 Linia do czyszczenia wstępnego Czystość powierzchni metalowych i jakość chemicznych powłok konwersyjnych bezpośrednio decydują o odporności na korozję, przyczepności farby i jakości produktu końcowego... Zobacz produkt →
Po pokryciu i utwardzeniu taśmę można zalaminować folią ochronną lub dekoracyjną, wytłoczyć w celu uzyskania tekstury, schłodzić i przewinąć pod kontrolowanym naprężeniem. Kontrola naprężenia ma większe znaczenie, niż większość kupujących się spodziewa: zbyt ciasne nawinięcie cewki powoduje wydruk śladów, które pojawiają się dopiero po zgięciu, a jedno nawinięcie jest zbyt luźne w przypadku teleskopów.
Prędkość linii określa rzeczywistą pojemność, a nie moc silnika
Każdy etap na linii cewki ma swój własny pułap prędkości, a najwolniejszy decyduje, co faktycznie wysyłasz. Poniższa tabela porównuje praktyczne maksimum sześciu etapów na linii powlekania aluminium średniej klasy.
Liczby te nie są danymi marketingowymi; są to prędkości, przy których na każdym etapie nadal wytwarzana jest powierzchnia nadająca się do sprzedaży. Stacja powlekania nawierzchniowego zamyka linię z szybkością 42 metrów na minutę, ponieważ nawarstwianie się warstwy i odparowywanie rozpuszczalnika wymagają czasu, a przekroczenie tego punktu powoduje powstanie tekstury skórki pomarańczy i defektów na krawędziach po wyschnięciu. Podkład pracujący z prędkością 48 metrów na minutę i laminator z prędkością 36 metrów na minutę mają znaczenie tylko wtedy, gdy oba działają jednocześnie, co ma dokładnie miejsce w przypadku połączonej linii do powlekania i laminowania. Maszyna o szybkości 60 metrów na minutę to zatem linia o szybkości 36 metrów na minutę, jeśli produkt wymaga laminowania folią, i bliżej 25 metrów na minutę po uwzględnieniu wyrównywania arkuszy. Dlatego też każda liczba pojemności powinna zawierać recepturę produktu: ten sam sprzęt zapewnia trzy różne wyjścia. Kupujący, którzy porównują dwie oferty dotyczące tego samego numeru prędkości, nie porównują tej samej rzeczy.
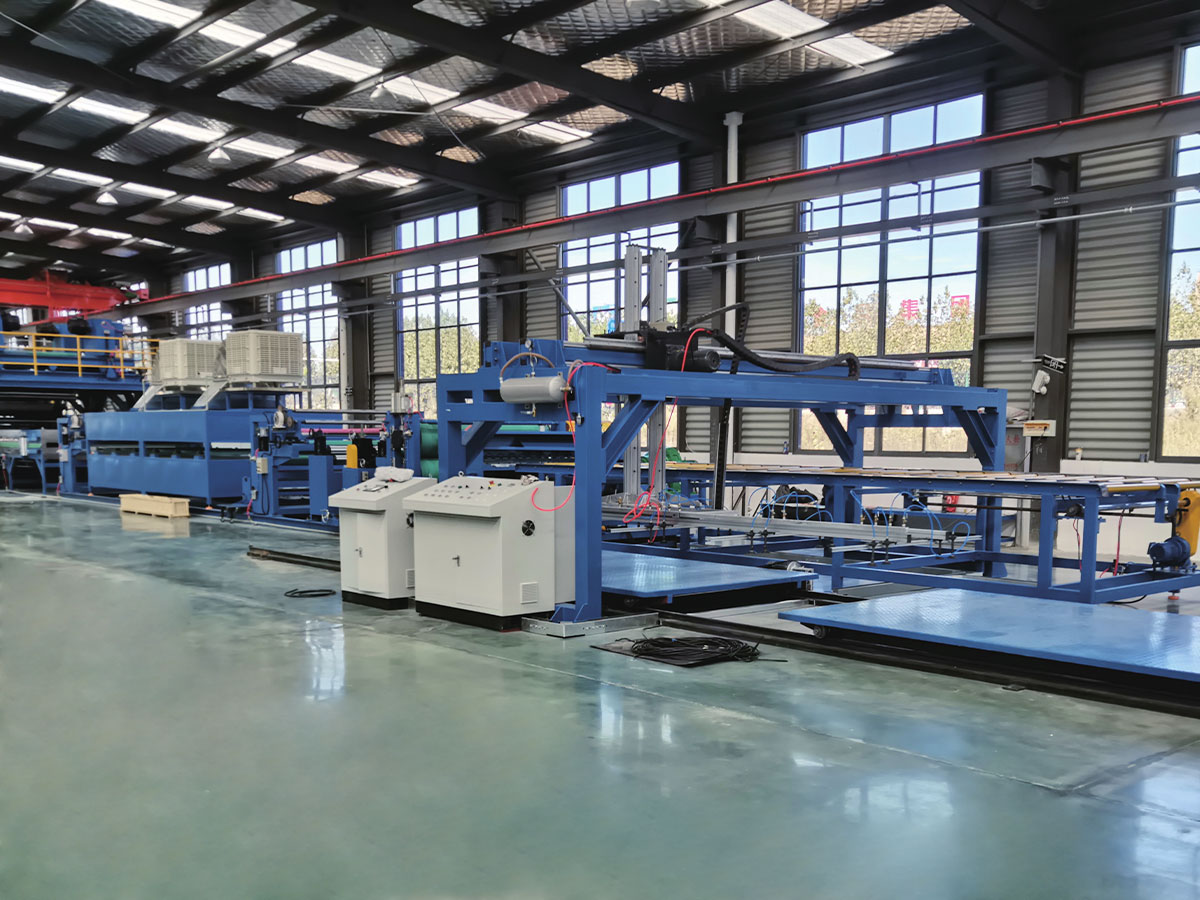
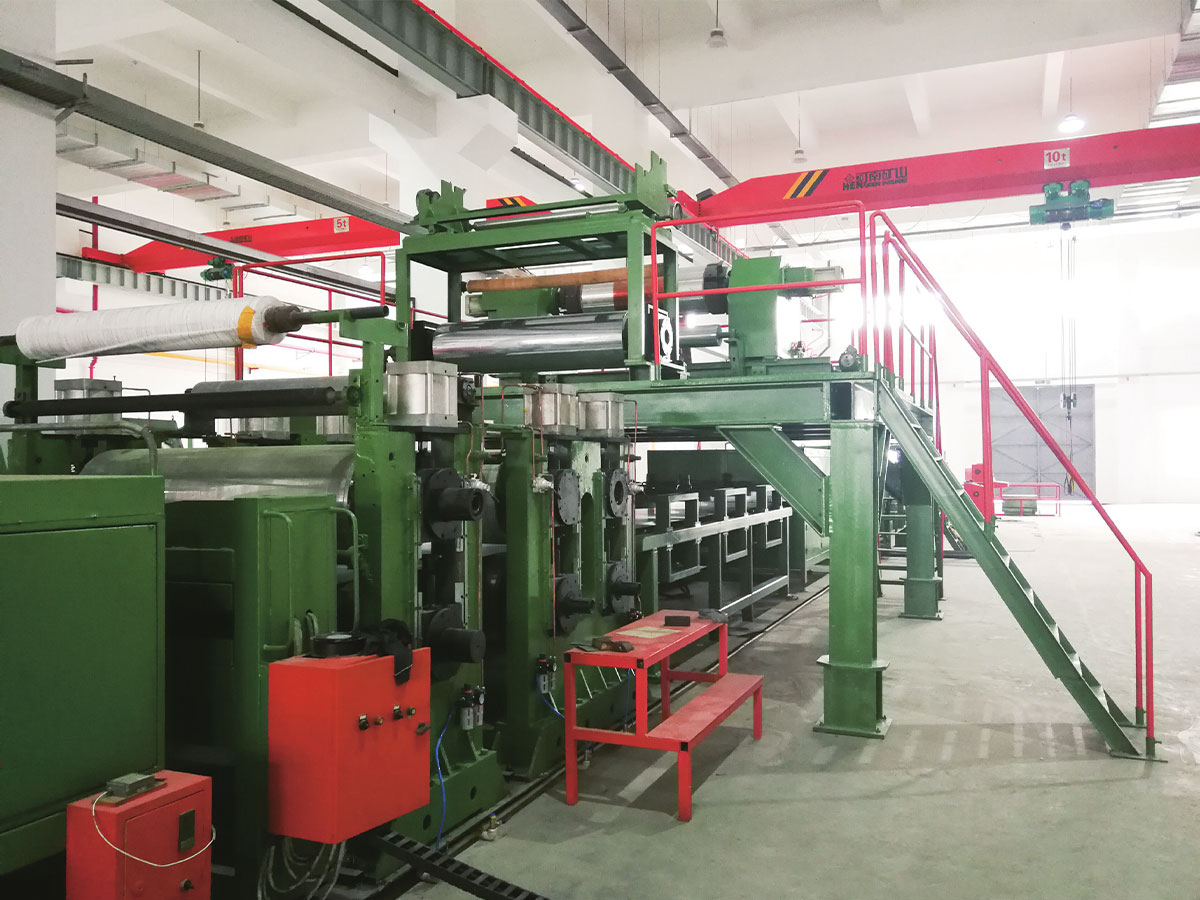
 Linia do powlekania i drukowania zwojów aluminium / stali Akcesoria do sprzętu Zobacz produkt →
Aby bliżej przyjrzeć się, jak te kompromisy przekładają się na wyniki komercyjne, przeczytaj o korzyści produkcyjne, jakie może przynieść linia do powlekania zwojów metali .
Okno leczenia: miejsce, w którym zaczyna się większość problemów z przyczepnością
Utwardzanie to zależność czasu i temperatury mierzona na pasku, a nie w powietrzu. Poniższy profil pokazuje, co dzieje się w piecu pięciostrefowym, po którym następuje sekcja chłodzenia.
Krzywa wznosi się stromo w pierwszych dwóch strefach, spłaszcza się pomiędzy strefą trzecią a piątą przy temperaturze około 226–232 stopni Celsjusza, a następnie opada w sekcji chłodzenia. To plateau nie jest sugestią. Powłoki poliestrowe i PVDF wymagają samego metalu, a nie powietrza z piekarnika, aby osiągnąć określoną szczytową temperaturę metalu, a większość specyfikacji mieści się w zakresie od 224 do 232 stopni Celsjusza z czasem oczekiwania od 20 do 40 sekund. Odczyt temperatury powietrza zamiast temperatury taśmy jest najczęstszym błędem przy oddawaniu do użytku, ponieważ taśma poruszająca się z szybkością 42 metrów na minutę pochłania ciepło inaczej niż taśma pracująca w temperaturze 28. Niedostateczne utwardzenie pozostawia folię miękką i przyczepność marginalną, natomiast nadmierne utwardzenie powoduje, że jest ona krucha, więc powłoka pęka przy ciasnym zgięciu, mimo że twardość ołówka wygląda znakomicie. Zapisz ten profil dla każdej cewki, a nie raz przy uruchomieniu.
Co właściwie idzie nie tak: wzorce defektów na liniach cewek
Oświadczenia dotyczące jakości powlekanej cewki mają dość stabilny wzór, który informuje, na co wydać budżet na oprzyrządowanie.
Utrata przyczepności i odchyłki w budowie powłoki stanowią łącznie połowę przedstawionych tutaj roszczeń i oba mają związek z tymi samymi dwiema zmiennymi: jakością obróbki wstępnej i kontrolą utwardzania. Niedopasowanie koloru i połysku pojawia się zwykle po zmianie cewki, gdy nowa partia stopu, inna partia podkładu lub chłodniejszy pasek przesuwa odcień o kilka jednostek. Problemy z płaskością pojawiają się jeszcze później, często po wypoziomowaniu lub po przycięciu i zalaminowaniu paneli, co czyni je najdroższą kategorią do skorygowania. Uszkodzenia krawędzi i połączeń to najmniejszy kawałek, ale najszybszy do naprawienia, ponieważ jest to ustawienie mechaniczne, a nie problem chemiczny. Cztery z sześciu kategorii można obronić za pomocą oprzyrządowania – temperatury taśmy, masy folii, pomiaru koloru i rejestracji naprężenia – zamiast oceny operatora. To jest argument za kupowaniem pomiaru jako części linii, a nie po namyśle.
Dopasowanie linii do produktu: powłoka standardowa kontra wężownica ognioodporna A2
Można zbudować dwie linie cewek o podobnej cenie dla zupełnie różnych produktów. Poniższe porównanie ocenia sześć wymiarów, które kupujący zwykle porównują ze sobą.
Radar porównuje standardową linię do powlekania zwojów PE lub PVDF z linią skonfigurowaną do produkcji zwojów o odporności ogniowej A2, oceniając od 0 do 10 w sześciu wymiarach. Linia standardowa wygrywa pod względem szybkości linii, elastyczności tworzenia folii i efektywności energetycznej, ponieważ obsługuje prostszą chemię i szybciej zmienia receptury. Konfiguracja A2 wygrywa pod względem odporności ogniowej i elastyczności wymiany, ponieważ zazwyczaj łączy ognioodporny rdzeń z aluminiową powłoką w jednym przejściu. Żaden kształt nie jest lepszy w wartościach bezwzględnych; po prostu opisują różne produkty i różne rynki. Na etapie wyceny liczy się to, że sześć osi ocenia się na podstawie własnego asortymentu produktów, a nie ogólnego wzorca, ponieważ linia zoptymalizowana pod kątem okładzin zewnętrznych słabo pasuje do zakładu, który zmienia kolor co zmianę. Jeśli w planie działania znajdują się panele ognioodporne, przetestuj oś przyczepności najmocniej przy niskich gramaturach folii, gdzie systemy wypełnione minerałami zachowują się inaczej niż zwykły poliester.
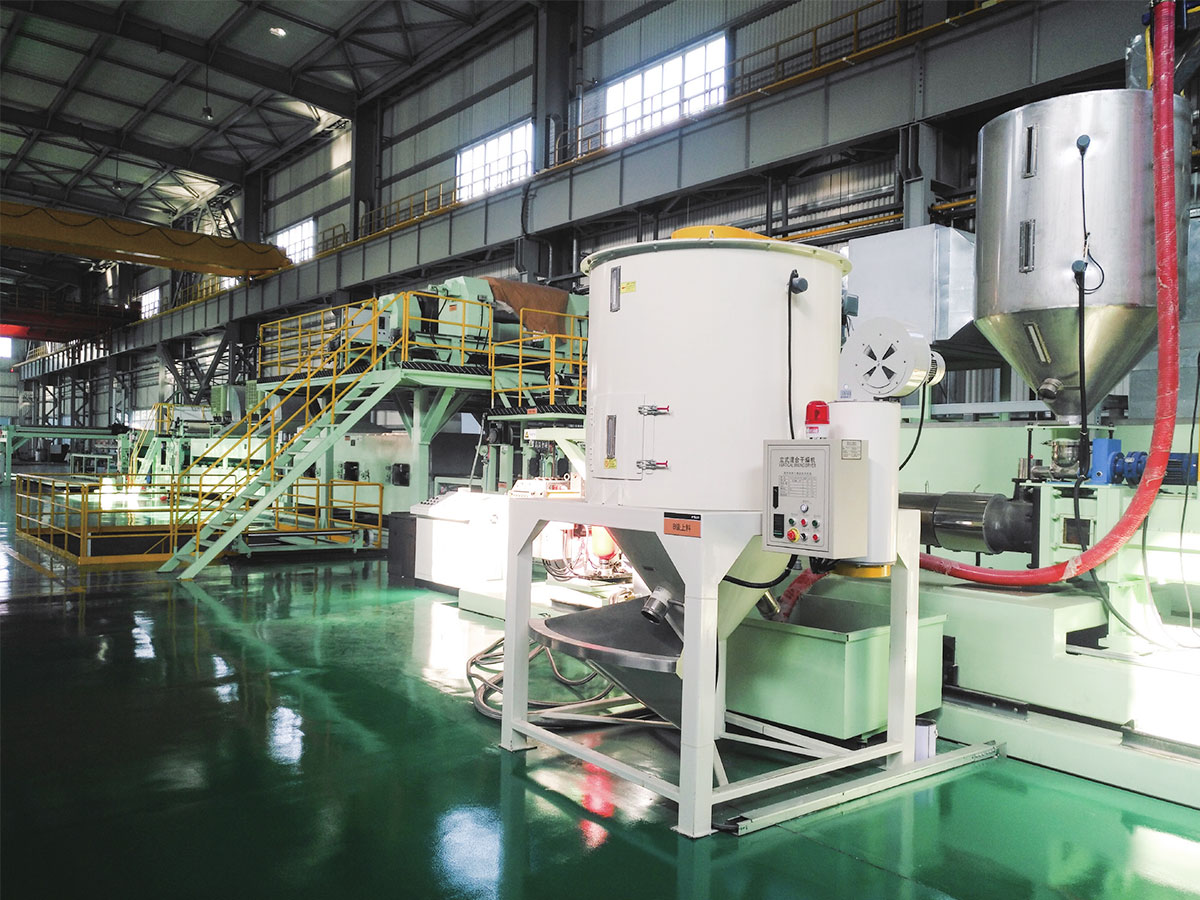
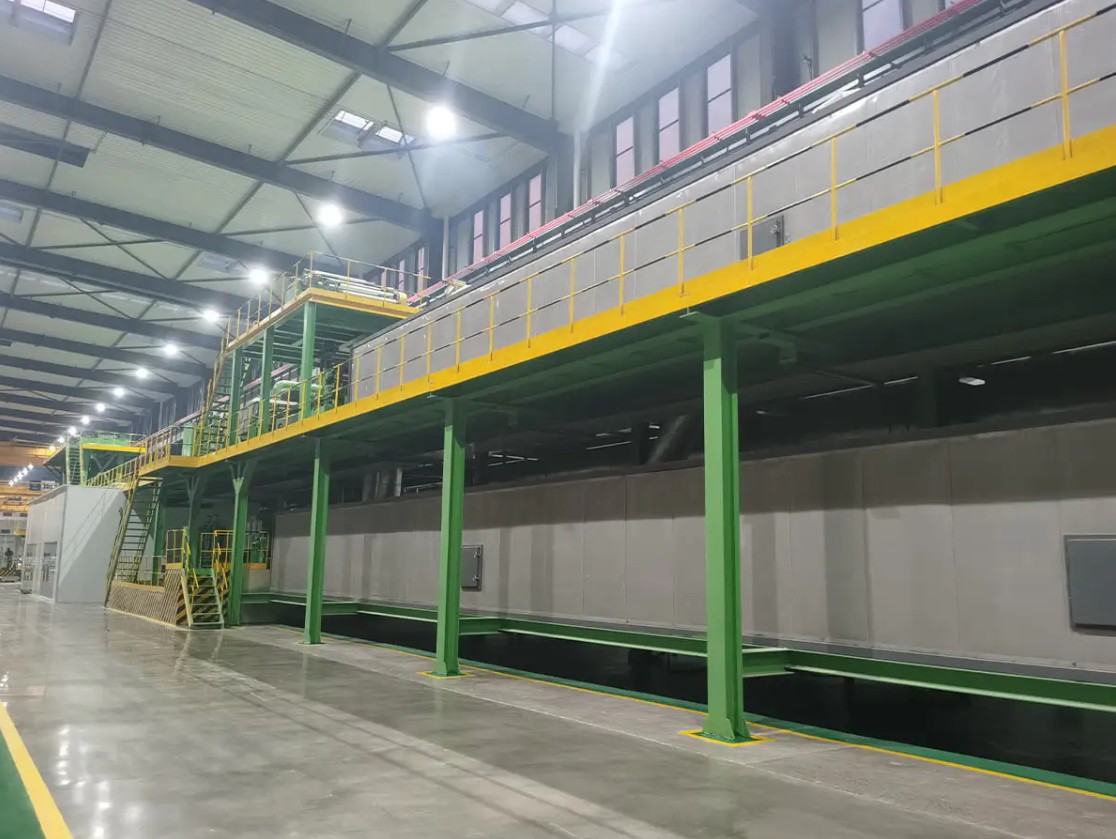
 Linia do produkcji cewek A2 / Linia kompozytowa A2 ACP Akcesoria do sprzętu Zobacz produkt →
Tolerancje, które warto uwzględnić w umowie
Cytat, który podaje tylko prędkość i szerokość cewki, pozostawia drogie zmienne otwarte. Poniższa tabela przedstawia parametry, które warto wpisać jako zweryfikowane kryteria akceptacji, wraz ze sposobem ich sprawdzenia.
| Parametr | Praktyczny pasek | Dlaczego to ma znaczenie | Jak zweryfikować |
|---|---|---|---|
| Budowa filmu powłokowego | Cel plus minus 2 mikrony | Ustawia połysk, kolor i okres gwarancji | Test ciężaru paska lub XRF |
| Szczytowa temperatura metalu | 224 do 232 stopni Celsjusza | Niedostateczne utwardzenie osłabia przyczepność, nadmierne utwardzenie powoduje kruchość powłoki | Pasek z etykietą termiczną na każdej cewce |
| Prędkość linii stability | W granicach 3 procent ustawionej prędkości | Wahania prędkości przesuwają czas tworzenia i przebywania filmu | Prowadź dziennik trendów przez 8 godzin |
| Płaskość taśmy po wypoziomowaniu | 0 do 3 jednostek I | Falistość pojawia się dopiero po zgięciu i laminowaniu | Prosta krawędź na płaskiej płycie |
| Czas cyklu splicera | 45 do 90 sekund przy pełnej prędkości | Określa długość złomu i objętość akumulatora | Uruchomienie czasowe podczas akceptacji |
Wszystko, co nie jest tutaj wymienione, nadal podlega negocjacjom, ale znacznie łatwiej jest negocjować przed gwintowaniem pierwszej cewki.
Krótka lista kontrolna zamówienia w przedsprzedaży
Użyj poniższej listy jako filtra przed utworzeniem krótkiej listy dowolnego dostawcy, niezależnie od tego, czy zakres obejmuje linię do powlekania, linię kompozytową czy pojedynczą powiązaną maszynę.
- Wysyłaj prawdziwe próbki cewek, w tym stop i stan, który chcesz poddać obróbce, a nie tylko certyfikaty walcowni.
- Poproś o zarejestrowany profil temperatury taśmy przy trzech prędkościach linii, a nie jednej.
- Potwierdź czas zmiany receptury pomiędzy dwoma najpopularniejszymi produktami.
- Przed wysyłką uzgodnij metodę akceptacji budowy, przyczepności i koloru folii.
- Sprawdź, które części zamienne są przechowywane lokalnie i w jaki sposób zapewniane jest zdalne wsparcie.
- Potwierdź, czy jeden dostawca może również dostarczyć rdzeń A2, cewkę z powlekanego aluminium i folię wiążącą, ponieważ jedno źródło skraca cykl uruchamiania.
Najlepszym momentem na zadanie tych pytań jest moment przed złożeniem zamówienia, kiedy inżynierowie mają jeszcze przewagę i opcje. Jeśli chcesz uzyskać drugą opinię na temat konkretnego produktu – cewki powlekanej, ognioodpornej cewki kompozytowej, podłóg lub linek skórzanych – najszybszą drogą jest wyślij specyfikację docelową do naszych inżynierów procesu i pozwól im odpowiedzieć, podając ścieżkę procesu, a nie stronę katalogu.