
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Dwie rozmowy zakupowe mogą odbyć się w tym samym miesiącu i brzmieć niemal identycznie. Producent podłóg potrzebuje linii, która przekształci mieszankę PCV i wypełniacz mineralny w płytę nośną SPC o grubości 4 mm, kilometr po kilometrze, o tym samym przekroju poprzecznym na końcu zmiany, co na początku. Dostawca sprzętu AGD oddalony o trzysta kilometrów potrzebuje dziennie czterdziestu tysięcy obudów zawiasów, każda z żebrami, zatrzaskiem i dwiema wprasowanymi wkładkami. Obydwaj kupujący opisują zakup jako zakup maszyny do przetwórstwa tworzyw sztucznych, choć potrzebują zupełnie innych platform.
Wniosek jest pierwszy: wytłaczanie i formowanie wtryskowe to nie dwie wersje tego samego zadania. Wytłaczanie jest ciągłe. Stop jest przepychany przez matrycę, a produkt utrzymuje przekrój poprzeczny tej matrycy przez cały czas trwania linii. Formowanie wtryskowe ma charakter cykliczny. Melt wypełnia zamkniętą wnękę, a każdy cykl dostarcza stałą liczbę oddzielnych trójwymiarowych części. Długie i jednolite końcówki do wytłaczania. Kształtowane i liczone w kawałkach wskazuje na formowanie wtryskowe. Koszt oprzyrządowania, tolerancja, ilość złomów i umiejętności operatora wynikają z tej jednej różnicy.
Jak działa wytłaczanie, krok po kroku
Na linii wytłaczania granulki lub proszek są podawane ze zbiornika do podgrzewanej beczki, przenoszone i topione przez obracającą się śrubę, a następnie przetłaczane przez matrycę, której otwór wyznacza profil. Gorący kształt jest schładzany i kalibrowany, ciągnięty przez jednostkę odciągającą i przycinany na odpowiednią długość. Śruba nie zatrzymuje się pomiędzy częściami, ponieważ nie ma części, tylko metry. Wydajność mierzona jest w kilogramach na godzinę na matrycy i w metrach na minutę na końcu linii.
- Przekrój pozostaje stały wzdłuż kierunku maszyny, a długość jest ograniczona jedynie przez obsługę i pakowanie.
- Matryca kosztuje ułamek formy wtryskowej, a matrycę można regulować, polerować lub przerabiać, gdy profil nieznacznie się zmieni.
- Struktury wielowarstwowe powstają prawie swobodnie w wyniku współwytłaczania, przy czym dwie lub trzy wytłaczarki zasilają jeden blok matrycy.
- Urządzenia końcowe, kalibracja, chłodzenie, odciąganie i obcinanie, wpływają na ostateczną jakość wymiarową w takim samym stopniu, jak sama wytłaczarka.
- Typowe produkty: płyty rdzeniowe SPC, folia bazowa PVC do skóry, taśma termoplastyczna wzmocniona włóknami ciągłymi, rury, profile okienne i izolacje kabli.
Jak działa formowanie wtryskowe, krok po kroku
Formowanie wtryskowe topi podobny polimer, a następnie wtryskuje odmierzoną porcję do zamkniętej i zaciśniętej formy pod wysokim ciśnieniem. Wnęka jest pakowana i utrzymywana w celu kompensacji skurczu, schładzana, otwierana, a kołki wypychające wypychają część na zewnątrz, zanim forma ponownie się zamknie. W każdym cyklu wytwarzana jest stała liczba gotowych elementów, a nie ciągła długość, a czas cyklu jest czynnikiem wpływającym na koszt jednostkowy.
- Główną zaletą jest dowolność geometrii: przetłoczenia, występy, gwinty, zawiasy ruchome i wkładki metalowe można formować za jednym razem.
- Tolerancje są wąskie i powtarzalne, często plus minus jedna dziesiąta milimetra w przypadku wymiarów krytycznych.
- Forma jest specyficzna dla części. Zmiana projektu komponentu zwykle oznacza nową formę, a nie regulację matrycy.
- Większość złomu stanowią wlewy, wlewki i odrzuty początkowe, a przemiał jest często ponownie mieszany w kontrolowanych proporcjach.
- Typowe produkty: obudowy, zaślepki, złącza, elementy wyposażenia wnętrz pojazdów oraz jednorazowe wyroby medyczne.
Porównanie wytłaczania i formowania wtryskowego
| Aspekt | Wytłaczanie | Formowanie wtryskowe |
|---|---|---|
| Formularz wyjściowy | Długość ciągła przy stałym przekroju | Oddzielne części trójwymiarowe |
| Oprzyrządowanie | Matryca plus jednostki kalibracyjne i dalsze | Precyzyjna forma stalowa z chłodzeniem i wyrzutem |
| Oprzyrządowanie cost | Niższy i łatwiejszy w modyfikacji | Wyższy i powiązany z jedną częścią konstrukcji |
| Rytm | Ciągły, bez czasu cyklu | Od sekund do minuty na strzał |
| Geometria | Prosty profil, bez podcięć | Skomplikowane kształty, żebra, zgrubienia i wstawki |
| Tolerancja | Ustawiane poprzez kalibrację, chłodzenie i stabilność odciągu | Bardzo ciasne i powtarzalne połączenie części z częścią |
| Złom | Trymowanie rozruchu i przezbrajania | Rozrzutniki, wylewki i odrzuty |
| Wielkość ekonomiczna | Długie przebiegi jednego profilu | Duża liczba sztuk jednego komponentu |
| Związki włókniste | Włókna układają się wzdłuż kierunku maszynowego | Długość włókna można zmniejszyć za pomocą śruby i zaworu |
Oprzyrządowanie i struktura kosztów: gdzie właściwie idą pieniądze
Podział kosztów jest zaskoczeniem dla większości kupujących po raz pierwszy. W ramach projektu wtrysku pieniądze są ładowane od przodu, czyli precyzyjnie obrobiony blok, który musi wytrzymać siłę docisku, przenosić ciepło przez starannie rozmieszczone kanały i wyrzucać część bez zaznaczania jej. Inwestycja ta zwraca się po setkach tysięcy cykli, dlatego też formowanie wtryskowe nie osiąga określonej rocznej wielkości produkcji.
Projekt wytłaczania generuje pieniądze w inny sposób. Matryca jest stosunkowo skromna, ale linia to łańcuch maszyn: wytłaczarka, zmieniacz sit, stół kalibracyjny, zbiornik chłodzący, odciąg, krajarka i układanie w stosy. Słabe ogniwo wyznacza pułap dla całej linii. Jeśli odciąg ciągnie się nierównomiernie lub zbiornik chłodzący jest krótki, doskonale wyważona matryca nadal wytwarza profil o zmiennej grubości, a kupujący płaci za materiał za każdy metr, a nie za jednorazową opłatę za narzędzie.
Zachowanie materiału i historia termiczna
Obydwa procesy topią polimer, ale historia termiczna i ścinanie znacznie się różnią. Podczas wytłaczania materiał podlega stosunkowo delikatnemu, dobrze rozłożonemu ścinaniu wzdłuż ślimaka i krótkiemu przebywaniu na matrycy. Podczas formowania wtryskowego stop przechodzi przez wąską bramę przy bardzo dużym ścinaniu, a następnie jest pakowany pod ciśnieniem, tak że orientacja molekularna i naprężenie wewnętrzne zostają ostatecznie zablokowane w części. Dlatego też ten sam gatunek polimeru może zachowywać się inaczej w obu procesach i dlatego wypaczenie jest częstą dolegliwością w przypadku części formowanych, ale rzadką w przypadku profili wytłaczanych.
W przypadku mieszanek wzmocnionych włóknem to rozróżnienie ma jeszcze większe znaczenie. Wytłaczanie ma tendencję do ustawiania włókien w kierunku maszynowym, co sprzyja sztywności w tym kierunku. Formowanie wtryskowe zapewnia bardziej złożoną orientację naskórka i rdzenia, a długość włókien może spaść, gdy stop przechodzi przez śruby, zawory i zasuwy. Jeśli udarność gotowej części opiera się na długości włókien, jest to punkt specyfikacji, a nie szczegół.
Wybór pomiędzy dwoma procesami
Przeanalizuj poniższe punkty w odpowiedniej kolejności, a odpowiedź będzie zwykle oczywista przed drugim pytaniem.
- Czy produkt definiuje przekrój czy kształt? Przekrój oznacza wytłaczanie.
- Czy długość jest ustalana przez funkcję czy przez obsługę? Nieograniczona długość zdecydowanie sprzyja wytłaczaniu.
- Czy część wymaga podcięć, działań bocznych, gwintów lub wkładek? W takim razie formowanie wtryskowe jest realistyczną drogą.
- Jaki roczny wolumen dotyczy jednego wzoru? Bardzo duża liczba sztuk uzasadnia inwestycję w formy, długie przebiegi profili uzasadniają inwestycję w linię.
- Jak wąska jest tolerancja krytyczna? Części formowane łatwiej utrzymują wąskie wymiary, profile wytłaczane wymagają dobrej kalibracji i kontroli odciągania.
- Ile złomu można przerobić w domu? Wytłaczane wykończenia często nadają się bezpośrednio do ponownego użycia, formowane prowadnice mogą wymagać ponownego przeszlifowania i suszenia.
Gdzie linie do ciągłego wytłaczania pasują do produkcji paneli i kompozytów
Wiele materiałów budowlanych i wewnętrznych, które wyglądają jak produkty formowane, jest w rzeczywistości wytłaczanych lub powlekanych na linii ciągłej. Podłogi SPC są tego najlepszym przykładem. Sztywny rdzeń jest wytłaczany, a następnie laminowany folią dekoracyjną i warstwą użytkową, dzięki czemu wytłaczarka określa płaskość, gęstość i spójność grubości w całej płycie.
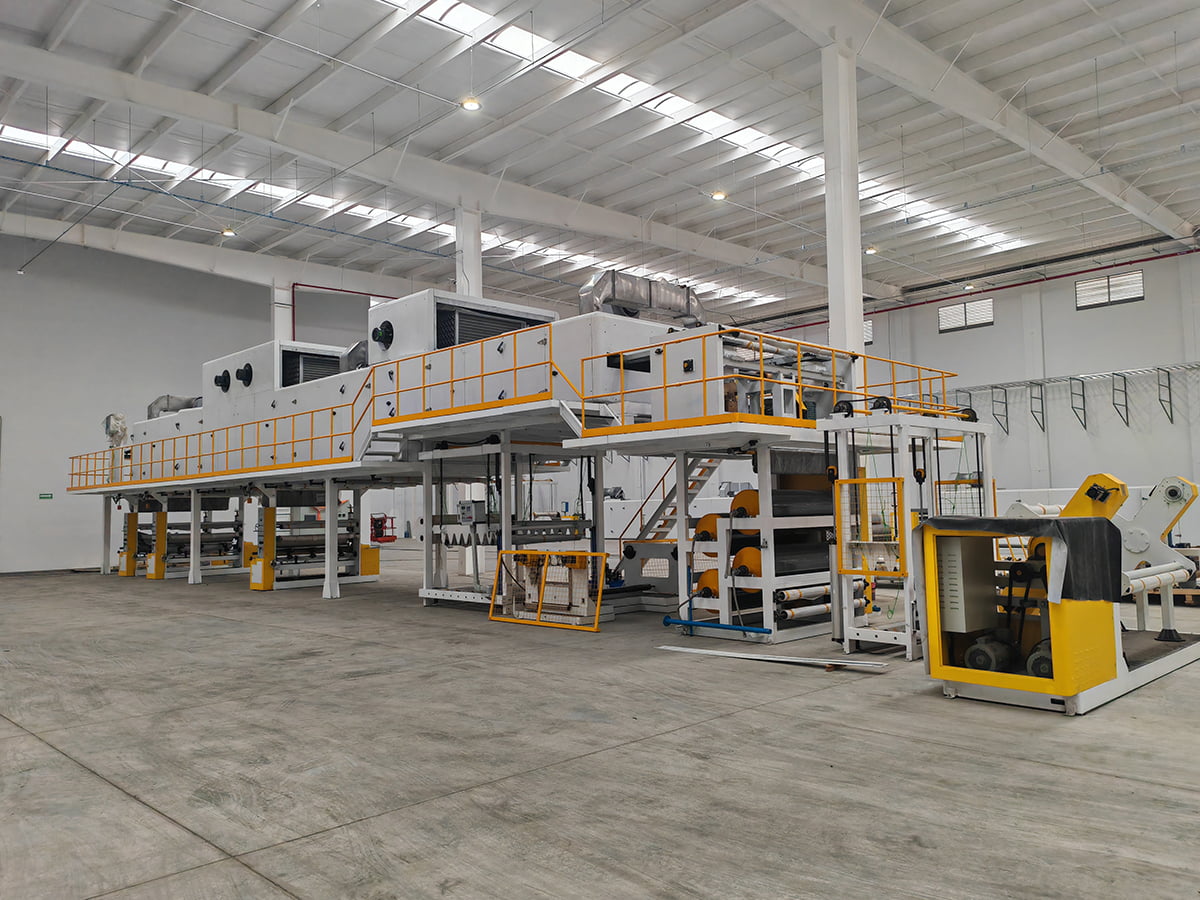
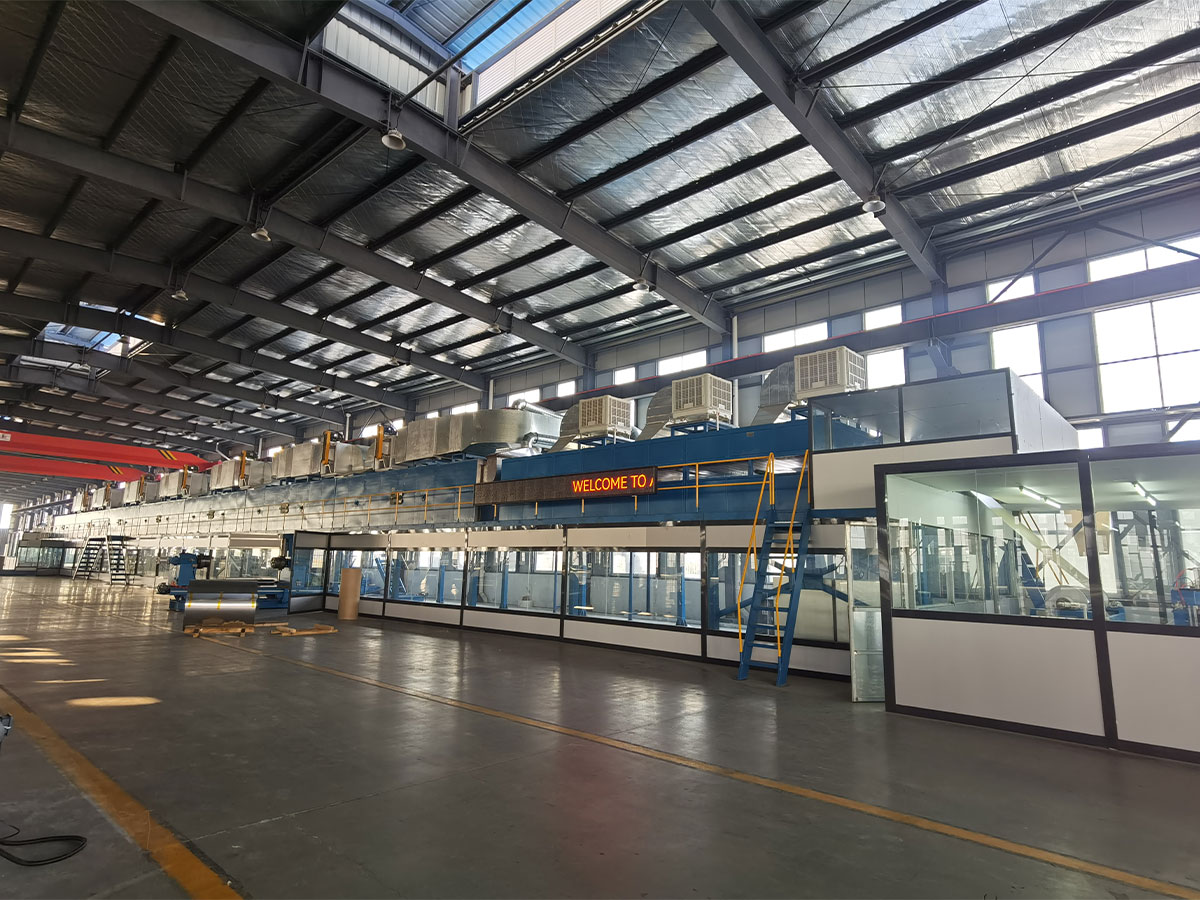
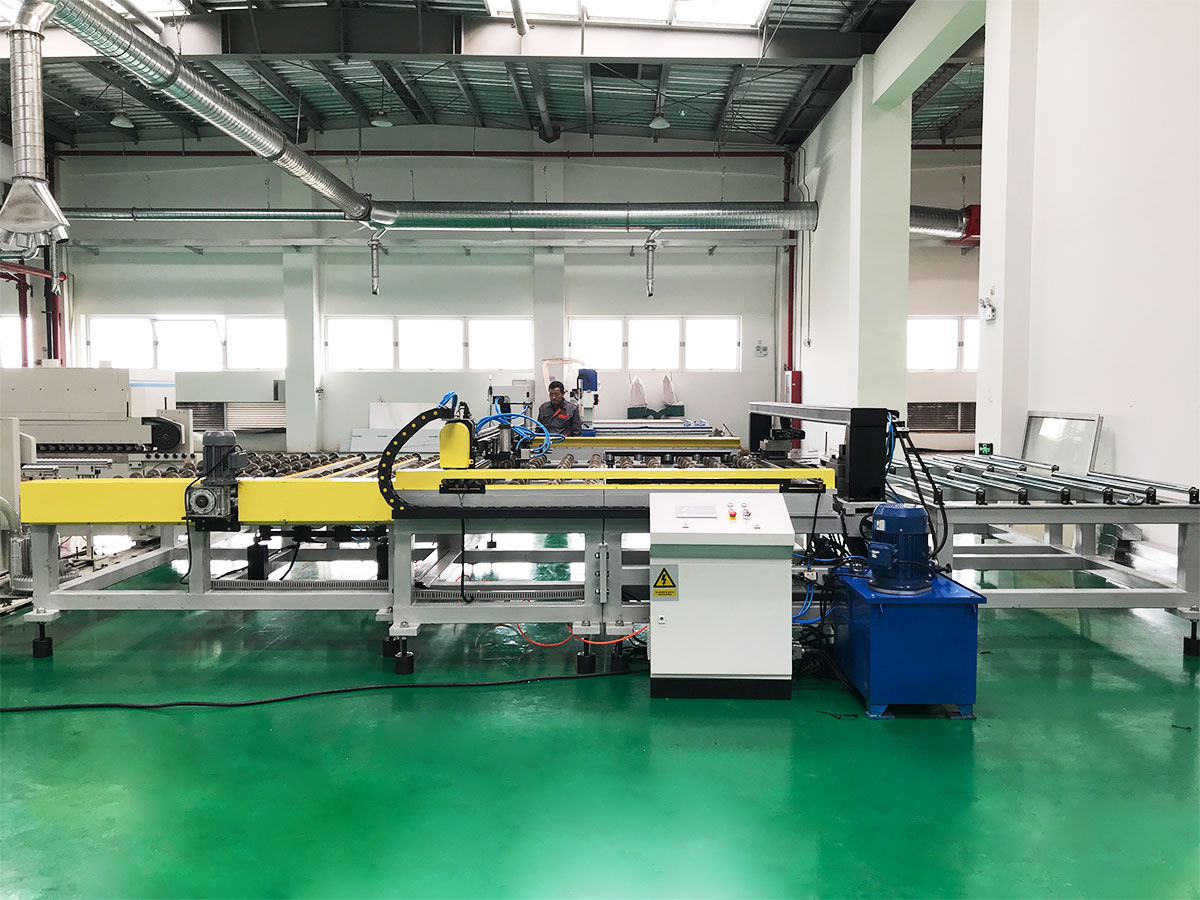
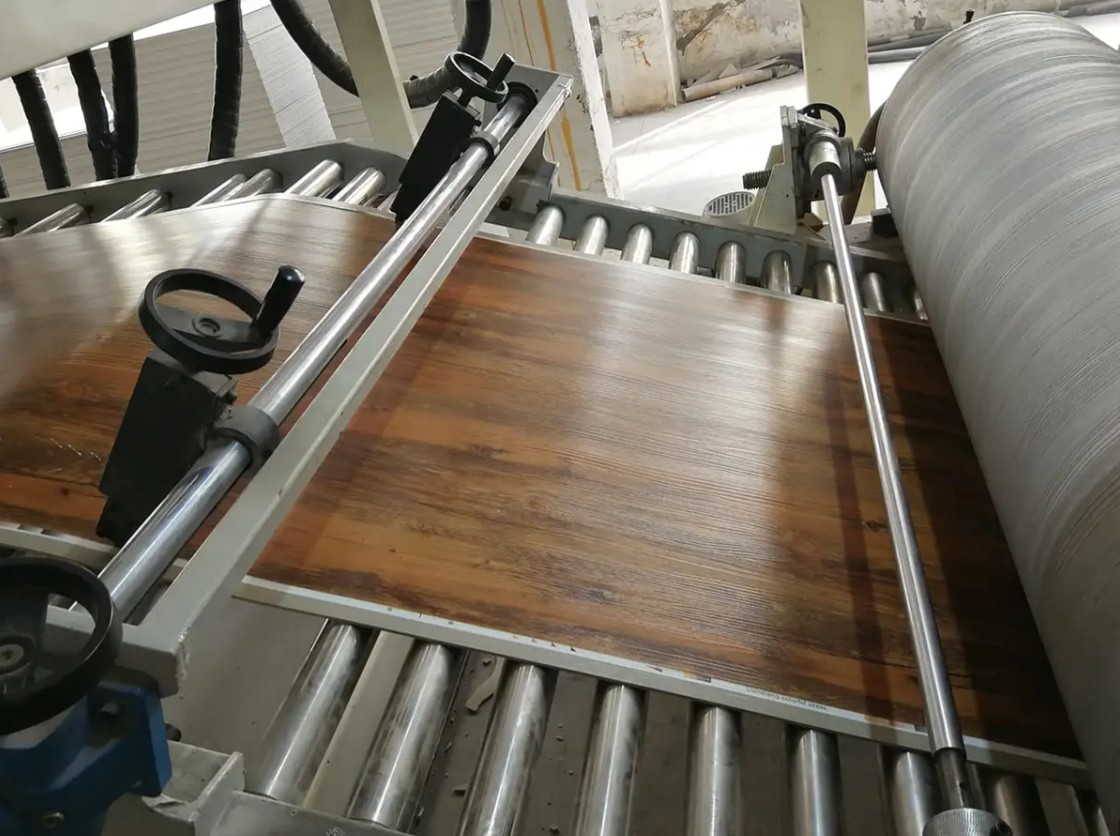
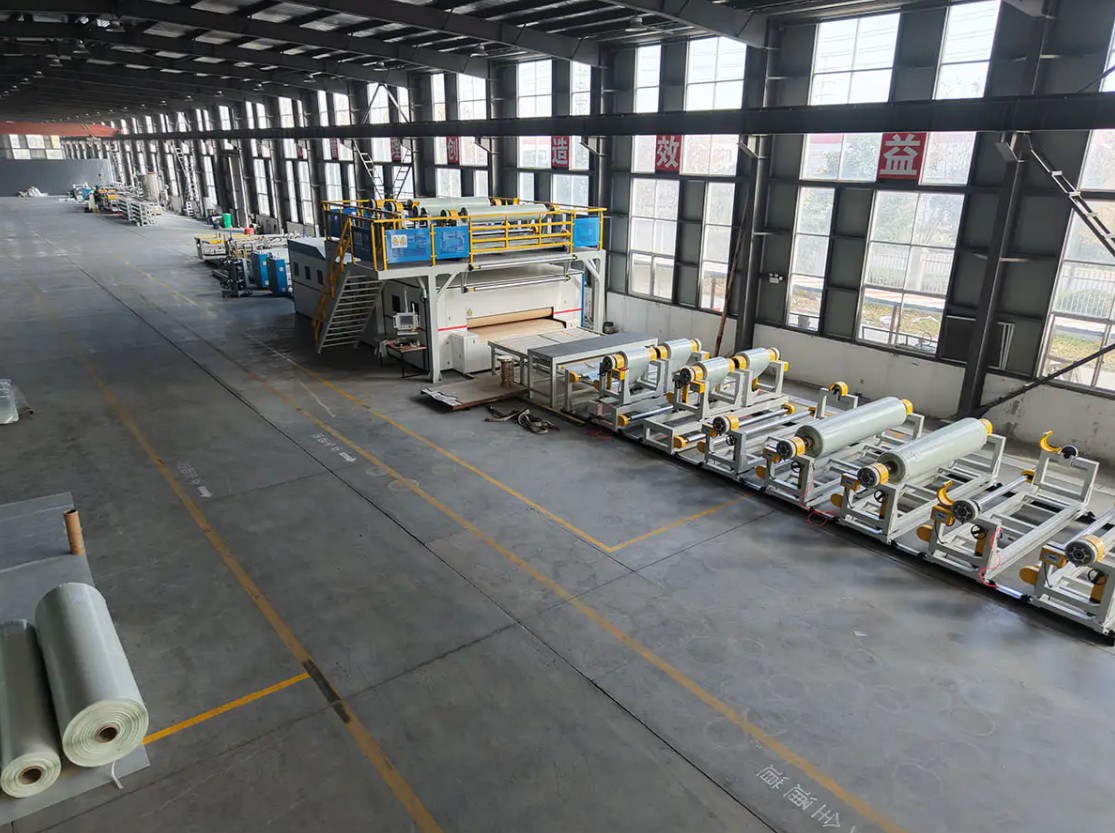
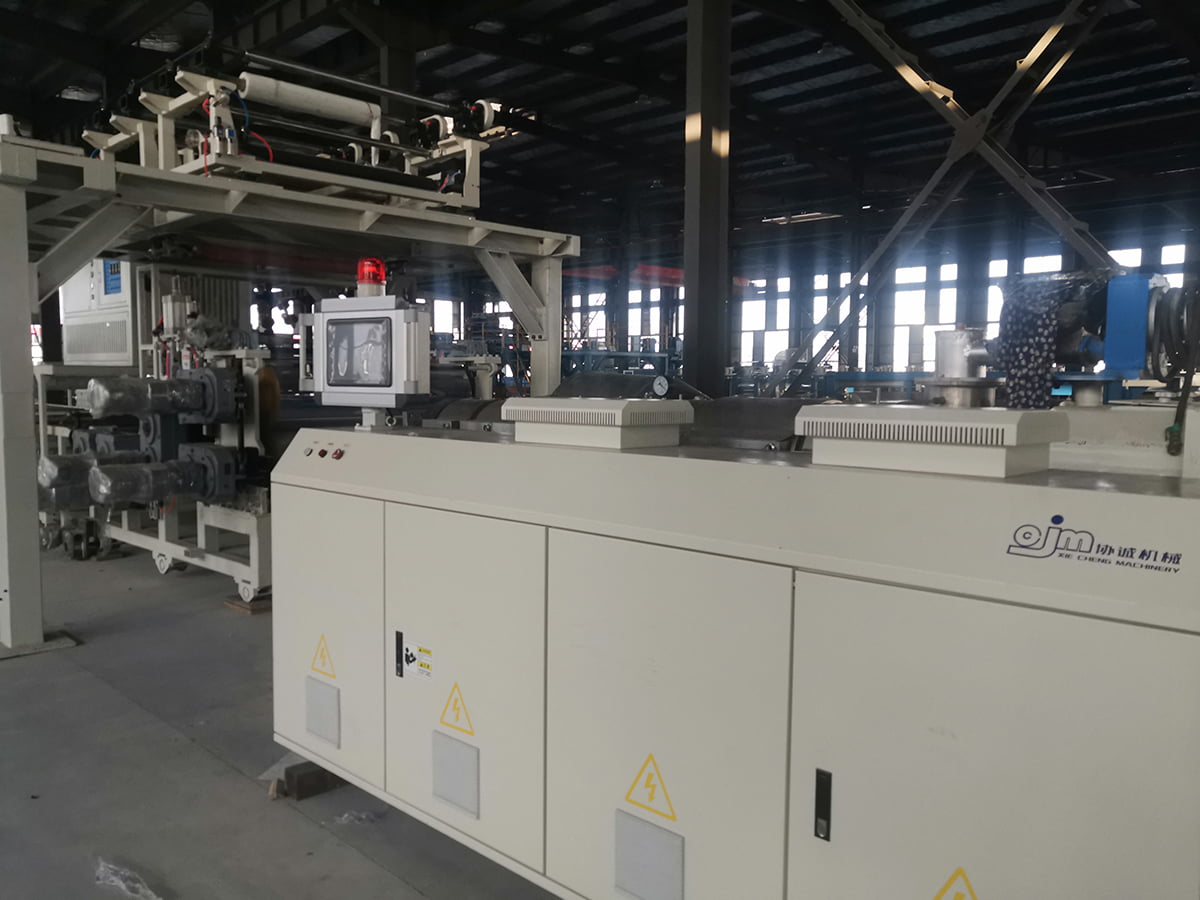 Linia do produkcji podłóg PCV / WPC / SPC do podłóg z kamienia z tworzyw sztucznych Obejrzyj tę linię, aby zobaczyć, jak wytłaczanie, laminowanie folii, powlekanie UV, wytłaczanie i kontrola online łączą się w celu uzyskania zautomatyzowanej produkcji podłóg SPC. Zobacz produkt →
Ta sama logika dotyczy kompozytów termoplastycznych wzmocnionych włóknami ciągłymi. Linia PET lub PP CFRT łączy stopiony polimer ze wzmacniającymi włóknami lub tkaniną w procesie ciągłym, a gotowy arkusz lub taśma jest później prasowana lub kształtowana termicznie w trójwymiarowy kształt. Etap wytłaczania, a nie prasa formierska, decyduje o zwilżeniu i jednolitości grubości włókien. Kupujący często pytają, co zawiera linia paneli z pełnego laminatu PCV przed porównaniem dostawców, a szczera odpowiedź jest taka, że wytłaczarka to tylko jedno stanowisko spośród kilku, które muszą do siebie pasować.
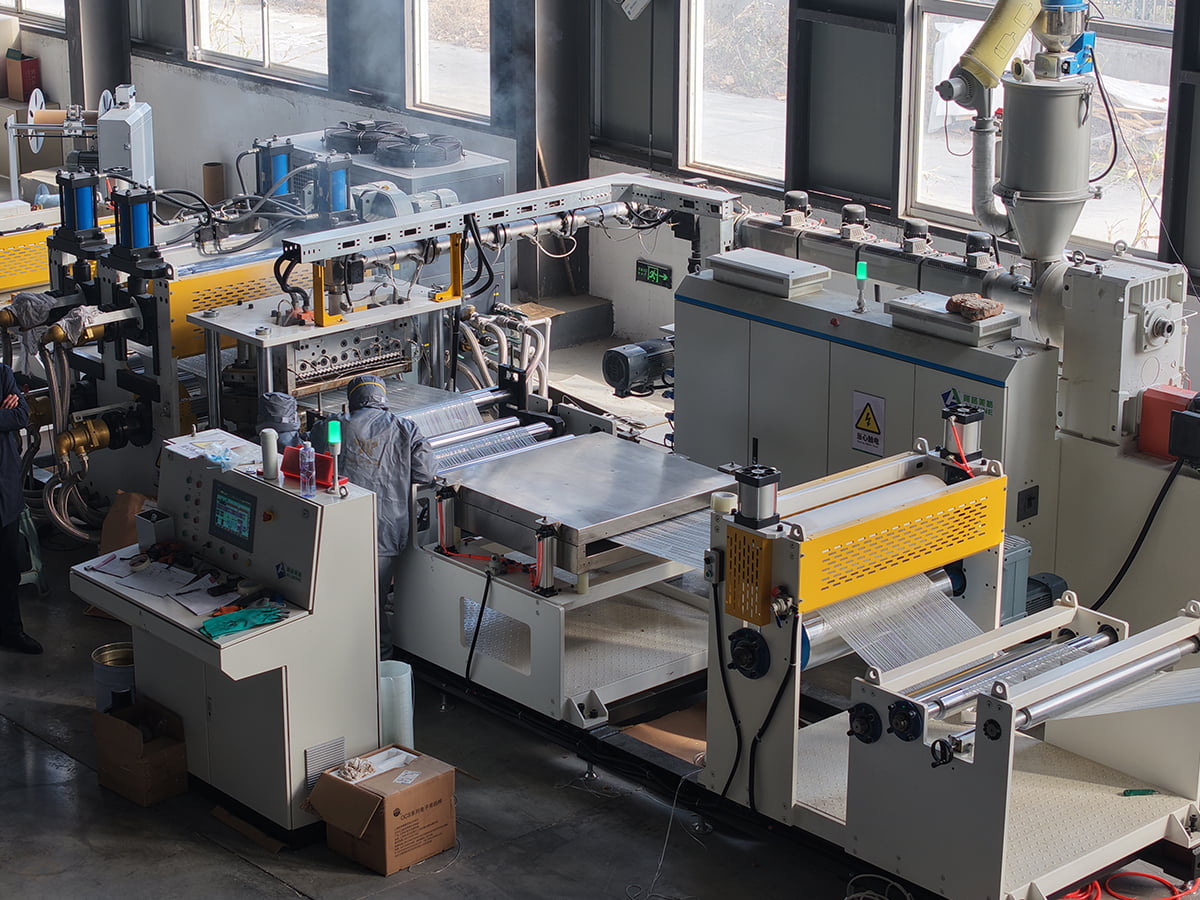
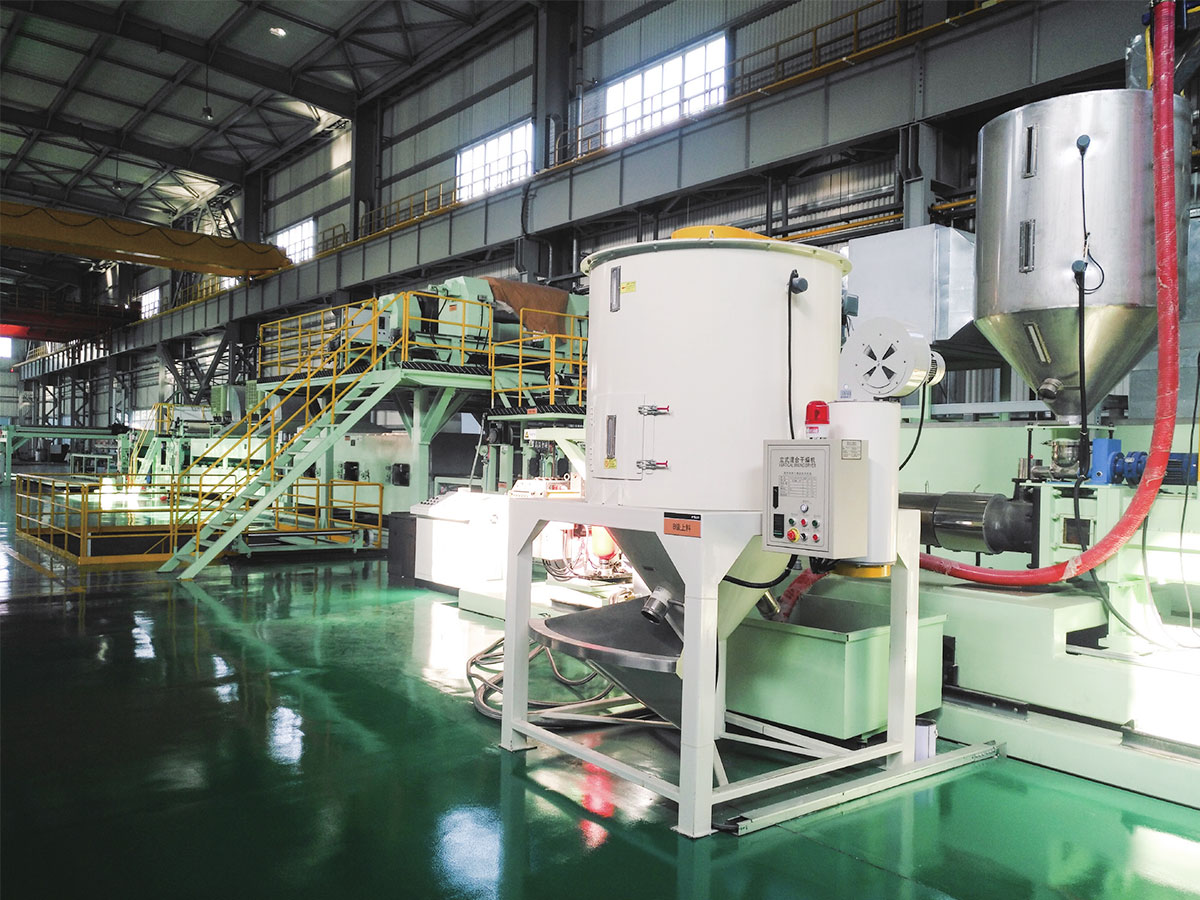 Linia do produkcji materiałów kompozytowych PET/PP CFRT Zapoznaj się z linią OEM CFRT do ciągłej produkcji kompozytów termoplastycznych wzmocnionych włóknami, z dostępnymi opcjami usług i wyceny. Zobacz produkt →
Skóra PVC i PU ma trzeci wzór, w którym warstwa bazowa jest wytwarzana w sposób ciągły, a następnie powlekana, wytłaczana i chłodzona liniowo. Tekstura powierzchni pochodzi z walca wytłaczającego, a nie z wnęki, dlatego właśnie proces skaluje się do długich serii bez formy specyficznej dla części.
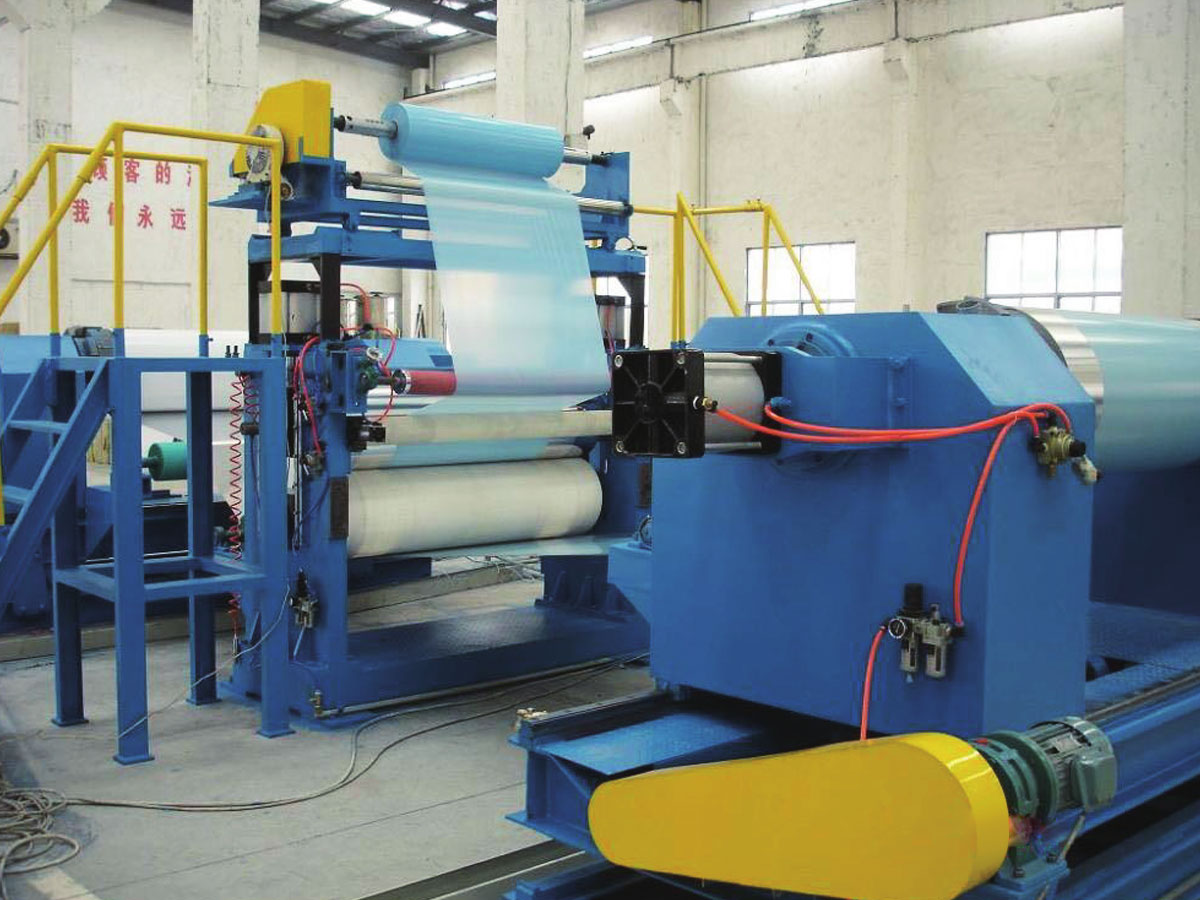
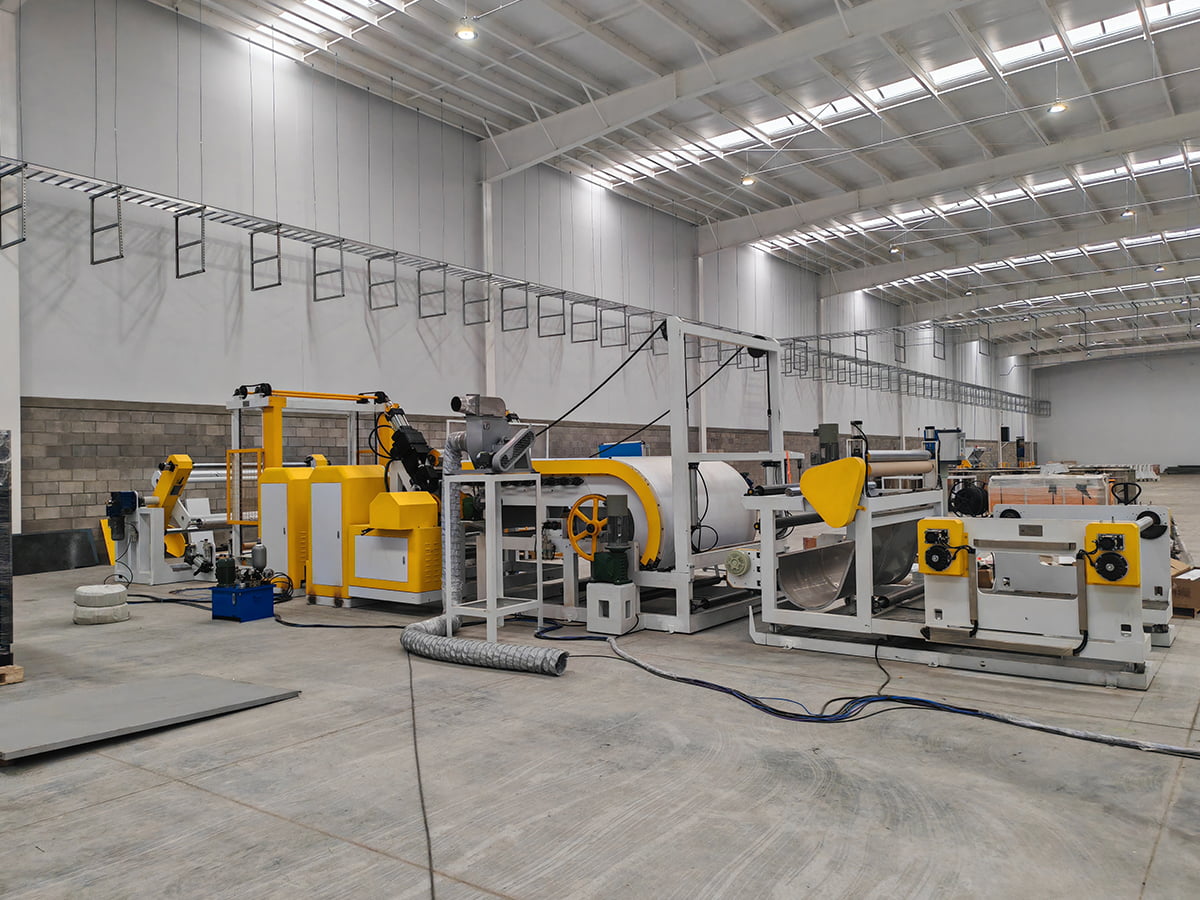 Linia do kompozytów, wytłaczania i powlekania skóry PVC/PU Przejrzyj tę linię pod kątem ciągłej produkcji baz ze skóry PVC/PU, powlekania inline, wytłaczania i chłodzenia, z konfigurowalnymi opcjami usług OEM. Zobacz produkt →
Co sprawdzić przed zakupem linii do wytłaczania
- Średnica ślimaka i stosunek długości do średnicy, dopasowane do zawartości polimeru i wypełniacza, którą faktycznie zamierzasz zastosować.
- Wydajność wyjściowa w stosunku do prędkości linii, zatem długość odciągu i chłodzenia nie stanowią wąskiego gardła.
- Tolerancja grubości i szerokości wpisana w umowę metodą pomiaru, a nie tylko obietnicą.
- Wydajność chłodzenia i projekt kalibracji dla najcięższego profilu w planie produktów.
- Sprzęt niższego szczebla objęty tym samym zakresem, ponieważ podział odpowiedzialności pomiędzy dostawcami komplikuje uruchomienie.
- Model świadczenia usług: zdalne wsparcie, instalacja na miejscu, dostępność części zamiennych i szkolenie operatorów.
Jeśli plan produktu znajduje się gdzieś pomiędzy profilem a kształtką, praktyczną metodą jest często wytłaczanie lub laminowanie półfabrykatu, a następnie jego formowanie. Zrozumienie całego łańcucha procesów przed podpisaniem umowy pozwala uniknąć zakupu zdolności, których nie możesz wykorzystać. Możesz przejrzeć co obejmuje linia do produkcji paneli laminowanych PCV aby uzyskać sprawdzony przykład dopasowania stacji do siebie.
Wersja krótka
Wytłaczanie wytwarza produkty ciągłe o stałym przekroju i zarabia na długich seriach, niskich kosztach oprzyrządowania i prostej geometrii. Formowanie wtryskowe wytwarza dyskretne, trójwymiarowe części i zarabia na powtarzalności, złożonych funkcjach i dużej liczbie sztuk. Żaden z nich nie jest bardziej zaawansowany od drugiego. Są po prostu stworzone z myślą o różnych pytaniach, a najszybszym sposobem zmniejszenia ryzyka jest opisanie inżynierowi sprzętu swojego produktu, rocznego wolumenu i tolerancji krytycznej przed porównaniem cen. Jeśli chcesz tej rozmowy, wyślij zespołowi specyfikację produktu i docelową wydajność i potwierdź, która platforma pasuje do Twojego przypadku.