
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Dwie linie kompozytowe PET/PP CFRT mogą oferować tę samą cenę, tę samą szerokość roboczą i tę samą wydajność do 1200 kg/h, a mimo to zachowują się zupełnie inaczej na hali produkcyjnej. Różnica zwykle dotyczy systemu wytłaczania: średnicy ślimaka i stosunku długości do średnicy, tego, czy pompa stopu stabilizuje ciśnienie, w jaki sposób regulowane są krawędzie matrycy oraz w jaki sposób stos rolek odprowadza ciepło. Każdy kolejny etap, od zwilżania włókien po naprężanie uzwojenia, może jedynie zachować jakość, jaką zapewnia wytłaczarka.
Praktyczna zasada jest zatem prosta: najpierw zdefiniuj system wytłaczania i zmierz resztę linii wokół niego. Etap powlekania, laminowania lub wytłaczania osiągany szybciej niż wytłaczarka jest w stanie go zasilić, to wydajność, za którą płacisz i której nigdy nie używasz. Wytłaczarka dobrana pod kątem wydajności, ale nie materiału, z którego faktycznie korzystasz, spowoduje przesunięcie miernika, plamy żelu i przedwczesne zużycie śrub przez cały okres eksploatacji maszyny. W tym artykule omówiono, co obejmuje system do wytłaczania na linii kompozytowej, jak dopasować go do PET, PP, PVC i mieszanek z wypełniaczami, jakie tolerancje mają wagę handlową i co należy przetestować przed końcową płatnością.
Co liczy się jako system wytłaczania na linii kompozytowej
Na linii produkcyjnej kompozytów system wytłaczania to nie jedna maszyna, ale łańcuch jednostek, które muszą utrzymywać tę samą nastawę: przenoszenie i suszenie materiału, ślimak i cylinder, pompa topiąca lub pętla kontroli ciśnienia, matryca, stos rolek lub sekcja chłodząca oraz odciąg ustalający prędkość linii. Grubość tworzona jest na matrycy, zamrażana na etapie chłodzenia, a następnie laminowana, wytłaczana lub powlekana.
Cło zmienia się wraz z produktem. Linia CFRT wytłacza cienki, gorący stop, który musi zwilżyć ciągłe włókno, podczas gdy linia podłogowa wytłacza mocno wypełniony arkusz, który jest później kalandrowany do ostatecznej grubości. Poniższa tabela pokazuje, jak ta sama kategoria sprzętu zmienia priorytet w zależności od produktu.
| Typ linii | Obowiązek wytłaczania | Typowy polimer | Najpierw sprawdź |
|---|---|---|---|
| Linia kompozytowa PET/PP CFRT | Impregnacja w stanie stopionym włókien ciągłych, następnie formowanie arkuszy i laminowanie | PET, PP, czasem PA | Równomierność temperatury topnienia na całej szerokości matrycy i zwilżanie włókien przy docelowej prędkości linii |
| Linia do produkcji podłóg SPC | Wytłaczanie arkuszy wypełnionego PCV, kalandrowanie i laminowanie warstwy użytkowej | PCV z wypełniaczem z węglanu wapnia | Odporność na zużycie ślimaka i cylindra, wydajność na szerokość matrycy, kontrola grubości po kalandrowaniu |
| Linia do wytłaczania i powlekania skóry PVC/PU | Złożone plastyfikowanie i powlekanie papieru lub tkaniny rozdzielającej | Mieszanka PCV, PU | Powtarzalność grubości powłoki, stabilność temperatury walca, stopień defektów powierzchni |
| Linie do powlekania kompozytów metalowych i zwojów | Warstwy klejące i powlekające zamiast wytłaczania masowego | Kleje PE, PUR, foliowe | Czy arkusz rdzeniowy jest kupowany czy produkowany we własnym zakresie i w jaki sposób sprawdzana jest przyczepność |
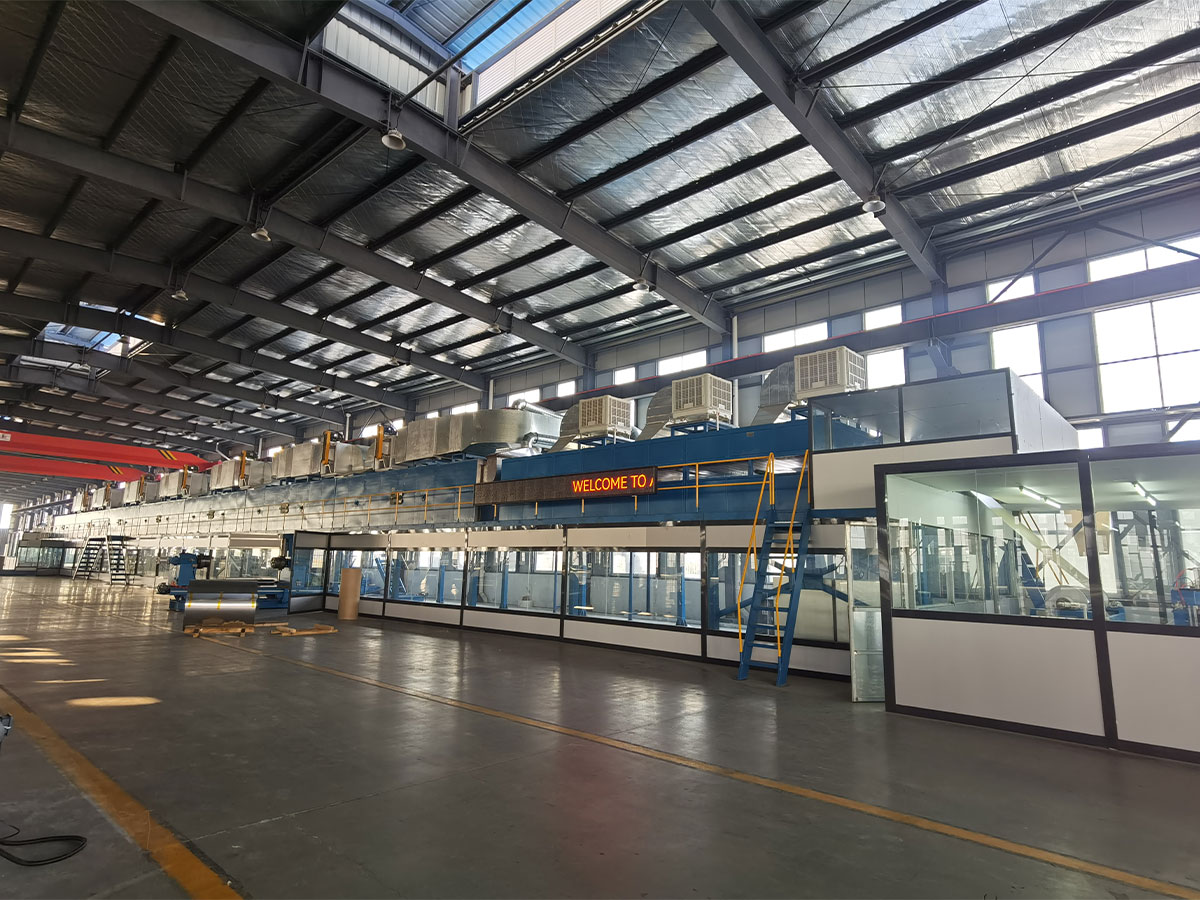
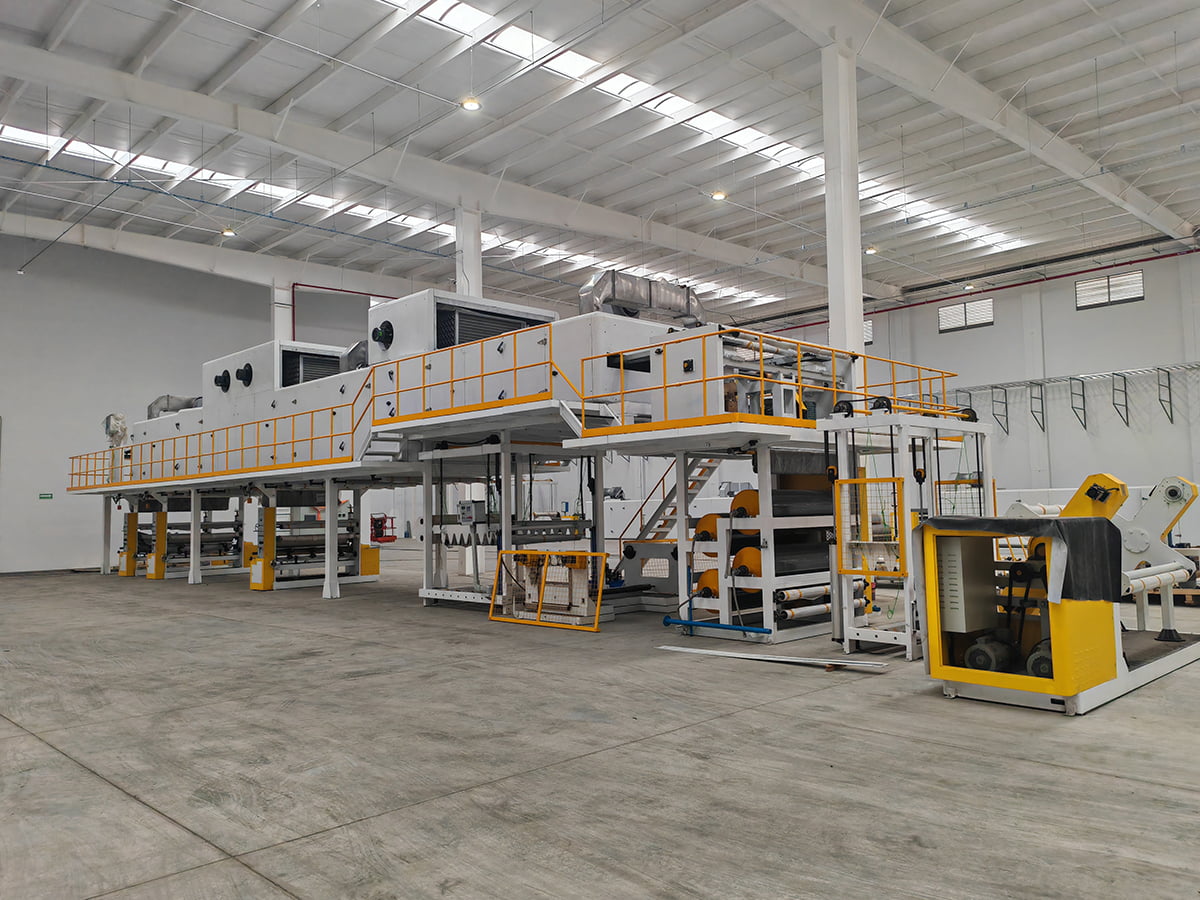
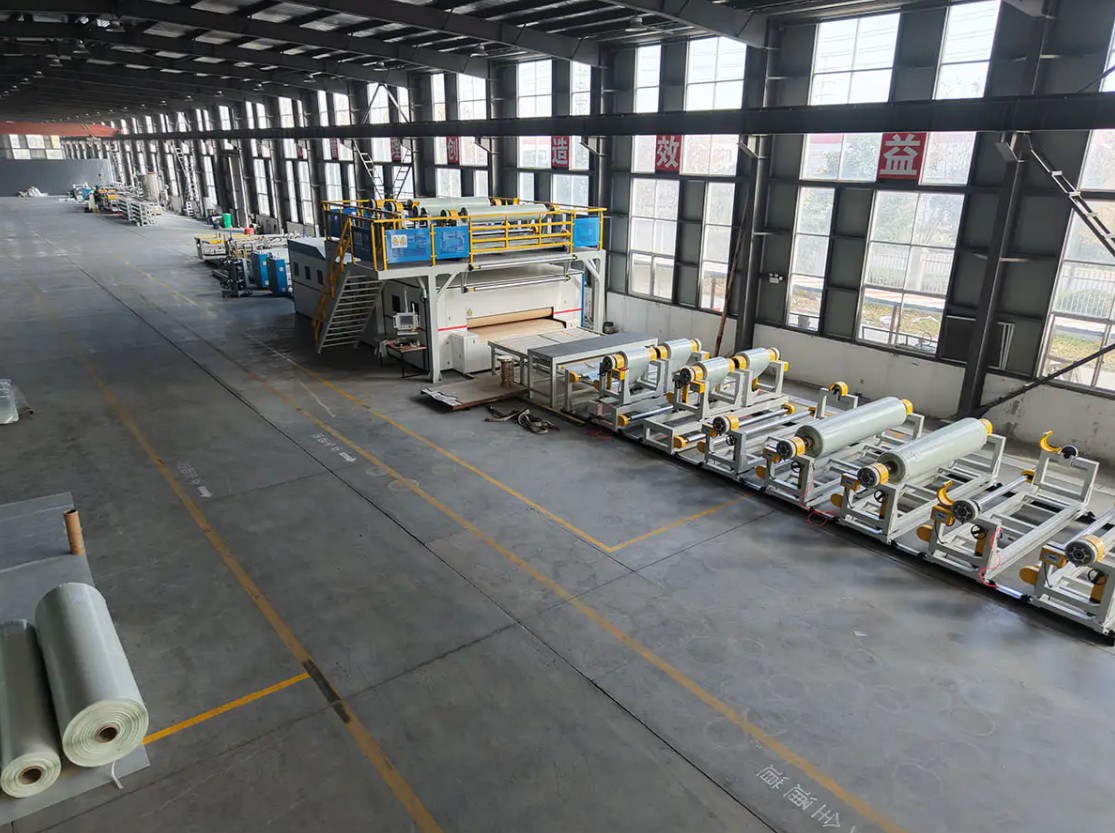
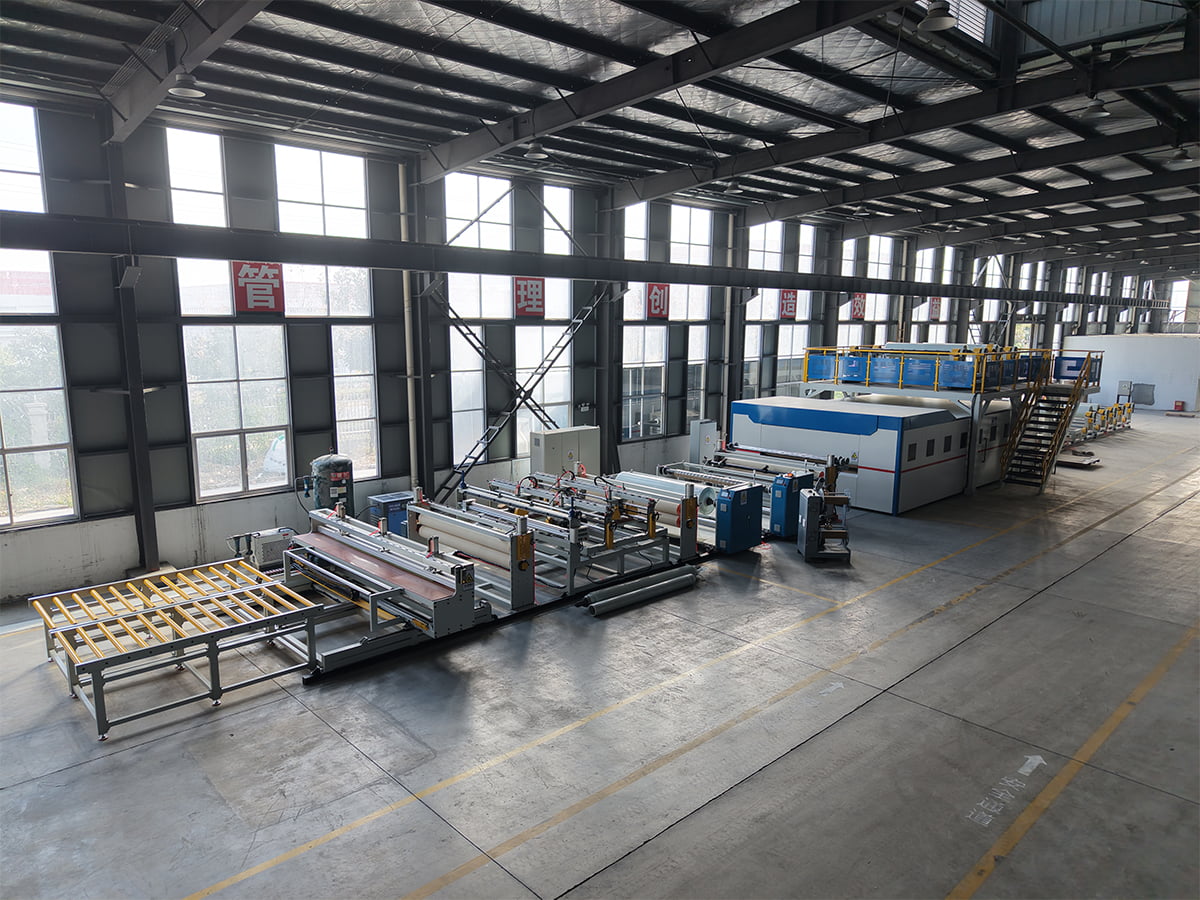 Linia do produkcji materiałów kompozytowych PET/PP CFRT Linia kompozytowa CFRT do PET/PP, przydatna, gdy wytłaczanie wymaga zwilżenia włókien ciągłych, a nie arkuszy podłogowych wypełnionych warstwą runa. Zobacz produkt →
Dopasuj wytłaczarkę do zachowania materiału, a nie tylko do wydajności
Notowania są zwykle porównywane w kilogramach na godzinę. Liczba ta ma znaczenie tylko wtedy, gdy jest podana dla konkretnego polimeru, określonej geometrii ślimaka i określonej grubości produktu. Śruba, która wygodnie obsługuje PET, może głodować na wypełnionej mieszance PVC, a śruba zoptymalizowana pod kątem wypełnionych mieszanek może spowodować nadmierne ścinanie wrażliwego na ciepło stopu.
Punkty decydujące o wydajności wytłaczarki
- Zasilanie i suszenie: PET pochłania wilgoć i musi zostać wysuszony do kontrolowanego punktu rosy, w przeciwnym razie hydroliza objawia się utratą wytrzymałości i powstawaniem pęcherzyków. PP wymaga znacznie mniej suszenia, ale jest bardziej wrażliwy na skoki temperatury topnienia.
- Geometria ślimaka: stopień sprężania, przekroje barierowe i elementy mieszające dostosowują się do lepkości stopu i zawartości wypełniacza. Poproś o rysunek śruby, a nie tylko o średnicę.
- Ochrona przed zużyciem: węglan wapnia, włókno szklane i wypełniacze mineralne mają właściwości ścierne. Bimetaliczne lufy i hartowane śruby wydłużają żywotność, a różnica pojawia się w konsystencji miernika po dwóch lub trzech latach.
- Stabilność ciśnienia: pompa stopu umieszczona pomiędzy wytłaczarką a matrycą zmniejsza wahania grubości i oddziela ciśnienie matrycy od wahań prędkości ślimaka. Na cienkim arkuszu o dużej wartości zwykle warto w to zainwestować.
- Konstrukcja matrycy: matryca wieszakowa z indywidualnie regulowanymi krawędziami pasuje do szerokich arkuszy, natomiast matryca szczelinowa o węższej geometrii wewnętrznej nadaje się do cienkich powłok. Szerokość matrycy powinna odpowiadać szerokości gotowej powiększonej o naddatek na przycięcie.
Przed potwierdzeniem zamówienia przeprowadź próbę z własną żywicą i wypełniaczem o docelowej grubości. Wydajność śruby w materiale referencyjnym dostawcy mówi mniej, niż byś chciał.
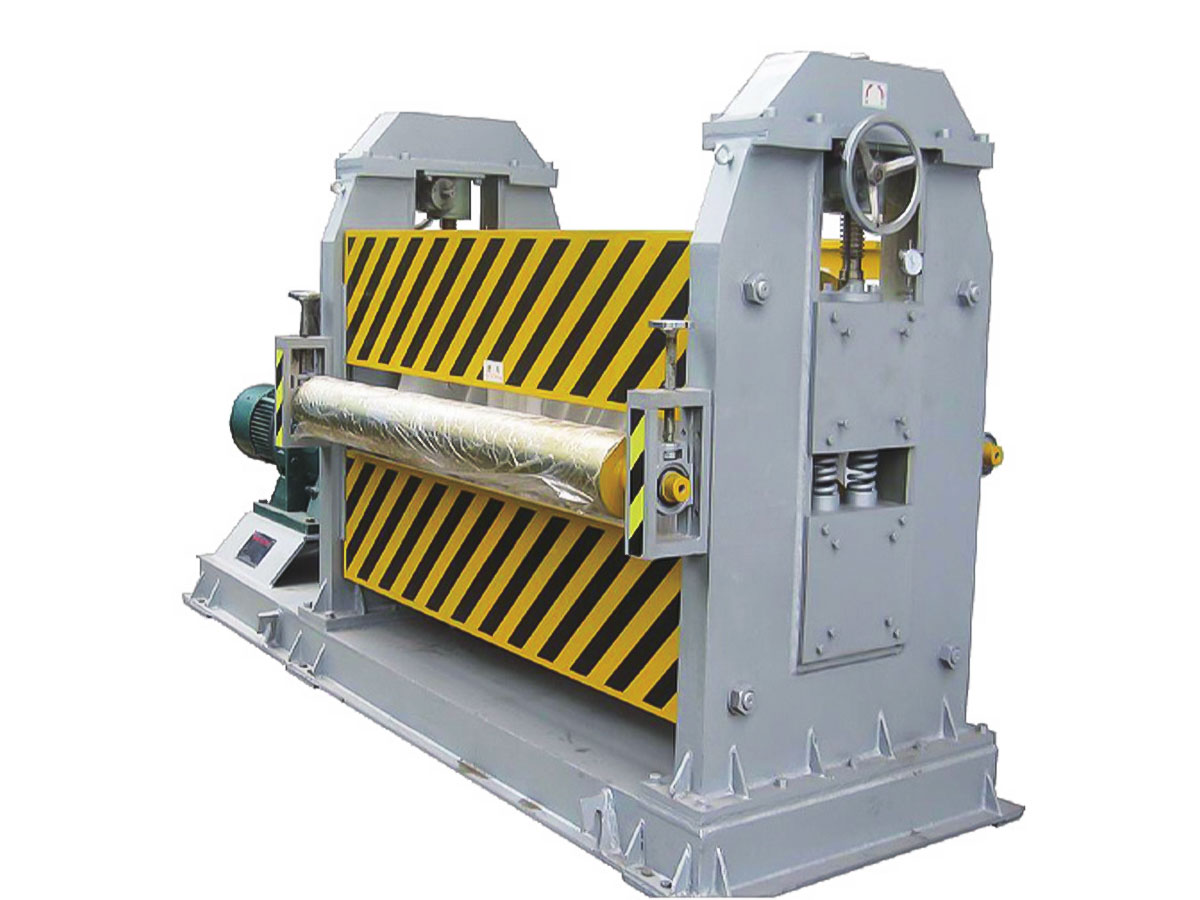
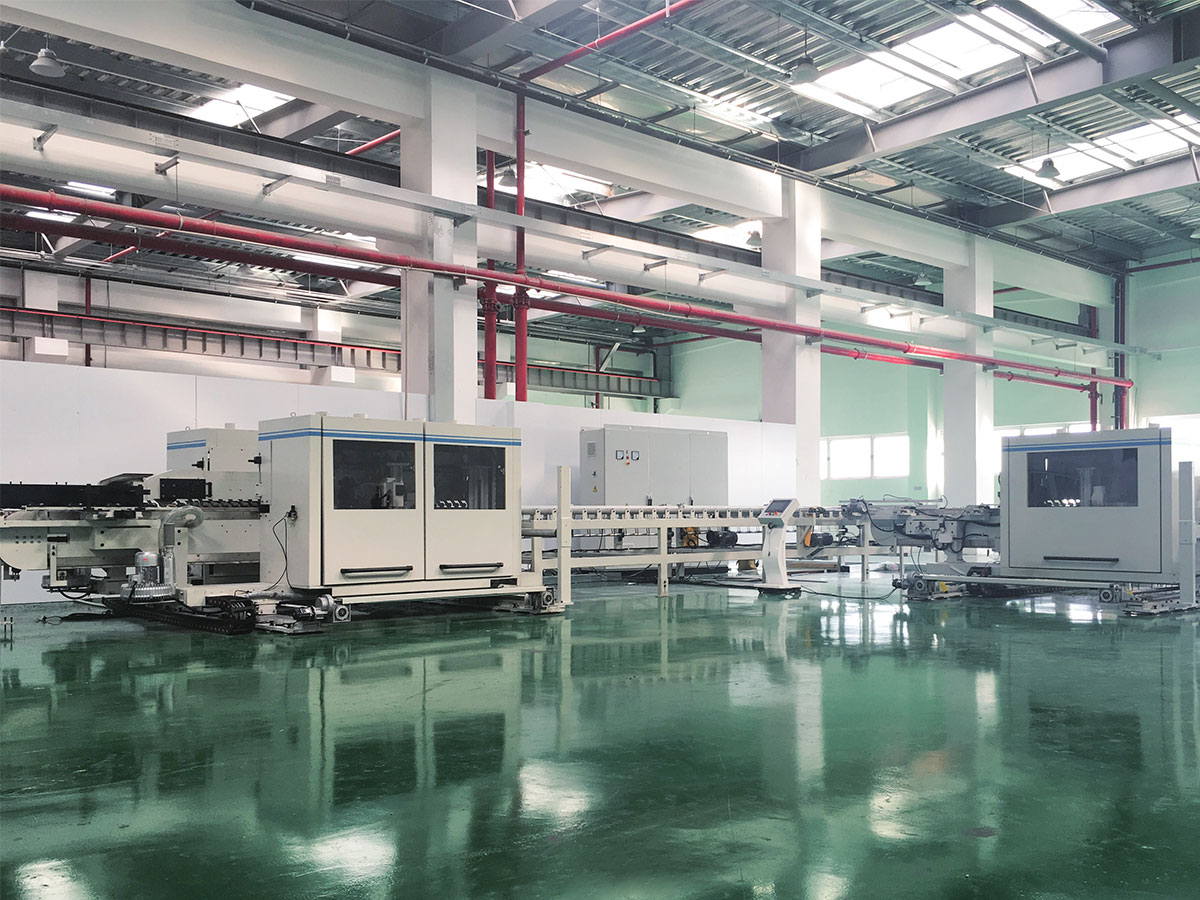
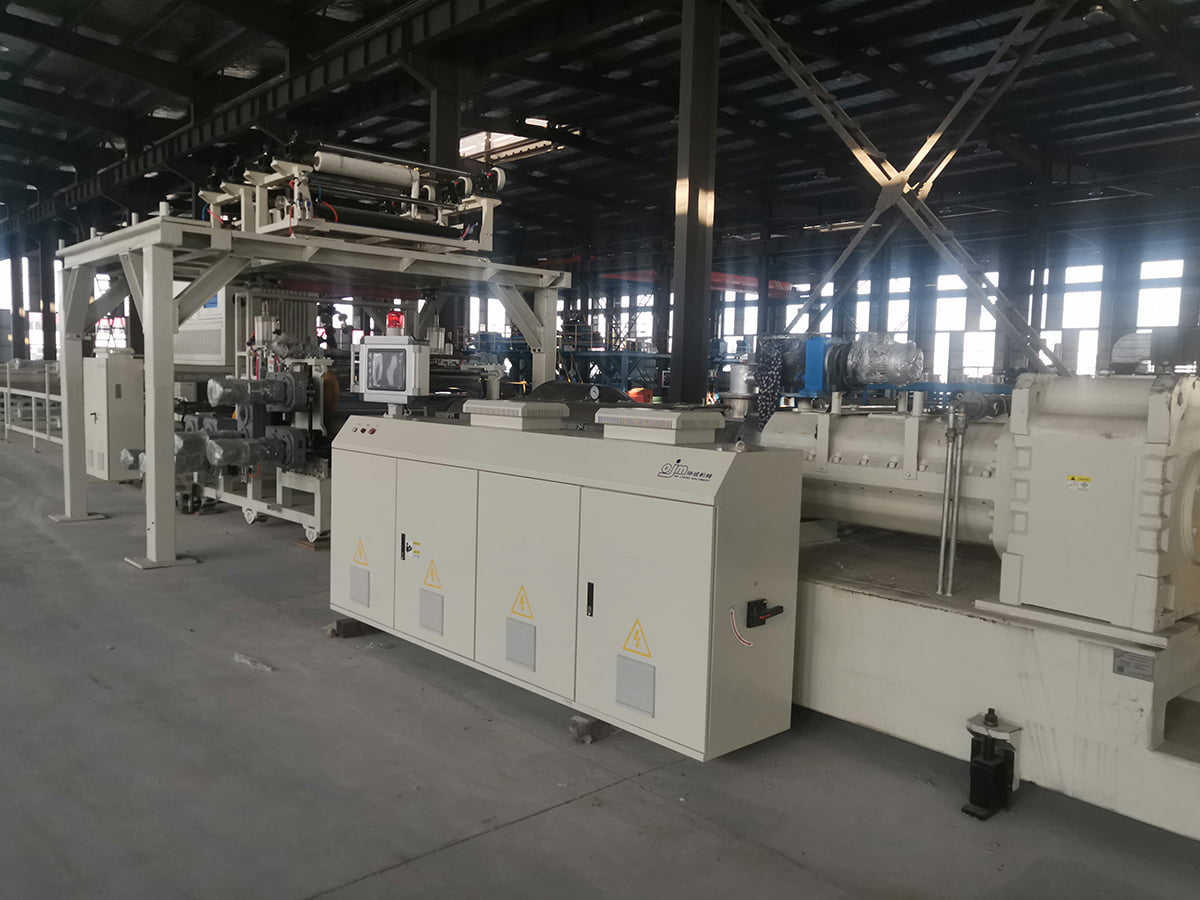 Linia do produkcji kompozytowych podłóg z tworzywa sztucznego SPC Linia kompozytowa do podłóg SPC wytłaczająca rdzeń z PVC i węglanu wapnia, następnie folia do laminowania, warstwa ścieralna i wytłaczanie; jego kontrola grubości wpływa na zużycie materiału. Zobacz produkt →
Tolerancje decydujące o koszcie materiału
Tolerancja grubości ma miejsce tam, gdzie jakość wytłaczania zamienia się w pieniądze. Weź wypełniony arkusz PCV o grubości nominalnej 1,0 mm i gęstości około 1,4 grama na centymetr sześcienny: jeden metr kwadratowy dobrego arkusza waży około 1,4 kg. Jeśli wytłaczarka i stos rolek utrzymują plus minus 2 procent, średnie zużycie pozostaje bliskie wartości nominalnej. Jeśli wahania wynoszą plus minus 5 procent, a operatorzy celują w górną połowę pasma, aby uniknąć cienkich plam, średnia waga wzrasta o około 3 procent. Na 1 000 000 metrów kwadratowych rocznej produkcji, czyli około 42 ton dodatkowej mieszanki, nie licząc ceny żywicy, frachtu i energii potrzebnej do jej stopienia.
Różnice w szerokości mają znaczenie tak samo, jak średnia grubość. Arkusz, który jest gruby w środku i cienki na obu krawędziach, wymaga szerszego przycięcia, a przycięty materiał jest gotowym produktem, którego nie można sprzedać. Najczęstszymi przyczynami są zakres regulacji krawędzi matrycy, bilans przepływu wewnętrznego i korona walca, a ich korekta na etapie specyfikacji jest najtańsza.
Zachowanie startupów również wiąże się z kosztami. System wytłaczania charakteryzujący się szybką reakcją termiczną i stabilną kontrolą ciśnienia pozwala uzyskać produkt nadający się do sprzedaży szybciej po zmianie, co zmniejsza ilość odpadów w krótkich seriach i sprawia, że produkcja małych partii specjalnych gatunków jest uzasadniona z handlowego punktu widzenia.
Kolejne stopnie muszą być dopasowane do wytłaczarki
System wytłaczania nadaje tempo, ale sam nie jest w stanie ukończyć pracy. Stos rolek chłodzących, który zbyt wolno odprowadza ciepło, zmusza do spowolnienia linii, co wydłuża czas przebywania stopionego materiału i stwarza ryzyko degradacji. Dociski do laminowania muszą być zsynchronizowane z prędkością odciągania, tak aby napięcie pozostawało stałe od matrycy do nawijarki, a wbudowany miernik grubości jest przydatny tylko wtedy, gdy pętla sterująca może faktycznie regulować prędkość ślimaka lub śruby matrycy wystarczająco szybko, aby miało to znaczenie.
W przypadku podłóg etapy wytłaczania i warstwy ścieralnej określają jakość powierzchni i odporność na poślizg, dlatego kontrola temperatury musi być tak samo ścisła jak w wytłaczarce. W przypadku skór PVC i PU powtarzalność grubości powłoki i stabilność temperatury rolki wpływają zarówno na wygląd, jak i na zużycie materiału, dlatego też parametry te należy uwzględnić w teście akceptacyjnym, a nie w broszurze. Jeśli spojrzysz na projekt podłogi lub paneli szerzej, zrozumienie tego pomoże na czym polega linia do produkcji paneli laminowanych PCV przed ustaleniem wydajności wytłaczania.
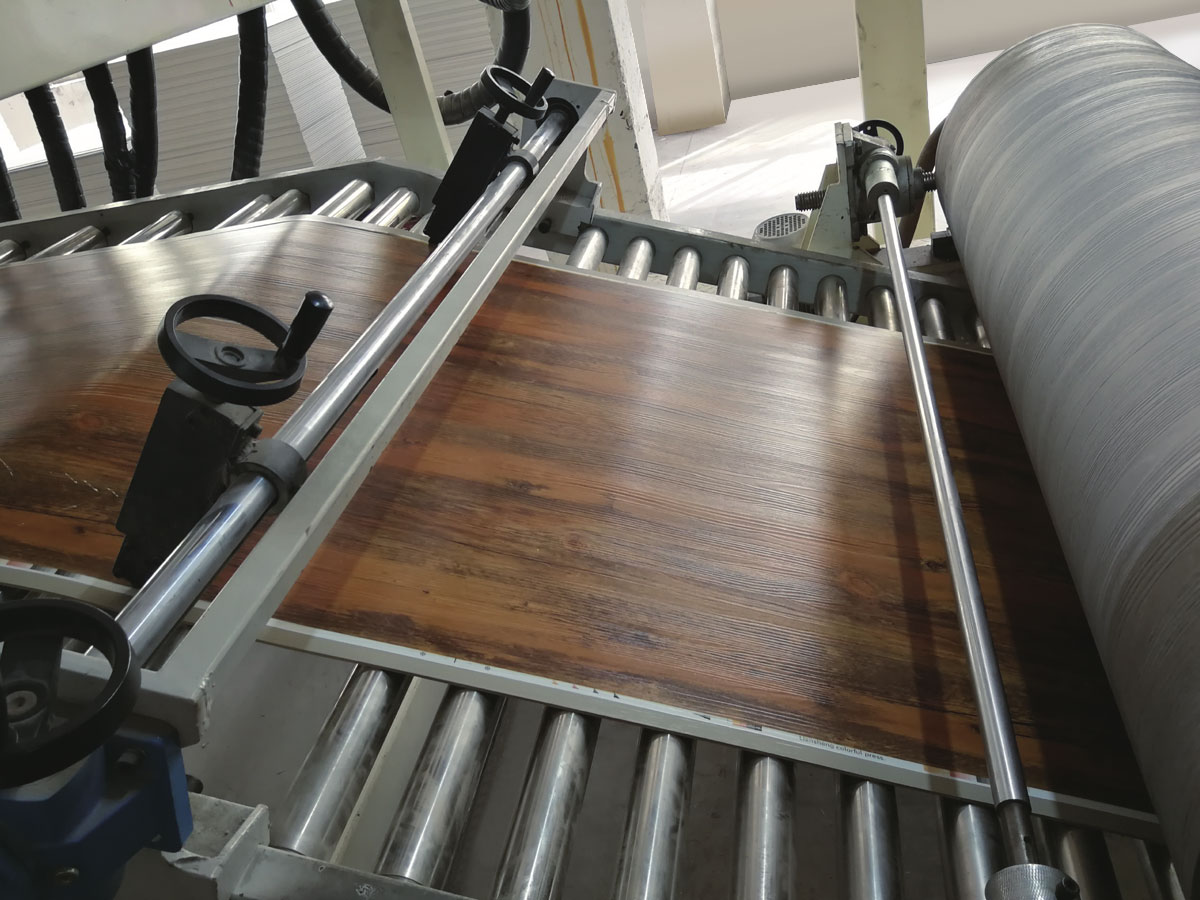
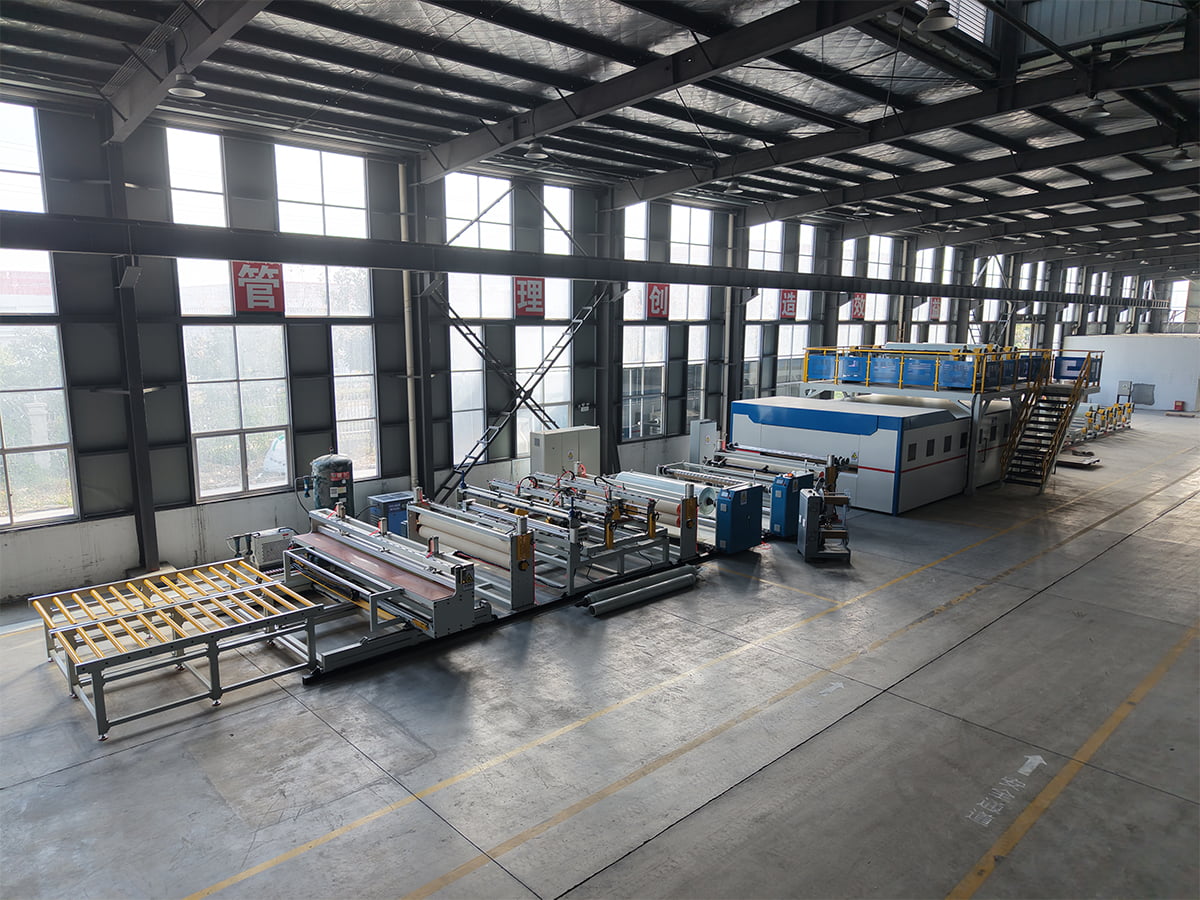
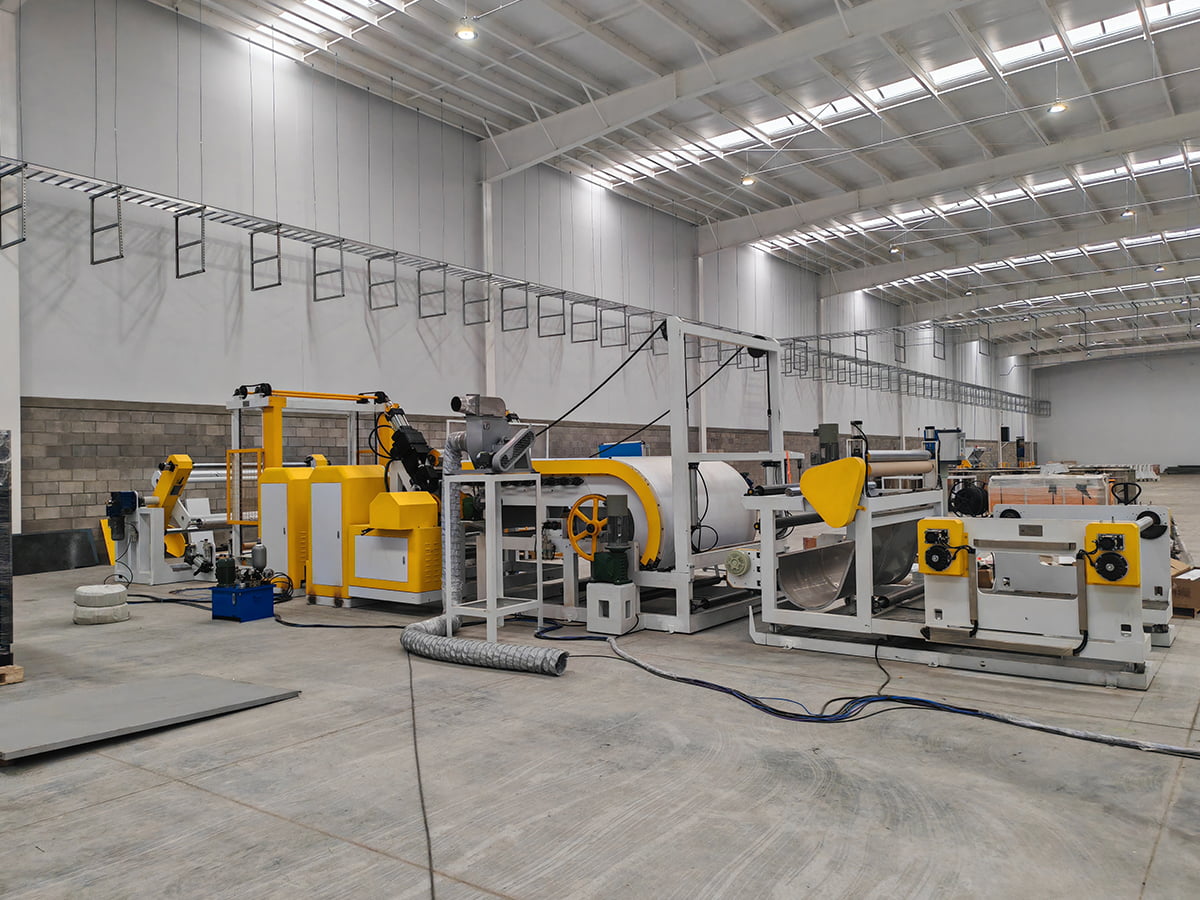 Linia do wytłaczania i powlekania kompozytów ze skóry PVC/PU Kompozyt skóry PVC/PU, tłoczenie i linia powlekania istotne przy powtarzalności grubości powłoki i stabilności temperatury walca muszą zostać sprawdzone przed specyfikacją. Zobacz produkt →
Lista kontrolna zakupów i akceptacji
Użyj poniższej sekwencji podczas określania nowej linii lub wymiany wytłaczarki, która nie utrzymuje już miernika.
- Podać pakiet polimeru, wypełniacza i dodatku wraz z danymi dotyczącymi szybkości płynięcia i lepkości.
- Podaj gotową grubość i jej zakres tolerancji, a także szerokość i naddatek na przycięcie.
- Podaj wymaganą wydajność przy tej grubości i prędkość linii potrzebną do jej osiągnięcia.
- Poproś o rysunki śrub i cylindrów, stosunek długości do średnicy, stopień sprężania i ochronę przed zużyciem.
- Potwierdź szerokość matrycy, zakres regulacji wargi i projekt przepływu wewnętrznego.
- Potwierdź wydajność chłodzenia i konfigurację stosu rolek przy maksymalnej prędkości linii.
- Uzgodnij próbę z własnym materiałem i plan pobierania próbek: grubość na całej szerokości, wydajność, energia na kilogram, wady powierzchni i ilość złomu początkowego.
- Uzgodnij zakres części zamiennych i terminy dostaw śrub, cylindrów, krawędzi matryc i pokryw rolek.
- Uzgodnij zakres usług: zdalne wsparcie, uruchomienie na miejscu, szkolenie operatorów i warunki gwarancji.
Linie niestandardowe, serwis i części zamienne
Konfiguracja standardowa rzadko obejmuje każdy produkt. Kiedy klient potrzebuje innej struktury warstw, nietypowej szerokości lub dedykowanego układu współwytłaczania, linia zbudowana na zamówienie ma większy sens niż kompromis w stosunku do modelu katalogowego. Jiangsu XieCheng Intelligent Equipment z siedzibą w Strefie Rozwoju Gospodarczego Jinhu w Huai'an w Jiangsu buduje zarówno standardowe, jak i niestandardowe linie produkcyjne. Grupa, do której należy, została uznana za prowincjonalne centrum badań inżynieryjnych zajmujących się ognioodpornymi aluminiowymi panelami kompozytowymi A2 i ich sprzętem produkcyjnym, a także za przedsiębiorstwo kredytowe o jakości na poziomie AA, co jest przydatnym kontekstem, gdy ocenia się głębokość inżynierii, a nie samą cenę.
Po dostawie wsparcie jest ważniejsze niż karta specyfikacji. Pomoc zdalna, serwis na miejscu i dostawa części zamiennych zapewniają ciągłość pracy linii w przypadku zużycia śruby lub konieczności wymiany krawędzi matrycy, a czasy reakcji powinny być zapisane w umowie. Możesz skontaktuj się z zespołem inżynierów za pośrednictwem strony kontaktowej z danymi materiałowymi, grubością docelową i wymaganą wydajnością.
Systemy wytłaczania nagradzają wczesne decyzje. Wybierz śrubę, matrycę, kontrolę ciśnienia i wydajność chłodzenia w zależności od materiału, z którego faktycznie korzystasz, oraz tolerancję, którą faktycznie akceptują Twoi klienci, a następnie odpowiednio dobierz rozmiar laminowania, wytłaczania i nawijania. Dzięki tej sekwencji koszt kapitału jest powiązany z użytkową produkcją, a nie z numerami broszur, i sprawia, że zużycie mierników, złomu i materiałów jest przewidywalne już od pierwszej zmiany produkcyjnej.