
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Pięciowarstwowa linia podłogowa SPC pracująca z prędkością od pięciu do sześciu metrów na minutę może stracić połowę przesunięcia wyjściowego do czegoś tak małego, jak przesunięcie o grubości 0,1 mm. Operator widzi ją na gotowej palecie, a nie na matrycy, a do tego czasu wytłaczarka przepchnęła już kilkaset metrów deski niezgodnej ze specyfikacją. Ten sam wzór pojawia się na liniach taśm CFRT, liniach do powlekania skórą PVC i PU oraz liniach do laminowania metalowych kompozytów. Maszyna jest zdolna; proces ten po prostu nie jest korygowany wystarczająco szybko.
Tak właśnie jest w przypadku automatyzacji maszyn do wytłaczania. Nie chodzi tu o wymianę operatorów i nie chodzi o zakup najdroższego sterownika na rynku. Chodzi o to, aby zamknąć pętle decydujące o grubości, przyczepności i jakości powierzchni i zamknąć je na tyle szybko, aby nastąpiła korekta, zanim materiał się marnuje. Wszystko poniżej wynika z tej jednej idei.
Co właściwie obejmuje automatyzacja maszyn do wytłaczania
W przypadku linii kompozytowej opartej na wytłaczaniu automatyzacja to raczej zbiór pętli sterowania niż jedna funkcja. Linia może być dobrze zautomatyzowana w jednym miejscu i całkowicie ręczna dwa metry dalej, dlatego dwie fabryki wyposażone w podobny sprzęt uzyskują bardzo różne wydajności. Najważniejsze pętle to:
- Podawanie stopu i dozowanie: grawimetryczne lub wolumetryczne podawanie żywicy, wypełniacza i dodatku, utrzymywane w wąskim pasie, dzięki czemu ślimak nigdy nie musi kompensować niedoborów w gardle.
- Prędkość ślimaka i ciśnienie stopu: ciśnienie na wejściu do matrycy to liczba, która ujawnia, co dzieje się wewnątrz cylindra i to ona powinna napędzać prędkość ślimaka, a nie odwrotnie.
- Temperatura beczki i matrycy: kontrola strefowa z wystarczającą rozdzielczością, aby utrzymać stabilną lepkość stopu w długim okresie, łącznie z rozruchem i zmianami materiału.
- Sterowanie grubością: miernik grubości lub gramatury sprzężony z regulacją krawędzi matrycy, odstępem walca lub prędkością linii, dzięki czemu korekta jest automatyczna, a nie inicjowana przez operatora.
- Synchronizacja prędkości i naprężenia: rolki odciągające, laminujące, rolki wytłaczające i nawijarki śledzące jedno główne odniesienie, dzięki czemu wstęga nie jest ani rozciągnięta, ani luźna.
- Nawijanie, przycinanie i kontrola krawędzi: nawijanie ze stałym naprężeniem i automatyczne przycinanie krawędzi, które zapewniają gotową rolkę zdatną do sprzedaży.
Pętle te znajdują się na czterech praktycznych poziomach. Sterowanie ręczne polega na odczytywaniu przez operatora wskaźników i obracaniu kół ręcznych. Sterowanie recepturą w otwartej pętli przechowuje ustawienia dla każdego produktu, ale nie reaguje na dryft. Sterowanie w pętli zamkniętej za pomocą manometru lub czujnika ciśnienia koryguje się samoczynnie. Pełny nadzór liniowy obejmuje rejestrację danych, alarmy i identyfikowalność, co zwykle jest pierwszą rzeczą, o którą prosi klient podczas audytu.
Gdzie automatyzacja zwraca się w pierwszej kolejności
Budżety na automatyzację są ograniczone, więc kolejność wydatków ma większe znaczenie niż suma. W większości zakładów produkujących kompozyty kontrola grubości i kontrola naprężenia zwracają swoje koszty szybciej niż cokolwiek innego, ponieważ atakują złom i pogorszenie jakości, które są widoczne w bilansie każdego dnia. Czas przezbrajania i zużycie energii zwykle są na drugim miejscu.
| Pętla sterująca | Obsługa ręczna | Działanie w pętli zamkniętej | Główny efekt finansowy |
|---|---|---|---|
| Grubość i gramatura | Korekta po wykryciu dryfu | Korekcja ciągła na podstawie sygnału miernika | Mniej złomu, mniej degradacji, więcej metrów do sprzedania |
| Ciśnienie stopu i prędkość ślimaka | Korekty uwzględniające wahania ciśnienia | Utrzymywane ciśnienie jako zmienna kontrolowana | Stabilne wymiary, mniej odrzutów przy uruchomieniu |
| Napięcie sieciowe | Widoczny luz lub rozciągnięcie przy wyższych prędkościach | Napięcie utrzymywane przez tancerza lub sprzężenie zwrotne z ogniwa obciążnikowego | Mniej zmarszczek, lepsza przyczepność, mniej pęknięć |
| Strefa temperaturowa | Odczyty zmieniają się wraz ze zmianą warunków otoczenia | Sterowanie PID w każdej strefie | Stałe wykończenie powierzchni przez całą zmianę |
| Zmiana przepisu | Wartości ustawione ręcznie, kilka liczników próbnych | Zapisane parametry można przywołać w jednym kroku | Krótsze przestoje między klasami produktów |
Prostym sposobem oszacowania wydatków jest zmierzenie wskaźnika złomowania i współczynnika pogorszenia jakości w ciągu jednego miesiąca, a następnie oszacowanie, jaka część każdego z nich jest spowodowana różnicami w grubości, napięciu lub temperaturze. Automatyzacja, która eliminuje połowę tej zmienności, zwykle zwraca się znacznie w ciągu dwóch lat w przypadku linii pracującej na dwie lub trzy zmiany.
Dopasowanie poziomu automatyzacji do tworzonego produktu
Różne produkty do wytłaczania i laminowania kładą nacisk na różne pętle. Pakiet kontrolny, który jest idealny dla jednego materiału, może być przewymiarowany lub po prostu skierowany na niewłaściwą zmienną w przypadku innego.
Linie z kompozytów CFRT i termoplastycznych
Na liniach termoplastycznych wzmocnionych włóknami ciągłymi na bazie PET lub PP wytłaczarka musi uplastycznić polimer i zaimpregnować niedoprzęd włóknisty w jednym przejściu. Stabilność ciśnienia stopu i temperatura impregnacji decydują o tym, czy taśma jest całkowicie zwilżona, natomiast napięcie wędrujące decyduje o tym, czy włókno pozostanie tam, gdzie zostało umieszczone. Automatyzacja polega tutaj głównie na utrzymywaniu trzech zmiennych w tym samym czasie, gdy wzrasta prędkość linii, oraz na ich rejestrowaniu, aby klient mógł pokazać okno procesu za dostarczoną rolką.
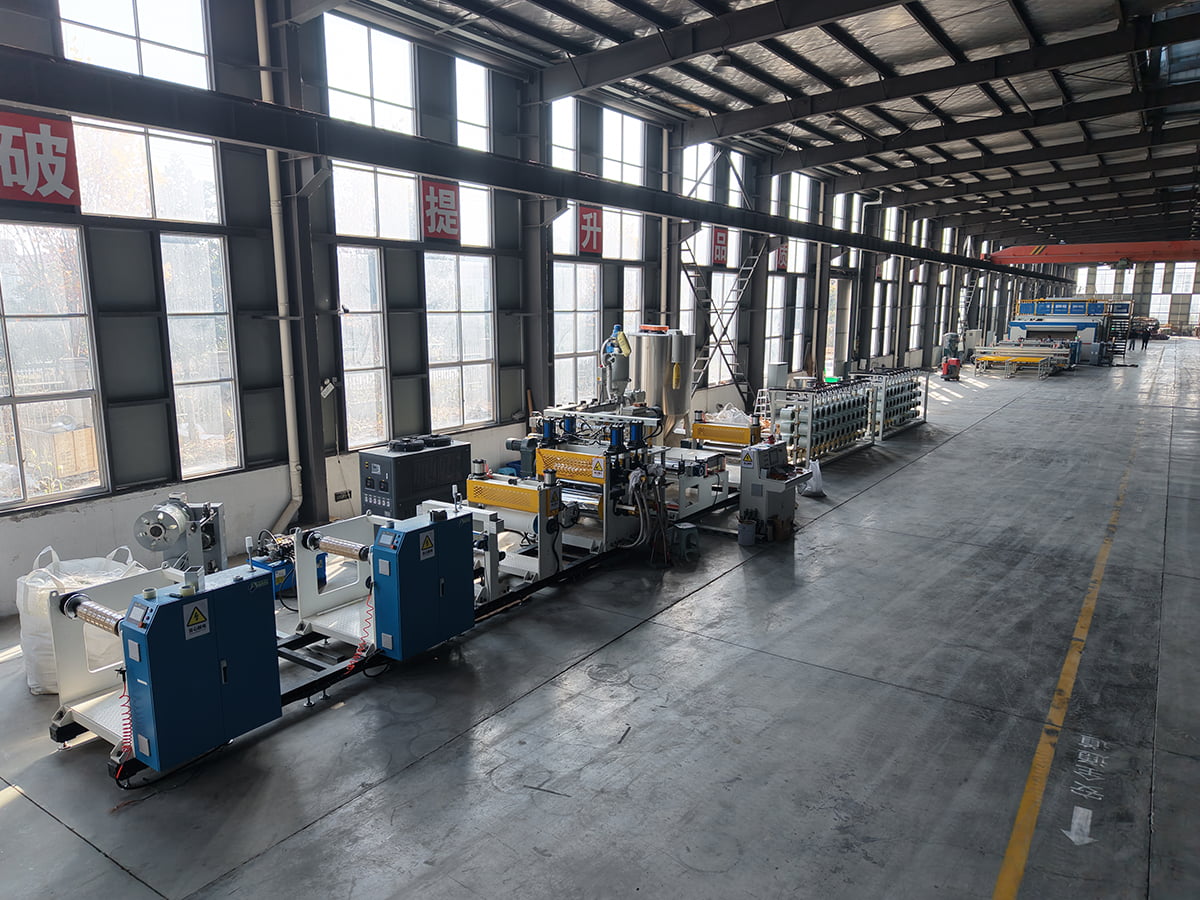 Linia do produkcji materiałów kompozytowych PET/PP CFRT Przejrzyj linię produkcyjną OEM PET/PP CFRT do tworzyw termoplastycznych wzmocnionych włóknami ciągłymi, gdzie stabilne ciśnienie stopu, temperatura impregnacji i napięcie niedoprzędu zapewniają stałą wydajność taśmy. Zobacz produkt →
Linie podłóg SPC i laminatów PCV
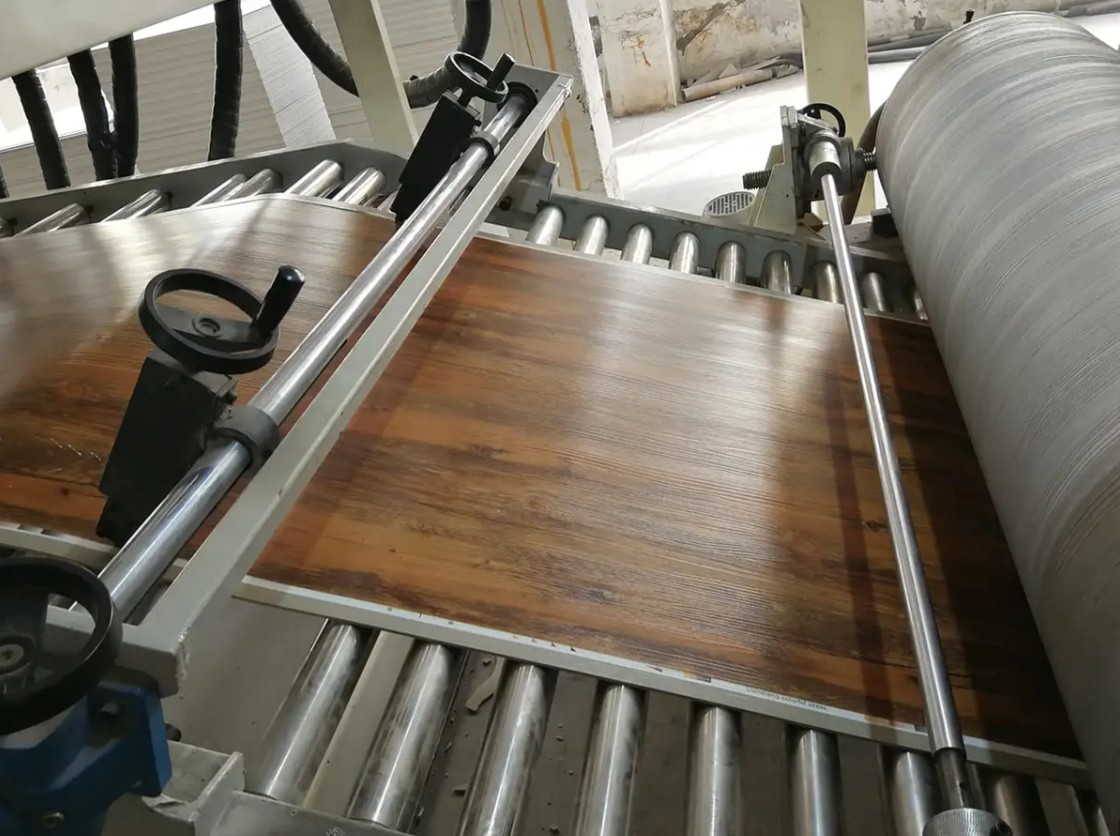
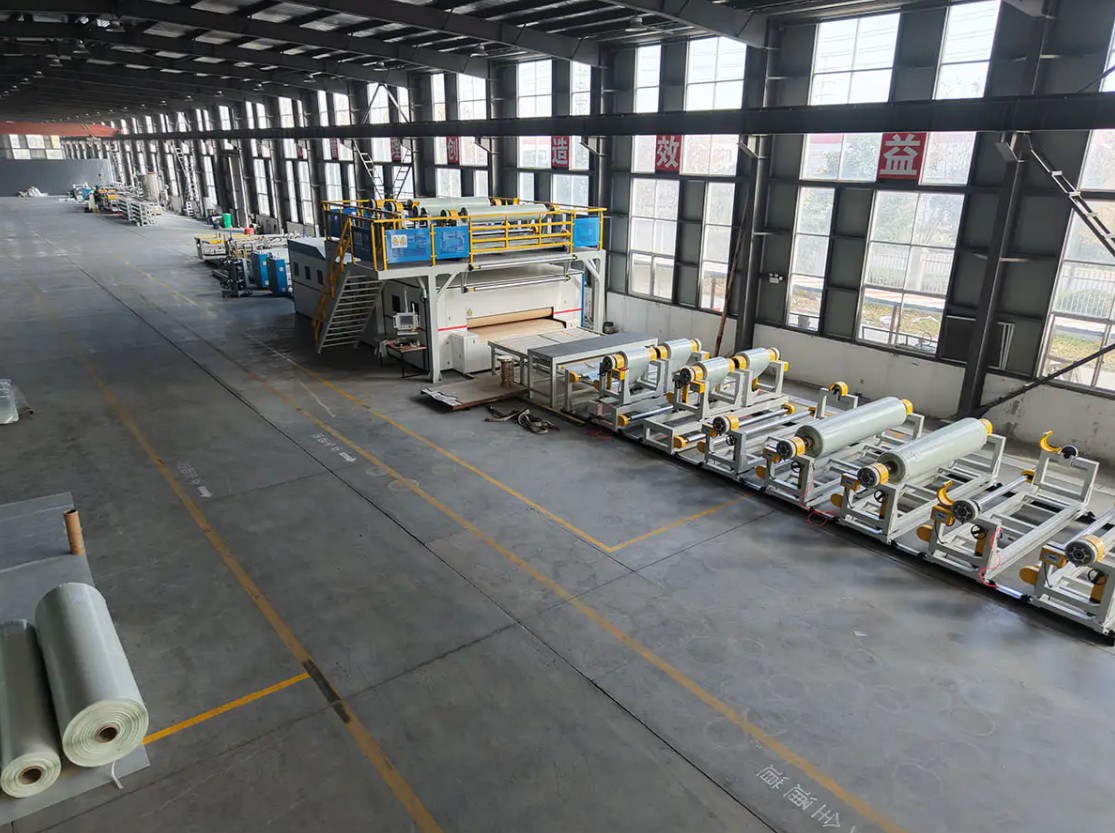
Produkcja desek SPC łączy w sobie wytłaczarkę z kalandrem i sekcję laminowania. Kontrola grubości rozpoczyna się na matrycy, ale kończy na szczelinie walca, a te dwa elementy muszą być ze sobą dostrojone. Różnice w gęstości, głębokość wytłoczenia i temperatura laminowania to typowe źródła reklamacji ze strony nabywców podłóg, dlatego przydatna jest automatyzacja, która utrzymuje szczelinę rolki i temperaturę laminatora pod kontrolą w pętli zamkniętej, a nie za pomocą pokrętła. Kupujący planujący nową linię mogą zapoznać się z podstawową sekwencją procesów w tym przeglądzie linii do produkcji paneli laminowanych PCV przed uzgodnieniem zakresu kontroli.
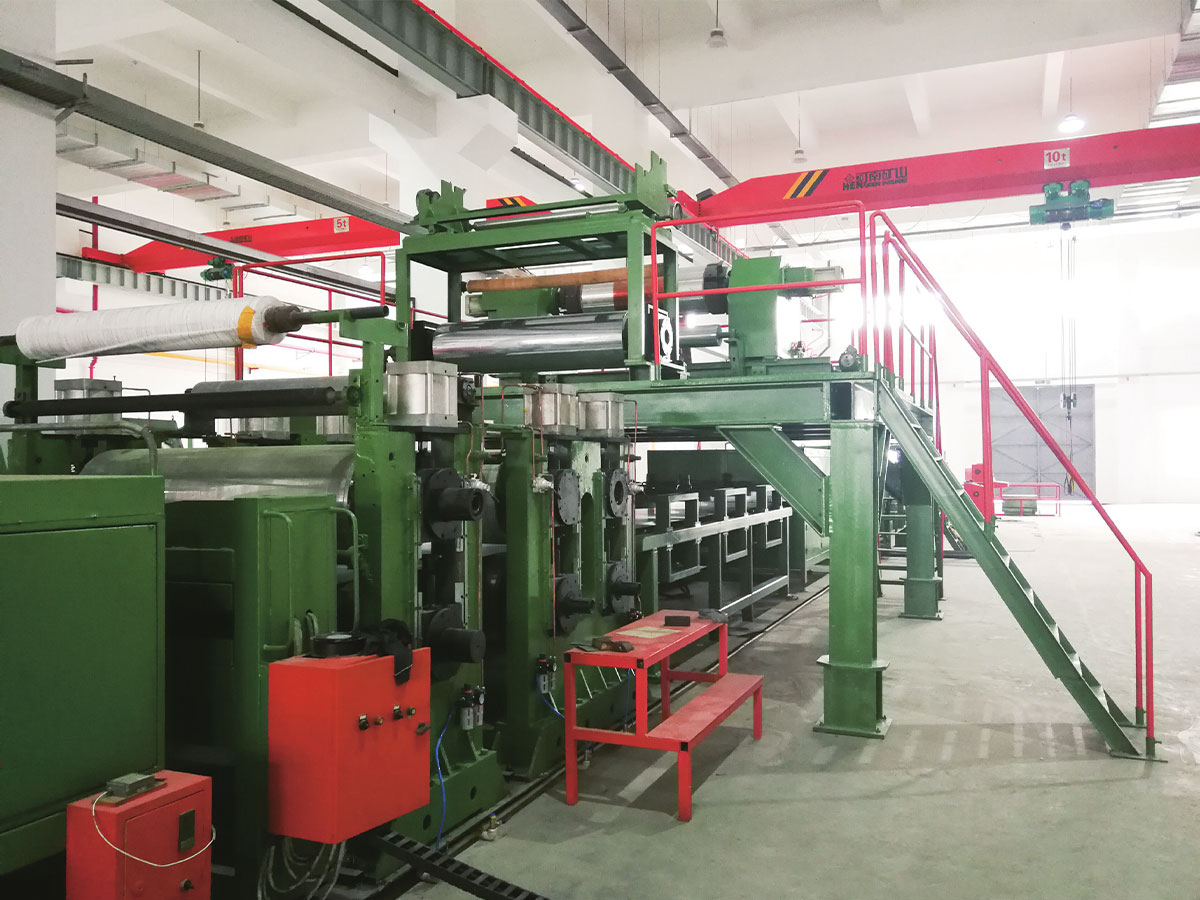
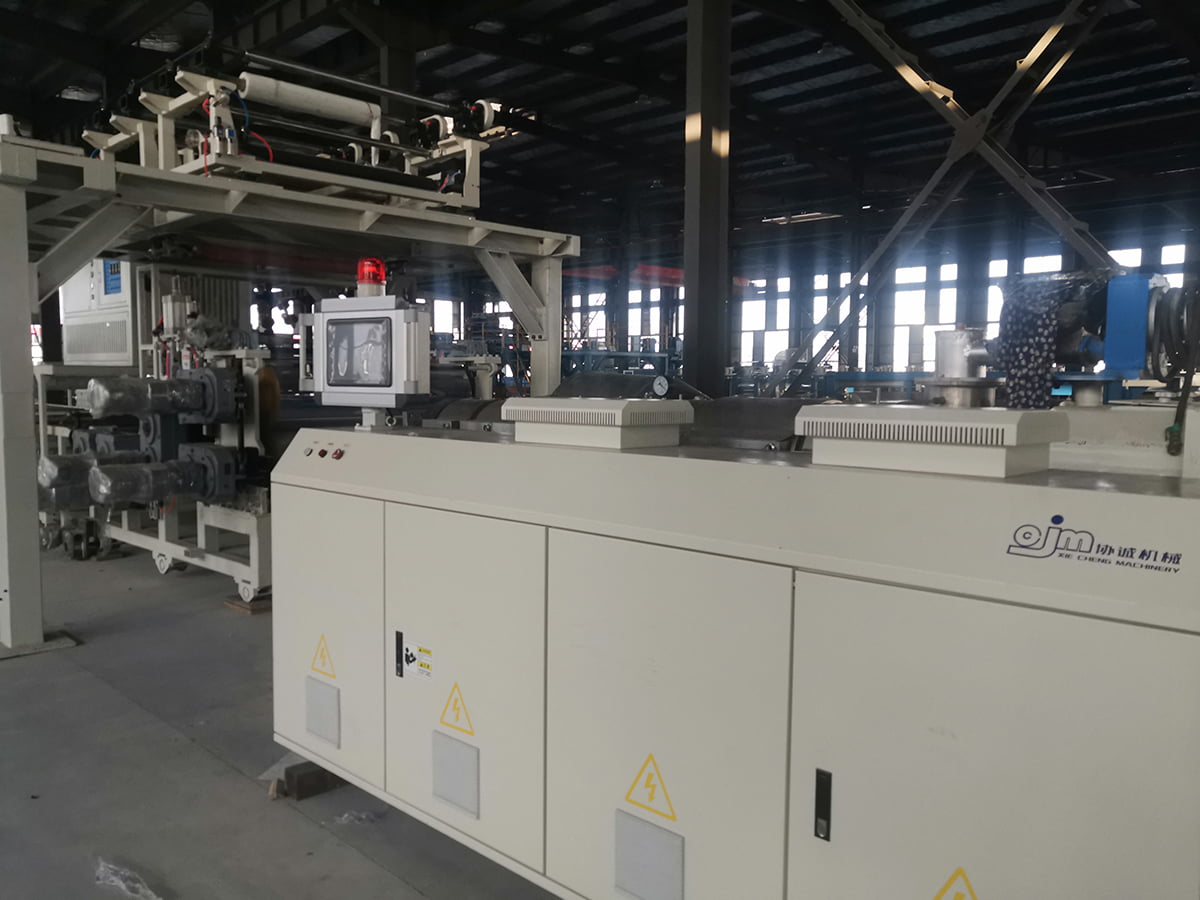 Linia do produkcji podłóg PCV/WPC/SPC OEM Przejrzyj tę linię podłóg OEM SPC do zintegrowanego wytłaczania, kalandrowania, laminowania i wytłaczania, z dokładnością do grubości podstawy ± 0,1 mm i sterowaniem PLC/HMI. Zobacz produkt →
Linie do powlekania skóry PCV i PU
Linie do powlekania i wytłaczania działają lub umierają w zależności od ciężaru powłoki i temperatury rolki. Głowica powlekająca, która zmienia się o kilka gramów na metr kwadratowy, powoduje widoczne różnice w odcieniach po wytłoczeniu i zwalnia naprężenie papieru, które dryfuje, powodując błąd rejestru. Gramatura powłoki w pętli zamkniętej, temperatura walca wytłaczającego i wielostrefowa kontrola naprężenia to trzy elementy, na które warto zwrócić uwagę.
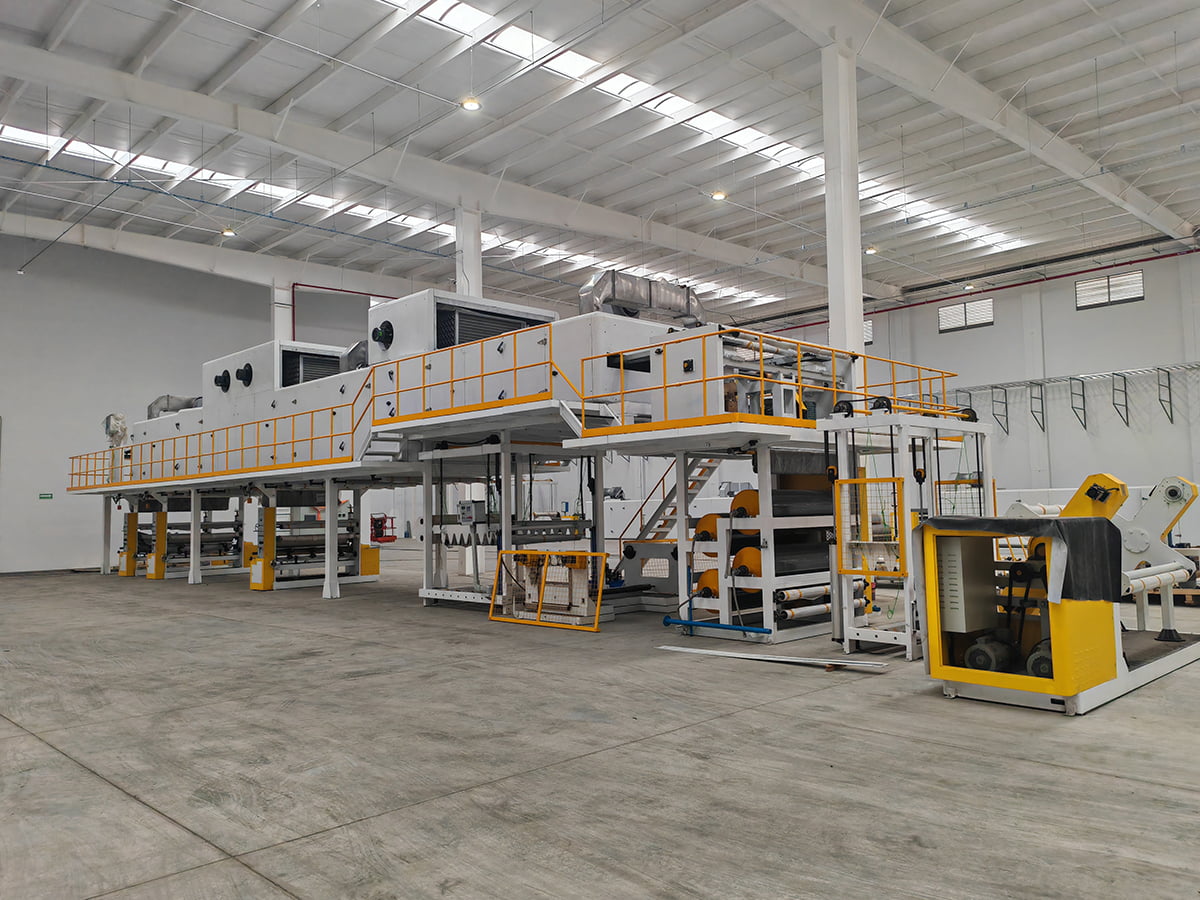
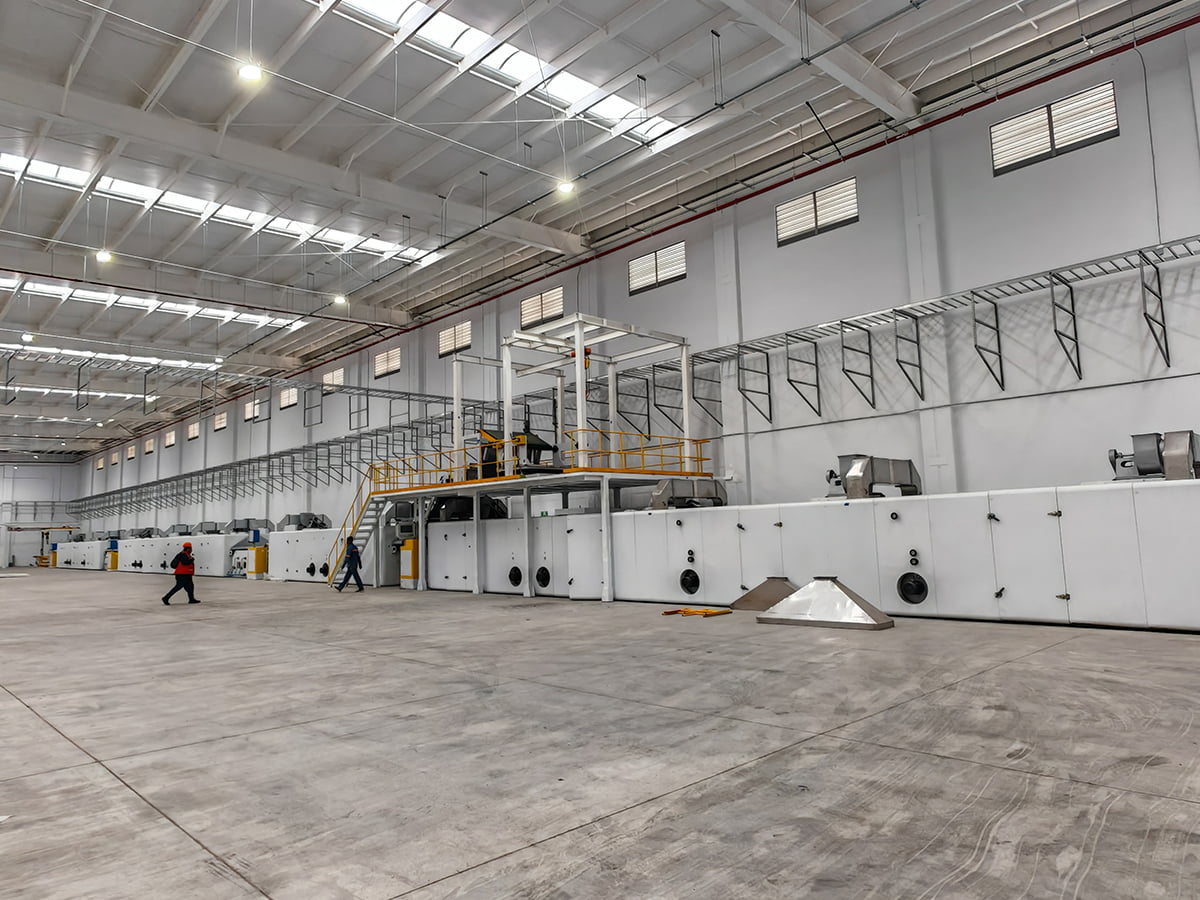 Linia do wytłaczania i powlekania skóry OEM PVC/PU Przejrzyj tę linię do powlekania i wytłaczania skóry OEM z PVC/PU; gramatura powłoki, temperatura walca wytłaczającego i wielostrefowa kontrola naprężenia są kluczem do uzyskania stałej wydajności. Zobacz produkt →
Linie do powlekania metalowych paneli kompozytowych i zwojów
Linie te laminują, a nie wytłaczają, ale architektura sterowania jest taka sama: temperatura rolki laminującej, napięcie folii klejącej, prędkość linii i synchronizacja startu. Ponieważ produktem często jest panel ognioodporny, identyfikowalność jest równie ważna jak tolerancja. Zarejestrowany zapis temperatury, prędkości i napięcia na cewkę często decyduje o zaliczeniu lub niezaliczeniu audytu klienta.
Co wpisać do umowy kupna
Większość sporów dotyczących automatyki wynika ze specyfikacji, która zawiera nazwę marki kontrolera i nic więcej. Pozycje te warto określić pisemnie przed złożeniem zamówienia:
- Zmienne kontrolowane i czujniki: które pętle są zamknięte, z jakim typem czujnika, zasięgiem i dokładnością.
- Tolerancje akceptacji: grubość, ciężar powłoki lub pasmo naprężenia, które lina musi utrzymać podczas nadzorowanego biegu, przy określonej prędkości i materiale.
- Materiał demonstracyjny i czas trwania: ile metrów, w ciągu ilu godzin, z jaką sekwencją rozruchu i przezbrojeń.
- Zarządzanie recepturami: ile produktów można przechowywać, kto może edytować parametry i czy zmiany są rejestrowane.
- Dane wyjściowe: format zapisów produkcyjnych i możliwość ich eksportu w celu audytu klienta.
- Otwartość kontrolera: czy przekazywany jest program, ekrany HMI i lista części zamiennych oraz czy dozwolona jest integracja z podmiotami trzecimi.
- Zdalny dostęp i warunki świadczenia usług, w tym czasy reakcji i części zamienne dostarczane z linią.
Błędy integracyjne, które kosztują miesiące
- Automatyzacja wytłaczarki, ale pozostawienie ręcznego odciągania, więc zamknięta pętla walczy z niekontrolowaną sekcją w dół.
- Dobieranie miernika do zakresu początkowego, a nie do zakresu roboczego, co ogranicza rozdzielczość dokładnie wtedy, gdy jest ona potrzebna.
- Ignorowanie stanu mechanicznego: zużytej śruby lub luźnego łańcucha napędowego nie da się skorygować lepszym oprogramowaniem.
- Wybór sterownika, którego lokalny zespół konserwacyjny nie może obsłużyć, lub akceptacja zablokowanego programu bez dokumentacji.
- Uruchomienie tylko jednego gatunku produktu, a następnie stwierdzenie, że następny gatunek wymaga zakresu regulacji, którego czujniki nie są w stanie objąć.
Automatyzacja nie kończy się na szafie sterowniczej
Niezależnie od pakietu sterowania, linia pozostaje wydajna tylko wtedy, gdy dostępna jest strona mechaniczna, części zamienne i wiedza na temat procesów, a w tym przypadku wybór dostawcy ma równie duże znaczenie jak sprzęt. JiangSu XieCheng Intelligent Equipment buduje linie do kompozytów i powlekania ze swojej bazy w Strefie Rozwoju Gospodarczego Jinhu, Huai'an, Jiangsu. Jej asortyment sięga od urządzeń do metalowych paneli kompozytowych A2 i B1 i linii do powlekania metalem w kręgach, po linie podłóg CFRT, SPC i skór PVC/PU, a także niestandardowe wyposażenie do procesów, których standardowe maszyny nie są w stanie obsłużyć. Stojąca za nią grupa prowadzi prowincjonalne centrum badawcze technologii inżynieryjnej zajmujące się ognioodpornymi aluminiowymi panelami kompozytowymi klasy A2 i sprzętem do ich produkcji, a linia do produkcji aluminiowych paneli kompozytowych A2 została uznana za pierwszy zestaw głównych urządzeń na poziomie prowincji. Firma dostarcza również ognioodporne cewki z rdzeniem A2, cewki z powlekanym aluminium i polimerowe folie samoprzylepne, co ma znaczenie, gdy nowa linia wymaga dopasowanych surowców zamiast poszukiwania metodą prób i błędów.
Po dostawie wsparcie jest podzielone pomiędzy zdalną diagnostykę, serwis na miejscu i dostawę części zamiennych. Zanim zostanie wyspecyfikowana linia, warto przesłać do dostawcy sprzętu specyfikację produktu, prędkość docelową i wymagany zakres tolerancji i poprosić o pasujący do nich zakres kontroli, bo taka rozmowa zwykle ujawnia więcej niż jakakolwiek broszura. Możesz rozpocząć to poprzez naszą stronę kontaktową.