
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Kiedy podana jest linia do powlekania metalem, liczbą, którą większość kupujących porównuje w pierwszej kolejności, jest prędkość linii. Jest to także liczba, która w najmniejszym stopniu decyduje o tym, czy inwestycja się zwróci. Linia o prędkości znamionowej 60 metrów na minutę, która utrzymuje grubość powłoki w granicach plus minus 2 mikronów na całej szerokości paska, będzie szybszą linią, która dryfuje o 8 mikronów na krawędziach, ponieważ sprzedaje się więcej użytecznych kręgów i mniej skrawków.
Rentowność zależy od specyfikacji, od przygotowania podłoża, metody powlekania, szczytowej temperatury metalu, kontroli naprężenia i czasu przezbrajania. W tym artykule wyjaśniono, w jaki sposób składa się sprzęt do powlekania płaskich podłoży metalowych i kompozytowych, jak dopasować metodę do produktu i jakie kontrole oddzielają niezawodną linię od kosztownej lekcji.
Co obejmuje sprzęt do powlekania
W przemysłowej obróbce metali sprzęt do powlekania oznacza maszyny, które nakładają, utwardzają lub laminują warstwę funkcjonalną lub dekoracyjną na poruszającym się podłożu. W przypadku producentów cewek i paneli rodzina ta zwykle obejmuje:
- Zespoły powlekające i drukujące na rolkach, które nakładają podkład, warstwę nawierzchniową, warstwę spodnią lub drukowane wzory na cewki aluminiowe i stalowe.
- Stacje powlekania natryskowego stosowane tam, gdzie wymagana jest cięższa lub bardziej jednolita konstrukcja, niż może zapewnić pojedynczy przejazd wałka.
- Zespoły do laminowania PUR i folii, które łączą folię ochronną lub dekoracyjną z cewką za pomocą kleju poliuretanowego.
- Linie do obróbki wstępnej i czyszczenia, które odtłuszczają, płuczą i pasywują podłoże przed malowaniem.
- Powiązany sprzęt do wykańczania, taki jak maszyny do wytłaczania, linie do ponownego walcowania kręgów i trzy maszyny do prostowania walców.
To samo określenie jest również stosowane w odniesieniu do mis do powlekania tabletek farmaceutycznych i powlekarek ze złożem fluidalnym. Jest to osobna rodzina sprzętu z różnymi materiałami, wymaganiami dotyczącymi pomieszczeń czystych i zasadami walidacji i nic tutaj nie ma do tego zastosowania.
Dopasowanie metody powlekania do produktu
Większość argumentów dotyczących specyfikacji sprowadza się do jednego pytania: powlekanie wałkiem, powlekanie natryskowe lub laminowanie. Odpowiedź zależy od grubości suchej powłoki, jaką należy utrzymać, standardu wyglądu sprawdzonego przez klienta oraz tego, jaka część zwoju będzie później zginana, składana lub dziurkowana.
| Metoda | Typowy suchy film | Najlepiej nadaje się do | Główne ograniczenie |
|---|---|---|---|
| Bezpośrednie powlekanie wałkiem | 5 do 20 mikronów | Podkłady i cienkie warstwy nawierzchniowe przy dużej prędkości linii | Wady folii wynikają bezpośrednio z defektów powierzchni walców |
| Odwrotne powlekanie wałków | 10 do 25 mikronów | Gładkie powłoki nawierzchniowe, gdzie wygląd ma kluczowe znaczenie | Wymaga ścisłej kontroli lepkości i ciśnienia docisku |
| Powłoka natryskowa | 20 do 60 mikronów | Cięższe konstrukcje, systemy dwuskładnikowe, krótkie serie | Nadmierny natrysk, ekstrakcja w kabinie i straty materiału |
| Połączenie wałka i sprayu | Zmienna | Linie, które muszą pokrywać zarówno cienkie, jak i grube warstwy | Wyższy koszt kapitału i dłuższa wymiana |
| Laminowanie PUR i folii | Klej od 3 do 12 gramów na metr kwadratowy | Folia ochronna, folia dekoracyjna, warstwy łączące | Kontrola wilgoci i nacisk zacisku determinują powstawanie pęcherzyków |
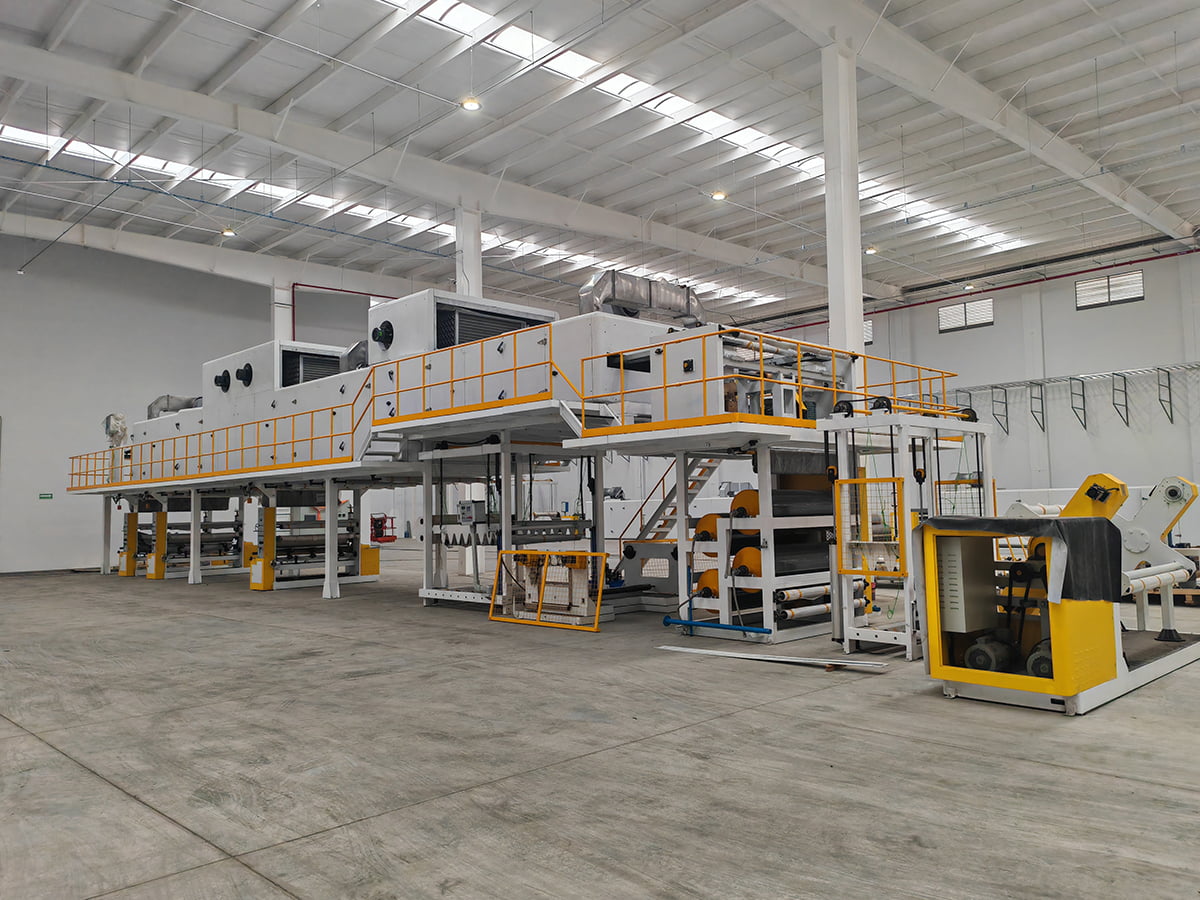
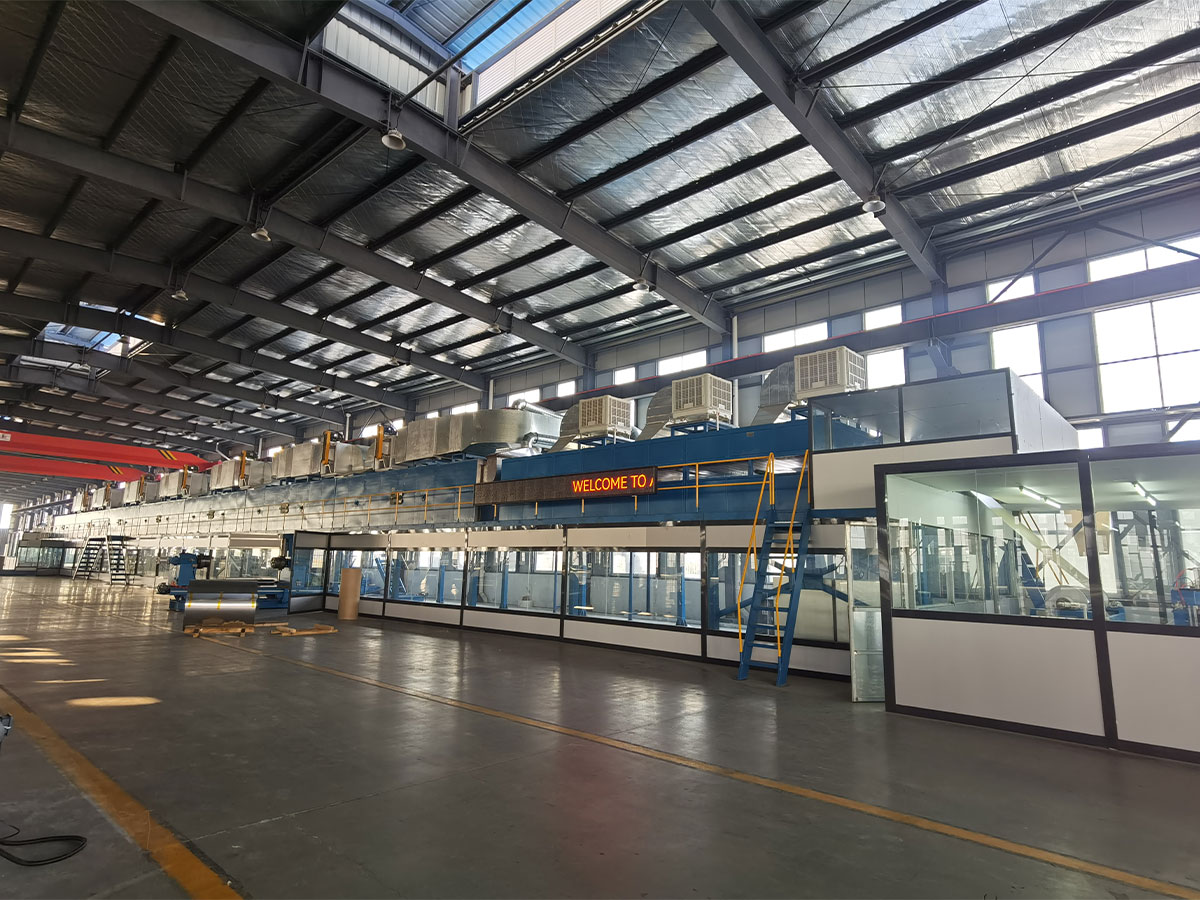
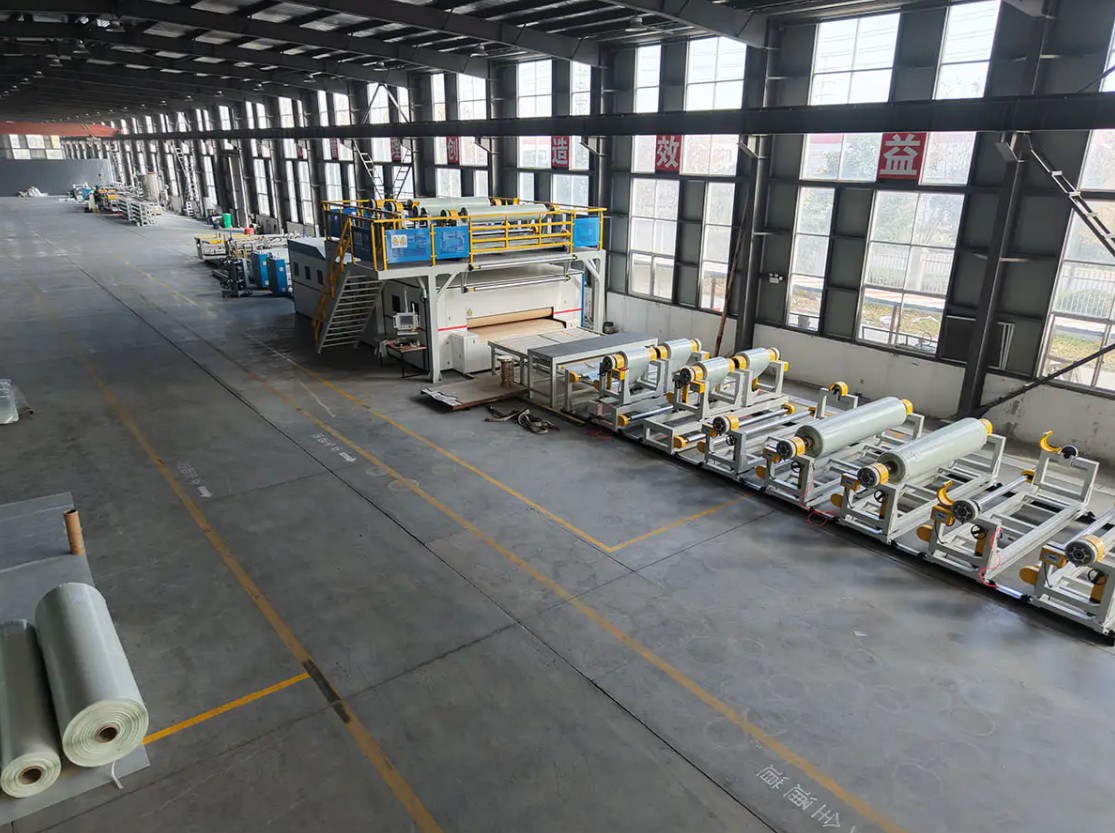
 Linia do powlekania kolorowego Dzięki zautomatyzowanym i inteligentnym procesom linia do produkcji powłok zapewnia estetyczne, trwałe i funkcjonalne powłoki powierzchniowe dla szerokiej gamy ... Zobacz produkt →
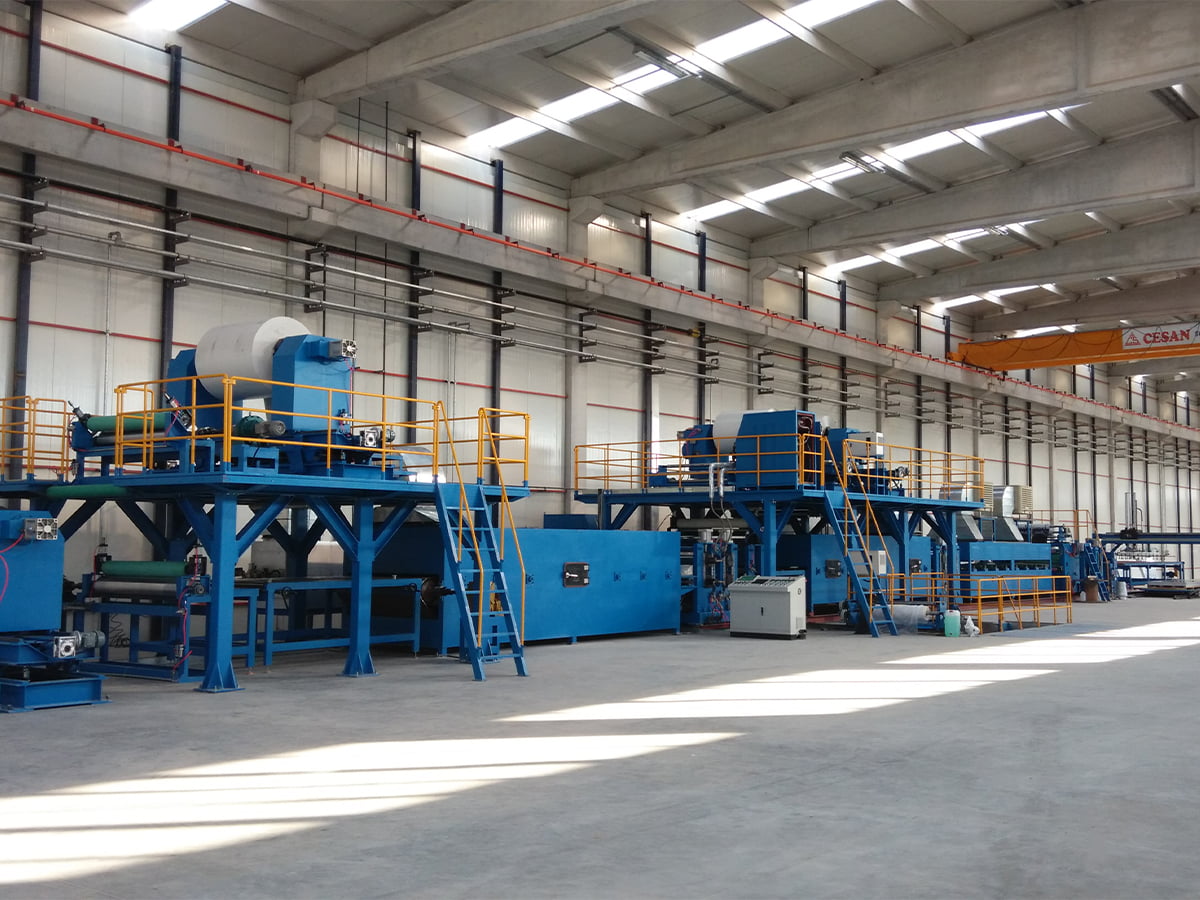
Linia do powlekania kolorowego, która łączy aplikację wałkiem z wielostrefowym piecem do utwardzania, jest standardowym koniem pociągowym w przypadku wstępnie powlekanych zwojów aluminium i stali. Tam, gdzie jedna linia musi pokrywać zarówno cienki podkład, jak i cięższą warstwę nawierzchniową, połączona konfiguracja wałka i natrysku eliminuje potrzebę stosowania dwóch maszyn, kosztem wolniejszej zmiany i ostrożniejszego obchodzenia się z płynem.
Przygotowanie podłoża i utwardzanie Ustaw sufit
Błędy przyczepności rzadko zaczynają się od głowicy powlekającej. Zaczynają się na powierzchni taśmy, gdzie olej walcowniczy, tlenek lub pozostała emulsja walcownicza przetrwają etap czyszczenia i osadzają się pomiędzy metalem a podkładem. Linia czyszczenia wstępnego powinna obejmować odtłuszczanie alkaliczne, dwuetapowe płukanie, etap konwersji lub pasywacji dostosowany do systemu żywicy oraz suszenie, które pozostawia taśmę całkowicie suchą bez rdzy błyskawicznej.
Utwardzanie to drugi sufit. Nastawy pieca w stopniach Celsjusza mają mniejsze znaczenie niż szczytowa temperatura metalu, jaką osiąga taśma, i czas, w którym pozostaje ona powyżej progu aktywacji żywicy. Utwardzenie powoduje słabą przyczepność i słabą odporność na rozpuszczalniki. Nadmierne utwardzanie powoduje, że folia staje się krucha i pęka przy małych promieniach zgięcia. Zapytaj o zakres maksymalnej temperatury metalu dla grubości podłoża, ponieważ cewka aluminiowa o grubości 0,3 mm i cewka stalowa o grubości 1,2 mm nie osiągną tej samej temperatury przy tej samej prędkości linii.
Liczby specyfikacji, które decydują o zwrocie
Przed porównaniem cen ustal liczby definiujące pracę. Wartości te znajdują się w zapytaniu ofertowym i później w umowie:
- Zakres szerokości i grubości podłoża, łącznie z najcieńszą grubością, linia musi przebiegać bez zmarszczek.
- Tolerancja grubości powłoki na szerokości i wzdłuż cewki, podana jako wartość zmierzona, a nie docelowa.
- Prędkość linii przy grubości znamionowej, a nie maksymalnej prędkości, jaką może osiągnąć napęd.
- Szczytowy zakres temperatur metalu i czas przebywania w każdej strefie piekarnika.
- Zakres naprężenia wstęgi i metoda kontroli zastosowana do jego utrzymania.
- Masa cewki, średnica wewnętrzna i czas wymiany pomiędzy produktami.
- Metoda testu akceptacyjnego, częstotliwość pobierania próbek i kto płaci za nieudaną próbę.
Cytat pomijający metodę tolerancji i akceptacji nie jest porównywalny z cytatem, który je stwierdza, niezależnie od tego, jak bardzo suma wygląda na papierze.
Gdzie mieści się powłoka w fabryce paneli kompozytowych
Urządzenia do powlekania rzadko występują samodzielnie. W fabryce aluminiowych paneli kompozytowych linia powlekania wytwarza wstępnie powlekaną cewkę, która później łączy się z warstwą kleju i rdzeniem na etapie laminowania. Obydwa procesy muszą być zgodne pod względem energii powierzchniowej, składu chemicznego podkładu i grubości warstwy, ponieważ powłoka, która sama przejdzie test taśmy, może nadal ulegać rozwarstwieniu po związaniu z ognioodpornym rdzeniem i wygięciu w panel elewacyjny.
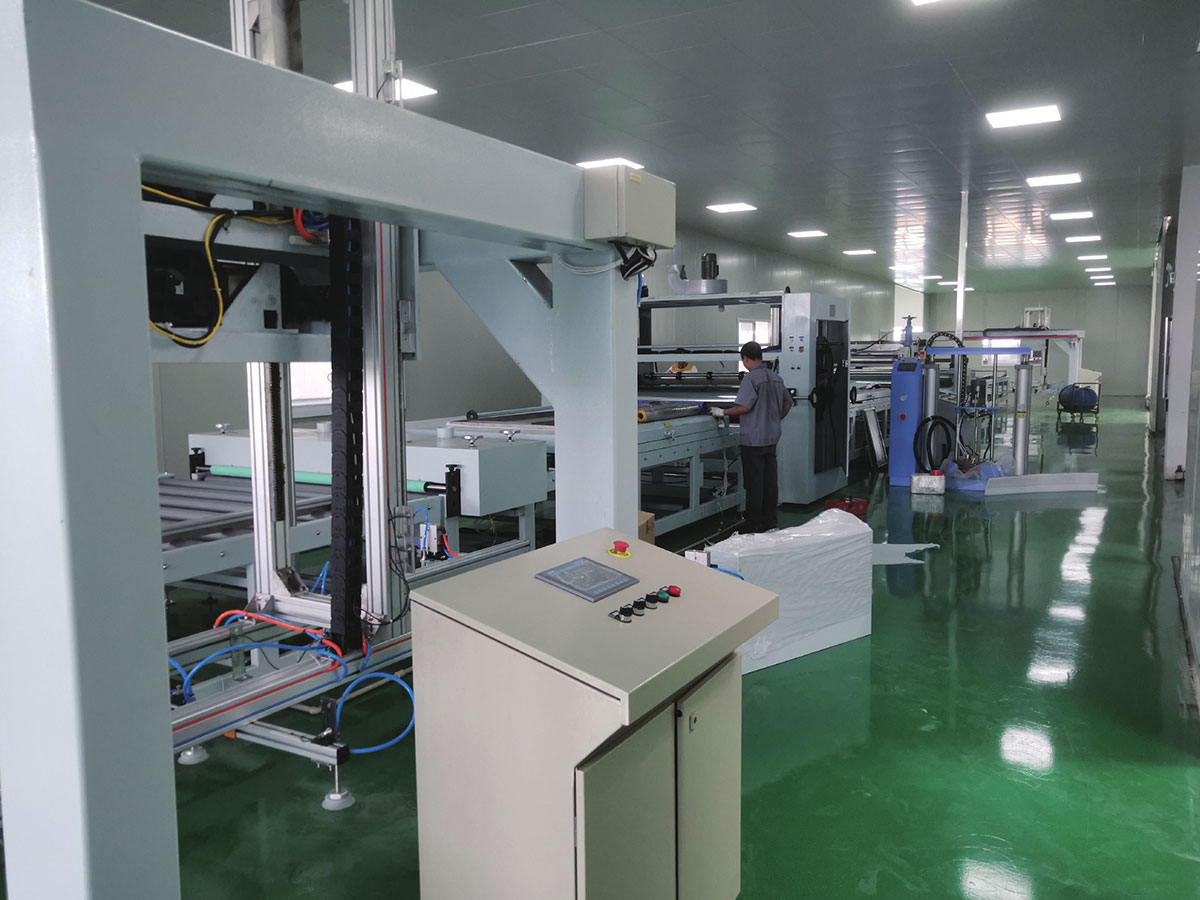
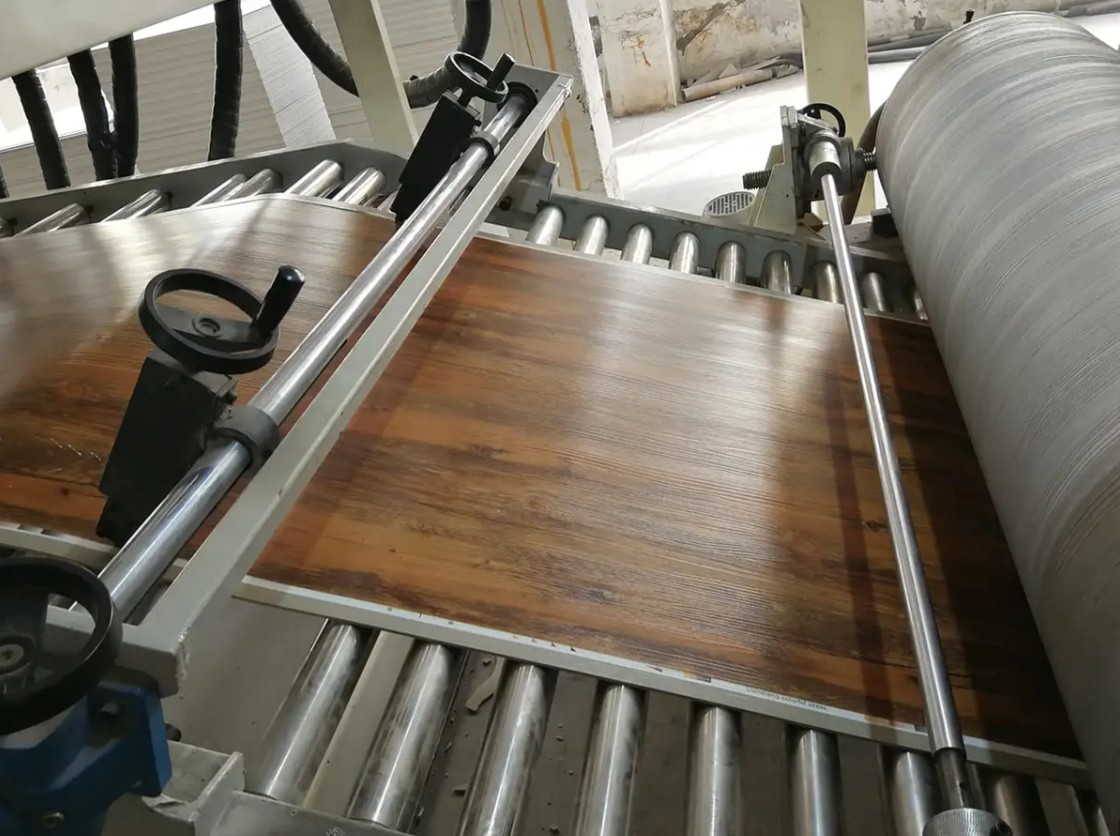
 Linia do powlekania i laminowania folii PUR Linia do powlekania i laminowania PUR stosowana jest przede wszystkim do wysokowytrzymałego laminowania różnych folii funkcjonalnych (takich jak folie dekoracyjne, folie ochronne i folie funkcyjne). Zobacz produkt →
W przypadku produkcji ognioodpornych aluminiowych paneli kompozytowych A2 i B1 etap powlekania i etap kompozytu są zwykle określane razem. Klasa rdzenia, warstwa kleju i system powłok tworzą łańcuch, a najsłabsze ogniwo decyduje o odporności ogniowej, którą może potwierdzić raport z testów.
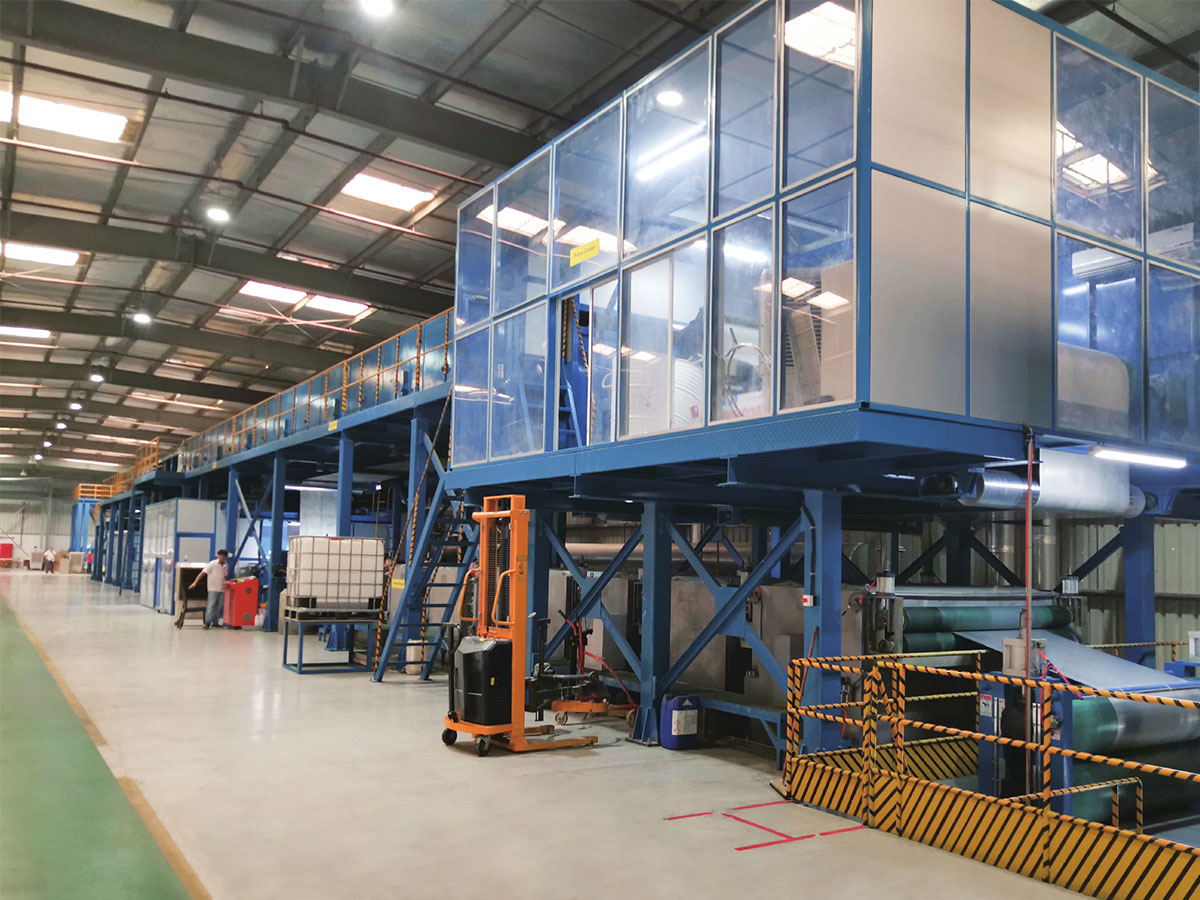
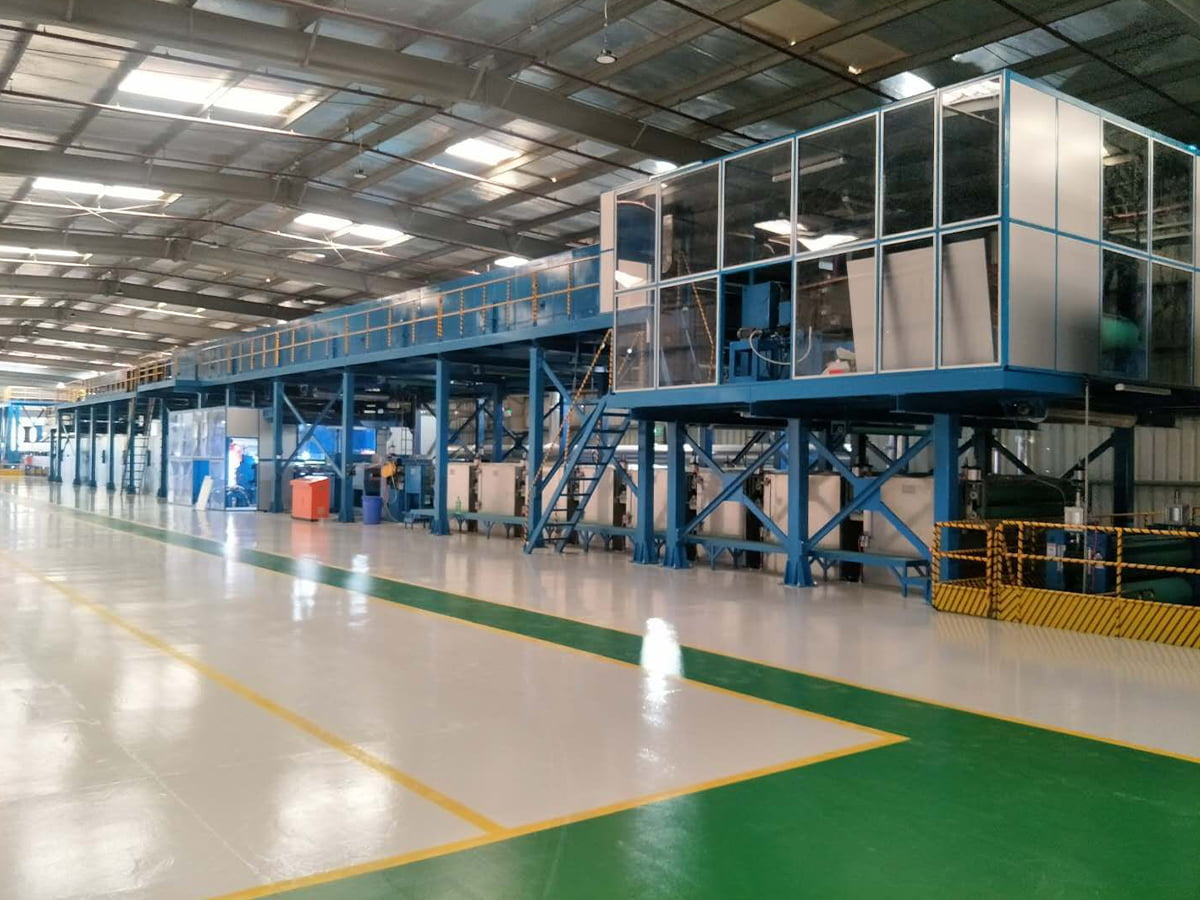
 Linia do produkcji metalowych paneli kompozytowych A2 W 2012 roku niezależnie opracowaliśmy linię produkcyjną metalowych paneli kompozytowych A2, linię do ciągłego laminowania drugiej generacji, zaprojektowaną specjalnie do produkcji... Zobacz produkt →
Zakłady, w których wykorzystuje się również podłogi SPC, skórę PCV i PU lub kompozyty termoplastyczne wzmocnione włóknami ciągłymi, kierują się tą samą logiką w przypadku różnych podłoży. Jednostka powlekająca lub laminująca, sekcja naprężająca i dalszy sprzęt do wytłaczania muszą być zaprojektowane jako jedna linia, a nie składane z oddzielnych ofert.
Kontrola zamówień przed zatwierdzeniem
Kontrole te kosztują kilka tygodni i zwykle pozwalają zaoszczędzić znacznie więcej niż kosztują:
- Uruchom własne podłoże, we własnym zakresie grubości, na linii referencyjnej producenta lub w zakładzie partnerskim.
- Podczas odbioru zapytaj, które parametry są gwarantowane i w jaki sposób każdy z nich jest mierzony.
- Sprawdź listę części zamiennych, w tym częstotliwość ponownego szlifowania walców i uszczelki pompy.
- Sprawdź twardość wałka i obróbkę powierzchni, ponieważ miękki wałek traci koronę w ciągu kilku miesięcy na podłożach ściernych.
- Potwierdź obciążenie podłogi, wymagania dotyczące fundamentów i przyłącza mediów, które musisz zapewnić.
- Uzgodnij instalację, uruchomienie, szkolenie operatorów i ustalenia dotyczące wsparcia po przekazaniu.
Typowe punkty awarii i sposoby ich uniknięcia
- Odchylenie grubości krawędzi: zwykle korona rolki, nacisk docisku lub lepkość powłoki, a nie pompa. Zmierz całą szerokość, a nie środek.
- Skórka pomarańczowa i słaba płynność: sprawdź równowagę rozpuszczalników, temperaturę powlekania i rampę w pierwszej strefie pieca.
- Utrata przyczepności po zgięciu: zwykle problem niedostatecznego lub nadmiernego utwardzenia w połączeniu z pozostałościami po obróbce wstępnej.
- Smugi i zadrapania: zużyte rolki prowadzące, nieprawidłowe napięcie wstęgi lub zaschnięta powłoka zebrana na rolce.
- Pęcherzyki pod folią laminowaną: wilgoć w podłożu, nadmierny ciężar warstwy kleju lub niestabilny docisk.
Rejestrowanie masy powłoki, szczytowej temperatury metalu i napięcia dla każdego zwoju to najtańsze narzędzie diagnostyczne, jakie może posiadać zakład. Gdy pojawi się defekt, dziennik zwykle pokazuje, który parametr przesunął się jako pierwszy.
Wybór konstruktora, który rozumie całą linię
Urządzenia do powlekania to system, a nie pozycja katalogowa. Obróbka wstępna, aplikacja, utwardzanie, naprężanie i dalsze postępowanie muszą być dostosowane do tego samego podłoża i tego samego celu produkcyjnego. Konstruktor, który dostarcza również linie do produkcji paneli kompozytowych, urządzenia do laminowania folii, maszyny do wytłaczania i sprzęt do poziomowania, jest używany do rozwiązywania styków między nimi, co jest przyczyną większości opóźnień w uruchomieniu. Pomocne jest również, gdy ten sam dostawca może przeprowadzić próbę materiału i dostosować specyfikację przed cięciem stali.
Zalety produkcyjne linii do powlekania zwojów metali pojawiają się w postaci przepustowości i liczby złomów, a nie w broszurze maszyny, dlatego pytaj o zmierzoną wydajność na zmianę, a nie o moc zainstalowaną.
Linię powlekania ocenia się na podstawie zwojów opuszczających instalację, a nie na podstawie prędkości podanej we wniosku. Zanim omówisz cenę, ustal zakres podłoża, tolerancję grubości powłoki, zakres maksymalnej temperatury metalu i metodę akceptacji. Porównaj na tej podstawie oferty, a istotne różnice staną się widoczne.
Jeśli planujesz nową linię powłok, laminacji lub paneli kompozytowych i chcesz, aby specyfikacja została porównana z Twoim własnym materiałem, wyślij szczegóły podłoża i docelowe wyniki do zespołu inżynierów i poproś o konfigurację linii z zapisanymi tolerancjami w.