
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Krążek z aluminium pomalowany po cięciu i formowaniu prawie zawsze kosztuje więcej za metr kwadratowy niż ten sam zwój malowany, gdy nadal jest zwojem w linii ciągłej. Ten fakt ekonomiczny wyjaśnia, dlaczego wstępnie malowane aluminium zaopatruje większość rynku okładzin, pokryć dachowych, oznakowań i aluminiowych paneli kompozytowych.
Jakość powlekanej cewki aluminiowej zależy od trzech czynników: czystości paska po dotarciu do głowicy powlekającej, dokładności odmierzania folii przez głowicę oraz równomiernego utwardzania piekarnika. Kolor, połysk i trwałość wynikają z tych trzech czynników, a nie samej marki farby.
Jak działa ciągłe powlekanie cewki aluminiowej
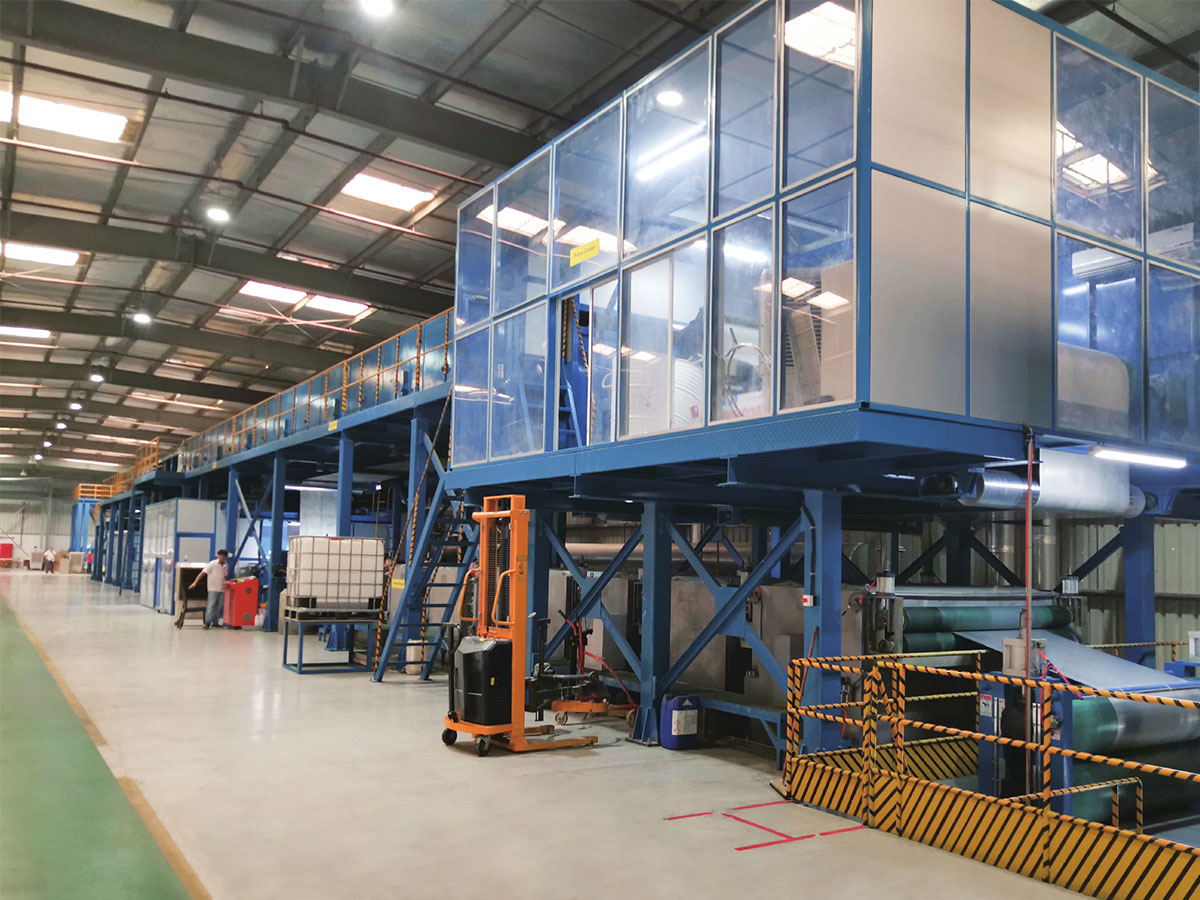
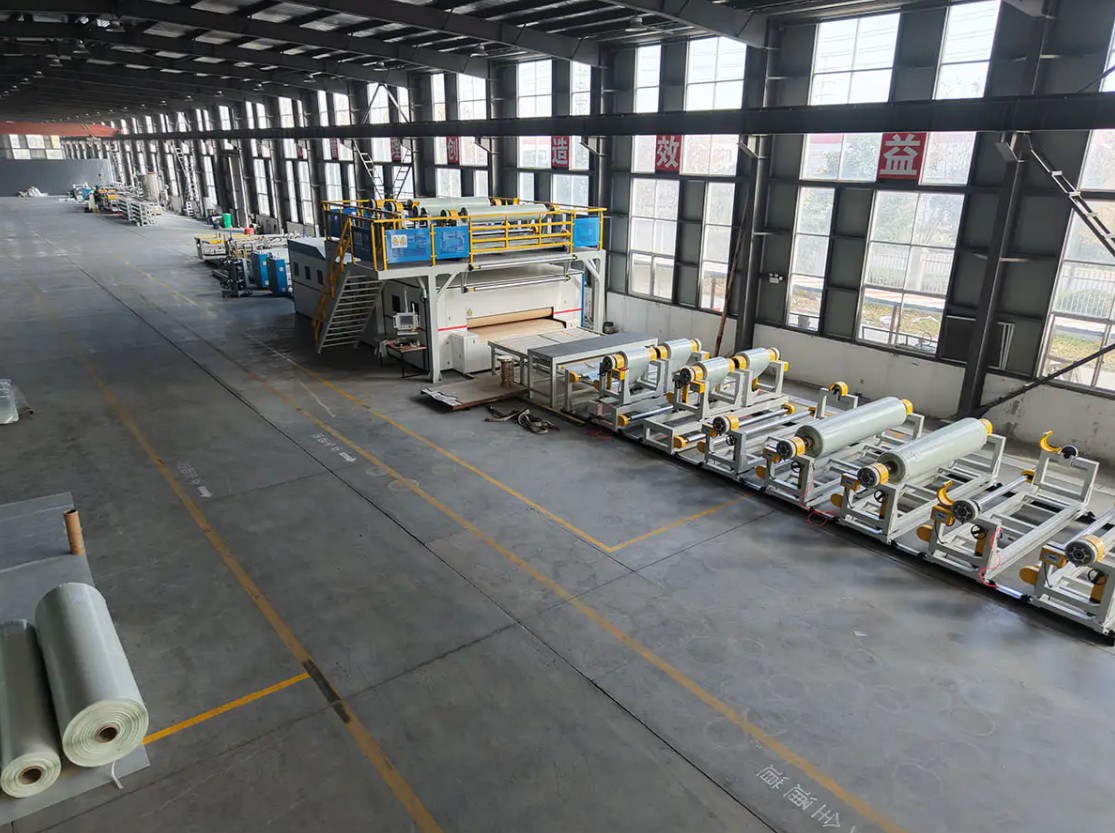
Powlekanie zwojów to ciągły, zautomatyzowany proces, podczas którego nakłada się powłokę organiczną na taśmę metalową przed jej pocięciem lub uformowaniem. Aluminium dostarczane jest w postaci zwoju, jest rozwijane, oczyszczane, poddawane wstępnej obróbce chemicznej, powlekane, utwardzane, chłodzone i przewijane w postaci wstępnie pomalowanej cewki. Ponieważ taśma nie zatrzymuje się podczas stabilnej pracy, grubość folii, utwardzanie i wygląd są ustalane na podstawie parametrów maszyny, a nie wyczucia operatora. Linie architektoniczne zwykle przebiegają z prędkością od 20 do 60 metrów na minutę, przy szerokości pasków od 600 do 1600 milimetrów i całkowitej suchej powłoce od 20 do 27 mikrometrów, łącznie z podkładem.
- Rozwijanie i zszywanie: końcówkę zwoju roboczego łączy się z główką następnego, a szew musi przechodzić przez linię bez rolek znakujących.
- Akumulacja: akumulator wejściowy przechowuje pasek, dzięki czemu głowica powlekająca i piec pracują podczas wymiany cewki.
- Czyszczenie i obróbka wstępna: czyszczenie alkaliczne, płukanie, chemiczna powłoka konwersyjna i suszenie w piecu. Ten etap decyduje o przyczepności bardziej niż jakikolwiek inny.
- Podkład i powłoka nawierzchniowa: lakiernicy walcowi nakładają podkład, sekcja odparowania usuwa rozpuszczalnik, a następnie nakłada się warstwę nawierzchniową.
- Utwardzanie: piec wielostrefowy doprowadza metal, a nie tylko powietrze, do maksymalnej temperatury metalu wymaganej przez chemię.
- Hartowanie i przewijanie: chłodzenie obniża taśmę do temperatury roboczej, a gotowa cewka jest przewijana pod kontrolowanym naprężeniem.
Przygotowanie paska decyduje o większości wyników przyczepności
Niecałkowite oczyszczenie zapobiega równomiernemu tworzeniu się powłoki konwersyjnej, a uszkodzenie objawia się później w postaci utraty powłoki wzdłuż zagięcia lub krawędzi cięcia. Sekcja czyszcząca musi zatem być wystarczająco długa, aby odpowiadała rzeczywistej prędkości linii, a rolki sekcji mokrej wymagają harmonogramu czyszczenia, ponieważ wysuszone pozostałości środków chemicznych przenoszą się bezpośrednio na taśmę w postaci smug.
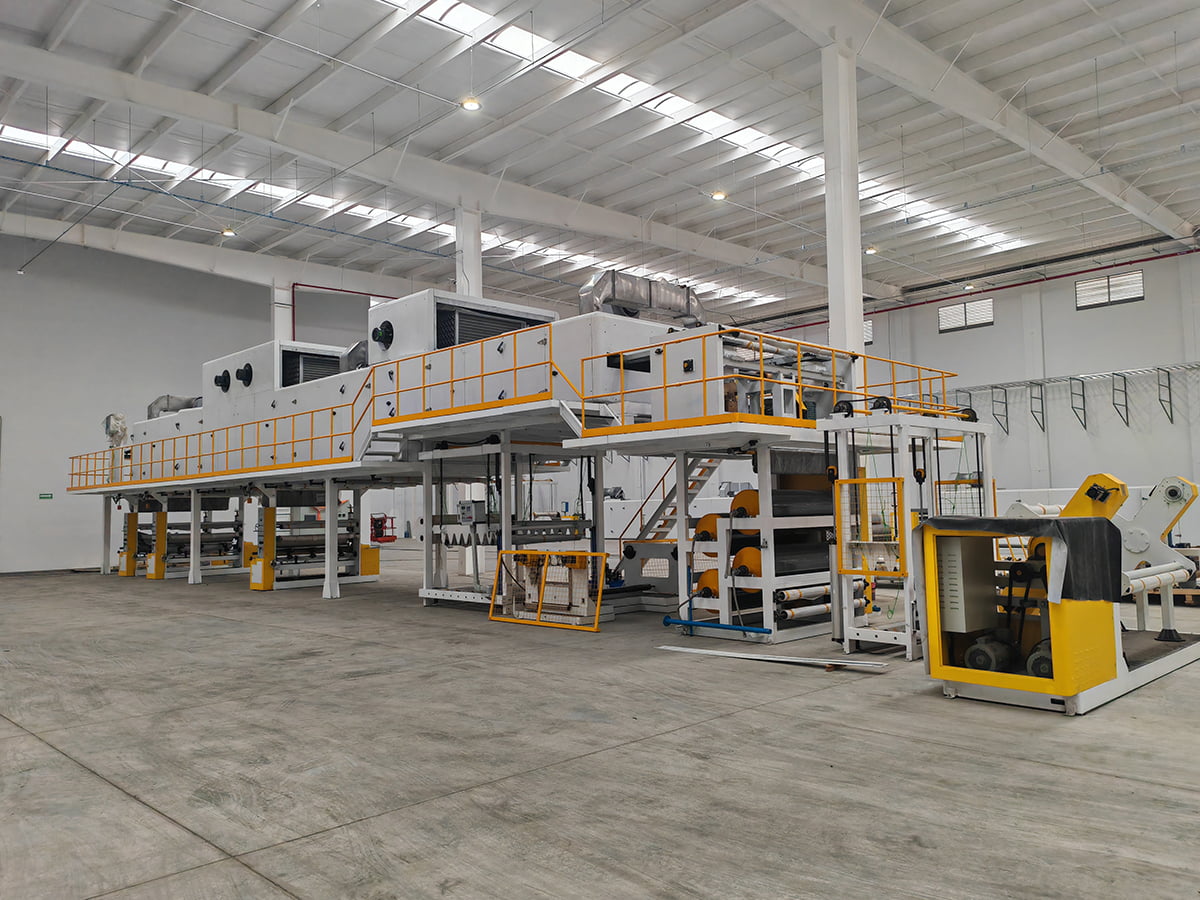
 Linia do czyszczenia wstępnego Czystość powierzchni metalowych i jakość chemicznych powłok konwersyjnych bezpośrednio decydują o odporności na korozję, przyczepności farby i jakości produktu końcowego... Zobacz produkt →
Głowice powlekające, kontrola filmu i utwardzanie
Linie wykorzystują głowice trzy- lub czterowalcowe. Druk trzyrolkowy jest prostszy w utrzymaniu, natomiast czterorolkowy umożliwia dokładniejsze kontrolowanie bardzo cienkich folii i dopasowanie do linii, które również drukują. Grubość folii jest ustalana poprzez stosunek prędkości pomiędzy aplikatorem a paskiem, dlatego najważniejsza jest stabilna prędkość i stabilne napięcie. W dalszej perspektywie niedostateczne utwardzenie powoduje utratę odporności na rozpuszczalniki i elastyczność, natomiast nadmierne utwardzenie powoduje utratę koloru i plastyczności. Zmienną kontrolną jest szczytowa temperatura metalu mierzona na pasku, zazwyczaj około 230 do 249 stopni Celsjusza w przypadku PVDF i 216 do 232 stopni Celsjusza w przypadku poliestru. Przed ustawieniem piekarnika należy potwierdzić okno z dostawcą powłoki.
Systemy powłok i miejsca, w których każdy z nich pasuje
Żadna pojedyncza powłoka nie pokrywa każdej ekspozycji. Wybór zależy od środowiska, w jakim będzie przebywał gotowy produkt, od późniejszego formowania zwoju oraz od tego, jak długo musi utrzymywać się kolor i połysk.
| System powłokowy | Typowa całkowicie sucha powłoka | Okno leczenia | Najlepiej nadaje się do | Główne ograniczenie |
|---|---|---|---|---|
| Poliester | 18 do 25 mikrometrów | 216 do 232 C | Panele wewnętrzne, oznakowanie, lekkie okładziny | Kruszenie i blaknięcie na zewnątrz |
| Poliester modyfikowany silikonem | 20 do 25 mikrometrów | 220 do 235 C | Pokrycia dachowe i okładziny ścienne w klimacie umiarkowanym | Słabsza odporność na rozpuszczalniki niż PVDF |
| PVDF | 23 do 27 mikrometrów | 230 do 249 C | Elewacje zewnętrzne, ekspozycja przybrzeżna i przemysłowa | Wyższy koszt, wąskie okno utwardzania |
| Poliuretan | 20 do 25 mikrometrów | 210 do 230 C | Laminowanie folią i najwyższej jakości wykończenia wnętrz | Wrażliwość na wilgoć podczas przechowywania |
| Podkład epoksydowy | 5 do 7 mikrometrów | Ustawiony przy lakierze nawierzchniowym | Warstwa bazowa zapewniająca przyczepność i korozję | Kreduje w przypadku pozostawienia bez powłoki |
Następują dwie zasady. Powłoka nawierzchniowa PVDF nałożona na cienki lub nierówny podkład nadal nie sprawdza się na krawędzi cięcia, ponieważ korozja zaczyna się na odsłoniętym metalu. Powłoka utwardzona na spodzie okna może przejść kontrolę wzrokową i tego samego dnia nie przejść próby pocierania rozpuszczalnikiem ani próby zginania.
Testy uwalniające powlekaną cewkę
Testowanie wersji jest szybkie, destrukcyjne i specyficzne. Próbki pochodzą z początku, środka i końca każdej cewki, ponieważ partia, która wygląda prawidłowo, może mimo to nie spełnić jednego z poniższych warunków.
- Grubość suchej powłoki , odczytać na pasku za pomocą miernika magnetycznego lub wiroprądowego z tolerancją w przybliżeniu plus minus 2 mikrometry.
- Przyczepność przy zgięciu T , gdzie kupon jest zaginany i naciągany taśmą w celu sprawdzenia uszkodzeń powłoki; produkty zewnętrzne zwykle muszą przejść 1T lub 2T.
- Podwójne pocieranie MEK , które wskazują raczej poziom utwardzania niż długoterminowe działanie chemiczne.
- Odwrotny wpływ potwierdzając, że powłoka przetrwa nagłe odkształcenie, a nie tylko powolne zginanie.
- Połysk w temperaturze 60 stopni i różnica kolorów , mierzone w odniesieniu do zatwierdzonej próbki, przy delcie E zwykle utrzymywanym na poziomie około 1,0 lub mniejszym w przypadku paneli ustawionych obok siebie.
- Narażenie na mgłę solną lub wilgoć , zwykle 1000 godzin, używane do kwalifikacji, a nie dla każdej partii.
Kontrole te są tanie i powtarzalne, ale nie zastępują danych dotyczących zewnętrznego starzenia się i nigdy nie powinny uwalniać powłoki utwardzonej poza opublikowanym oknem.
Określanie linii powlekania: liczby mają znaczenie
Zakupy liniowe zwykle zaczynają się od ceny, a kończą na szczegółach decydujących o rentowności. Elementy te warto ustalić na piśmie przed podpisaniem umowy.
- Zakres szerokości i grubości taśmy , łącznie z najwęższą szerokością, jaką faktycznie poprowadzisz, ponieważ korony rolek zachowują się inaczej na krawędziach zakresu.
- Prędkość linii i czas wymiany cewki , ponieważ pojemność akumulatora określa długość linii pomiędzy cewkami.
- Konfiguracja głowicy powlekającej , trzywalcowy czy czterowalcowy oraz ile głowic jest wyposażonych w podkład, warstwę nawierzchniową i ewentualną warstwę podkładową.
- Sterowanie strefami pieca i szczytową temperaturą metalu , w tym możliwość utrzymania okna utwardzania zarówno przy najniższej, jak i najwyższej prędkości linii.
- Długość odcinka obróbki wstępnej i skład chemiczny , dopasowany do prędkości linii, dzięki czemu czas kontaktu nie ulega krótkim zmianom.
- Poziomowanie naprężenia i kontrola naprężenia taśmy , które wpływają na płaskość, jednolitość powłoki i odpryski ze szwu.
- Czas zmiany koloru i obsługa części zamiennych , liczby, które rzadko pojawiają się w cytacie, ale pojawiają się na każdej zmianie.
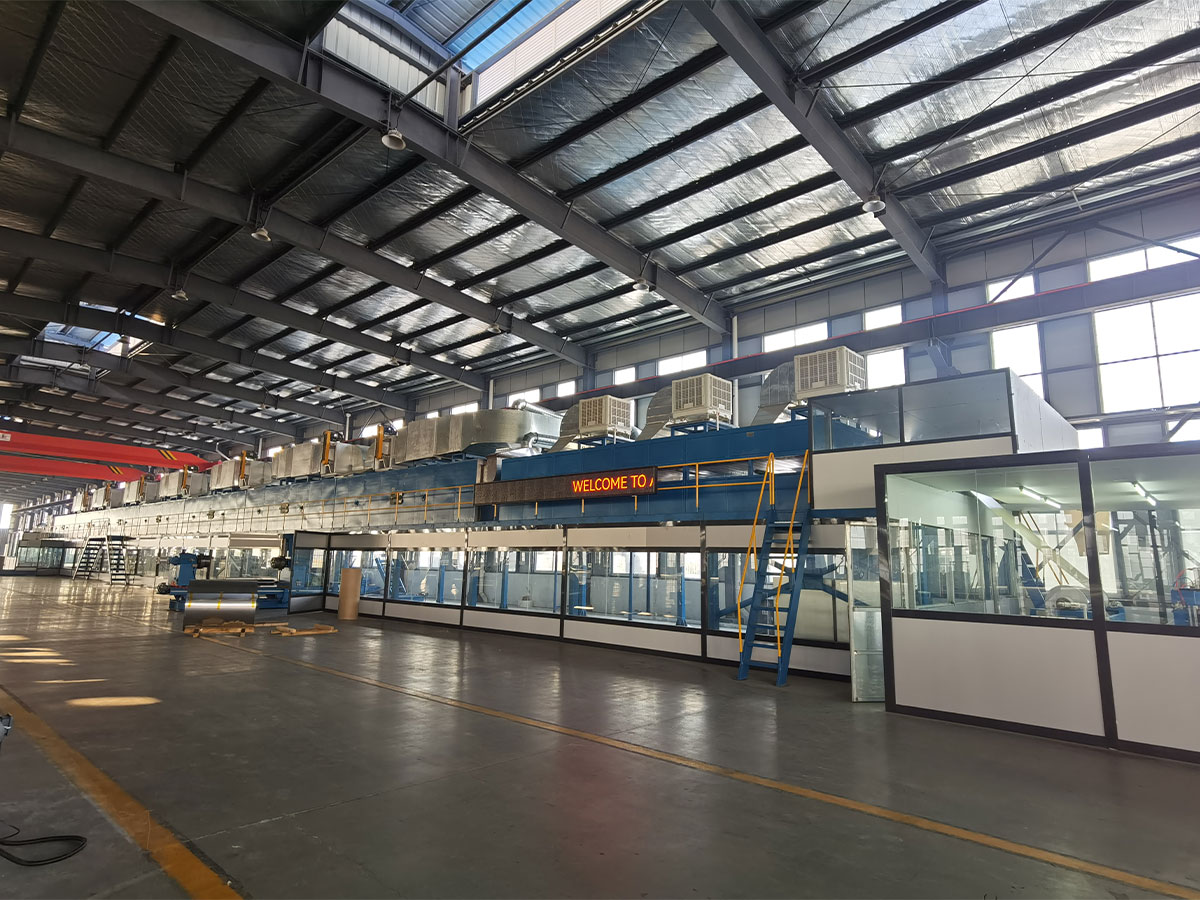
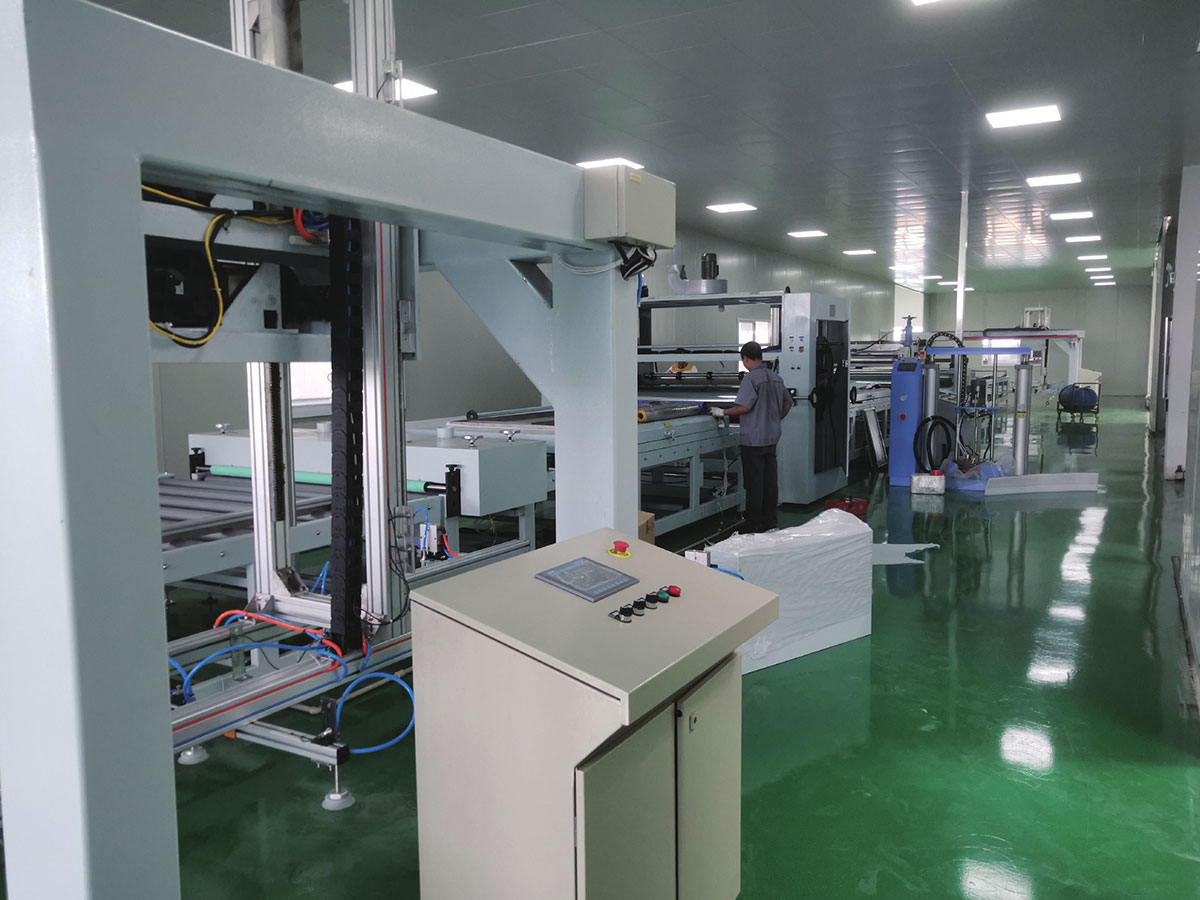
 Linia do powlekania kolorowego Dzięki zautomatyzowanym i inteligentnym procesom linia do produkcji powłok zapewnia estetyczne, trwałe i funkcjonalne powłoki powierzchniowe dla szerokiej gamy ... Zobacz produkt →
Kupujący powinni również zapytać, jak linia radzi sobie ze zmianą składu chemicznego powłoki na inną i czy na tym samym sprzęcie można drukować lub laminować folię, ponieważ opcje te zmieniają asortyment produktów w całym okresie eksploatacji maszyny. Prędkość znamionowa sama w sobie niewiele decyduje, dlatego też zalety produkcyjne linii do powlekania zwojów metali można lepiej ocenić na podstawie rocznej produkcji i strat na wymianie niż na podstawie danych zawartych w broszurze.
Wady, przyczyny i pierwsze poprawki
Większość problemów z powłoką powtarza się, a większość ma związek z czystością taśmy, dozowaniem warstwy lub utwardzaniem.
| Wada | Prawdopodobna przyczyna | Pierwsza korekta |
|---|---|---|
| Powłoka unosi się wzdłuż ciętej krawędzi | Cienki podkład na krawędzi lub niekompletna obróbka wstępna | Sprawdź warstwę podkładu i czas działania środka czyszczącego |
| Smugi biegnące w kierunku cewki | Zanieczyszczony wałek lub zaschnięte pozostałości środków chemicznych | Oczyść rolki powlekające i mokre |
| Wygląd skórki pomarańczowej | Zatrzymanie rozpuszczalnika lub nierównomierne rozwarstwienie folii | Dostosuj strefę odparowania i prędkość rolek |
| Dryf koloru w całej partii | Szczytowa różnica temperatury metalu pomiędzy cewkami | Zarejestruj temperaturę paska na cewkę i ponownie sprawdź okno utwardzania |
| Pęcherze po utwardzeniu | Wilgoć na pasku lub niedostateczne utwardzenie | Sprawdź suszarkę i płukanie |
| Słaba przyczepność do zginania | Utwardzić lub zagruntować poza zakresem grubości | Obniż szczytową temperaturę metalu i sprawdź warstwę podkładu |
Wybór dostawcy linii do powlekania
Dwóch dostawców może podać tę samą prędkość linii i szerokość taśmy, a mimo to dostarczać bardzo różny sprzęt, dlatego warto zapytać, co konstruktor produkuje poza linią powlekania. Dostawca, który dostarcza również materiały wykorzystywane na dalszym etapie produkcji, rozumie, jak sprzęt zachowuje się podczas produkcji, a nie tylko jak jest ciągniony.
JiangSu XieCheng Intelligent Equipment Co., Ltd., z siedzibą w Strefie Rozwoju Gospodarczego Jinhu w Huai'an, Jiangsu, buduje linie do powlekania zwojami metali i linie drukarskie, linie do czyszczenia wstępnego, linie do laminowania PUR i folii oraz linie do kombinowanego powlekania wałkowego i natryskowego. Jej zaplecze maszynowe sięga 2004 roku, kiedy poprzednia firma rozpoczęła produkcję maszyn do laminowania paneli aluminiowych i linii do powlekania kolorowego. Obecnie działa jako spółka zależna Jiangsu Aludeco New Materials, będąca w całości własnością Jiangsu Aludeco New Materials, a także dostarcza cewkę z rdzeniem ogniowym A2, wstępnie powlekaną cewkę aluminiową i polimerową folię wiążącą, dzięki czemu inżynierowie widzą powlekaną cewkę z obu stron maszyny.
W ramach szerszej grupy ALMINE, firma ta jest uznawana za prowincjonalne centrum badawcze w zakresie technologii inżynieryjnych w zakresie ognioodpornych aluminiowych paneli kompozytowych i sprzętu produkcyjnego klasy A2, a także posiada rating jakości AA. Linia aluminiowych paneli kompozytowych klasy A2 została nazwana przez Jiangsu pierwszym zestawem głównych urządzeń i kluczowych komponentów. Szerszy asortyment obejmuje linie metalowych paneli kompozytowych, linie podłóg SPC, linie powłok ze skóry PVC i PU, linie kompozytów CFRT i niestandardowy sprzęt dostosowany do indywidualnych potrzeb, wspierany po dostawie przez zdalne wsparcie, serwis na miejscu i części zamienne.
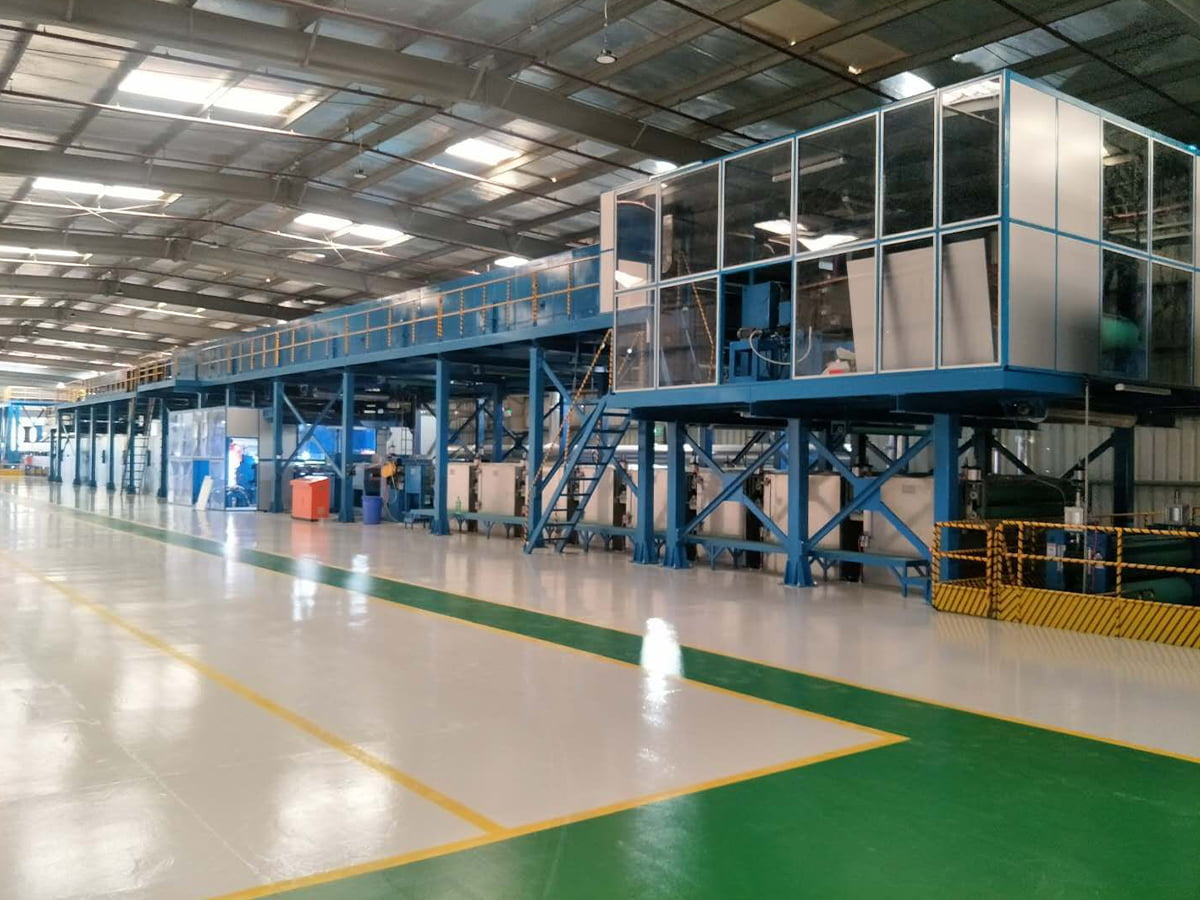
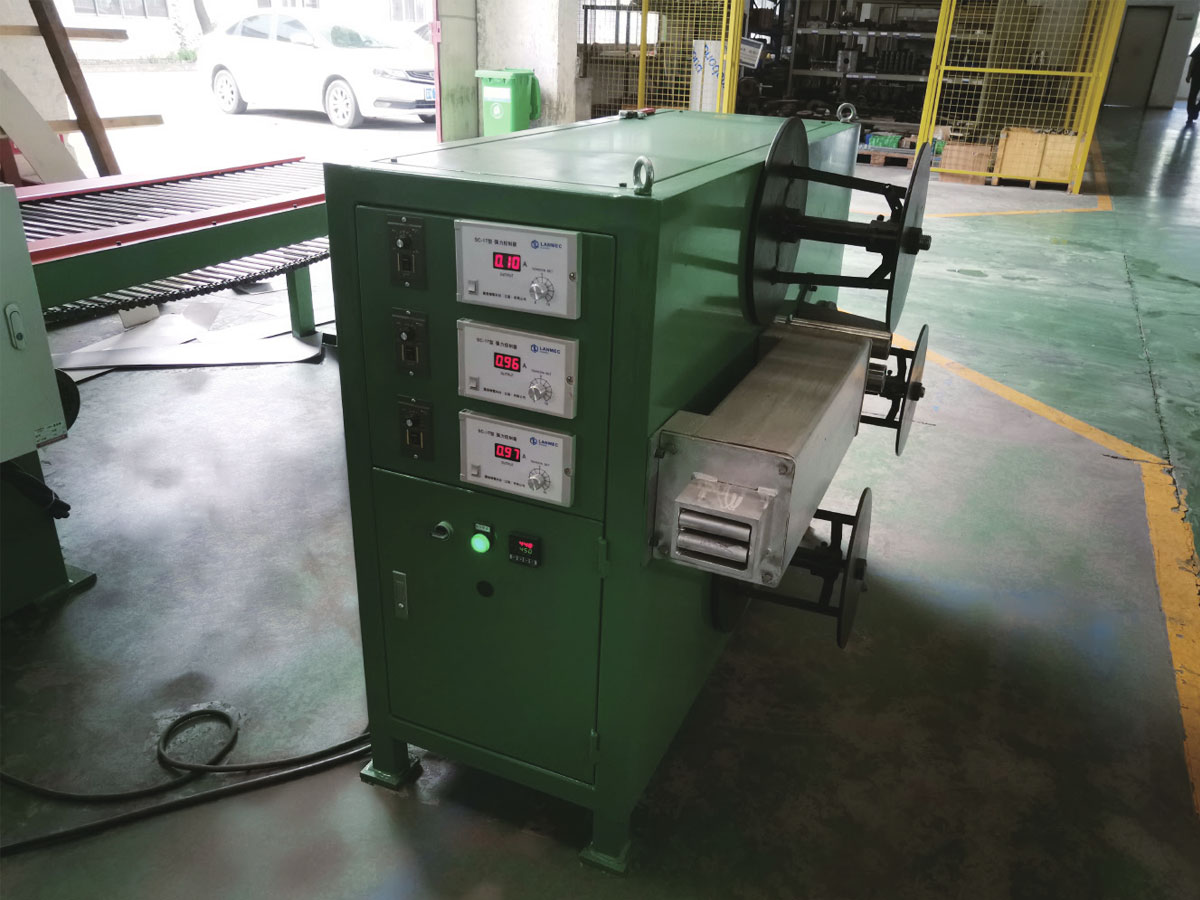
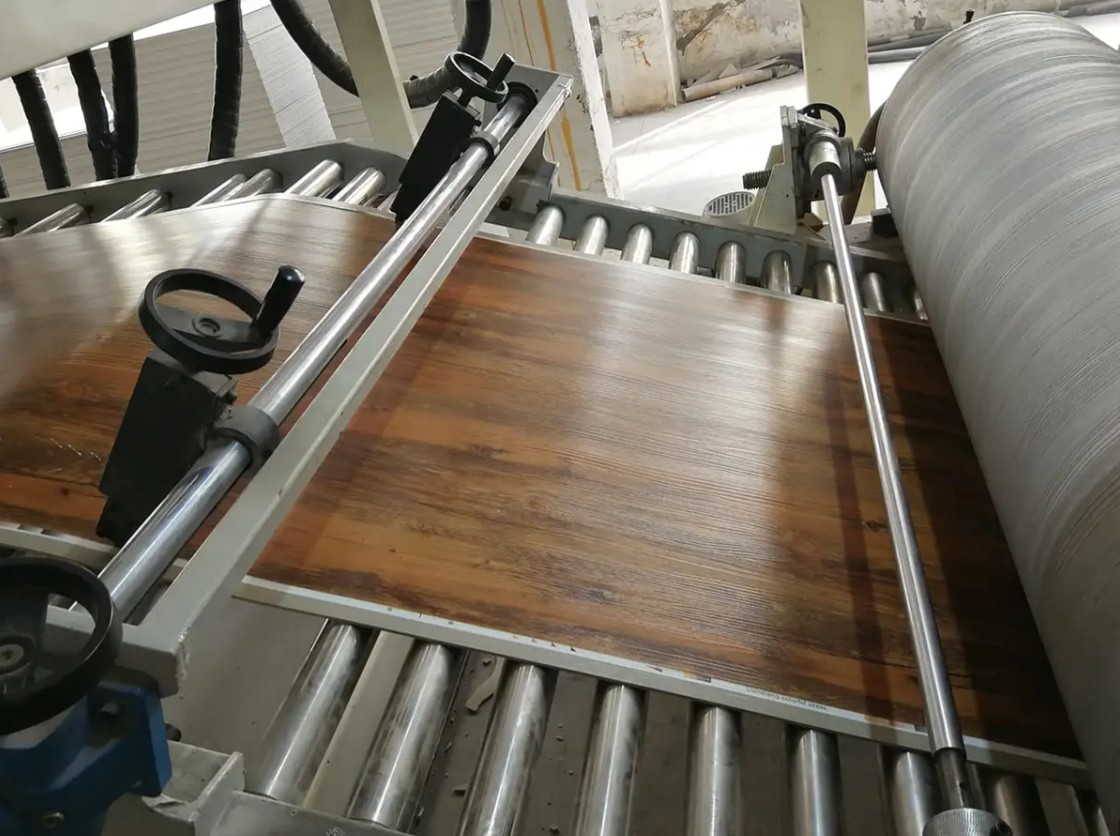
 Linia do powlekania i drukowania zwojów aluminium / stali Akcesoria do sprzętu Zobacz produkt →
Porównując oferty, umieść powyższą listę specyfikacji obok oferowanego sprzętu i zapytaj, w jaki sposób przed wysyłką w fabryce sprawdzana jest szczytowa temperatura metalu i tolerancja folii. Ta rozmowa zwykle oddziela poważnych budowniczych od sprzedawców katalogowych. Z zespołem inżynierów można się skontaktować poprzez strona kontaktowa w celu omówienia szerokości taśmy, składu chemicznego powłoki i docelowej wydajności dla konkretnego projektu.
Powlekanie zwojów aluminium nagradza tę samą dyscyplinę w każdym zakładzie: ciągłą pracę przed formowaniem, ze ścisłą kontrolą czystości taśmy, dozowaniem folii i utwardzaniem. Linia kupiona wyłącznie ze względu na cenę zwykle po dwóch lub trzech latach wykazuje swoje słabości w postaci czasu wymiany, problemów z kolorem i korozji krawędzi.
Popraw te trzy zmienne, a reszta nastąpi. Kolor utrzymuje się, zagięcia przetrwają, przycięte krawędzie trwają, a cewka opuszcza linię, zachowując się zgodnie ze specyfikacją, zanim dotrze do fasady.