
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

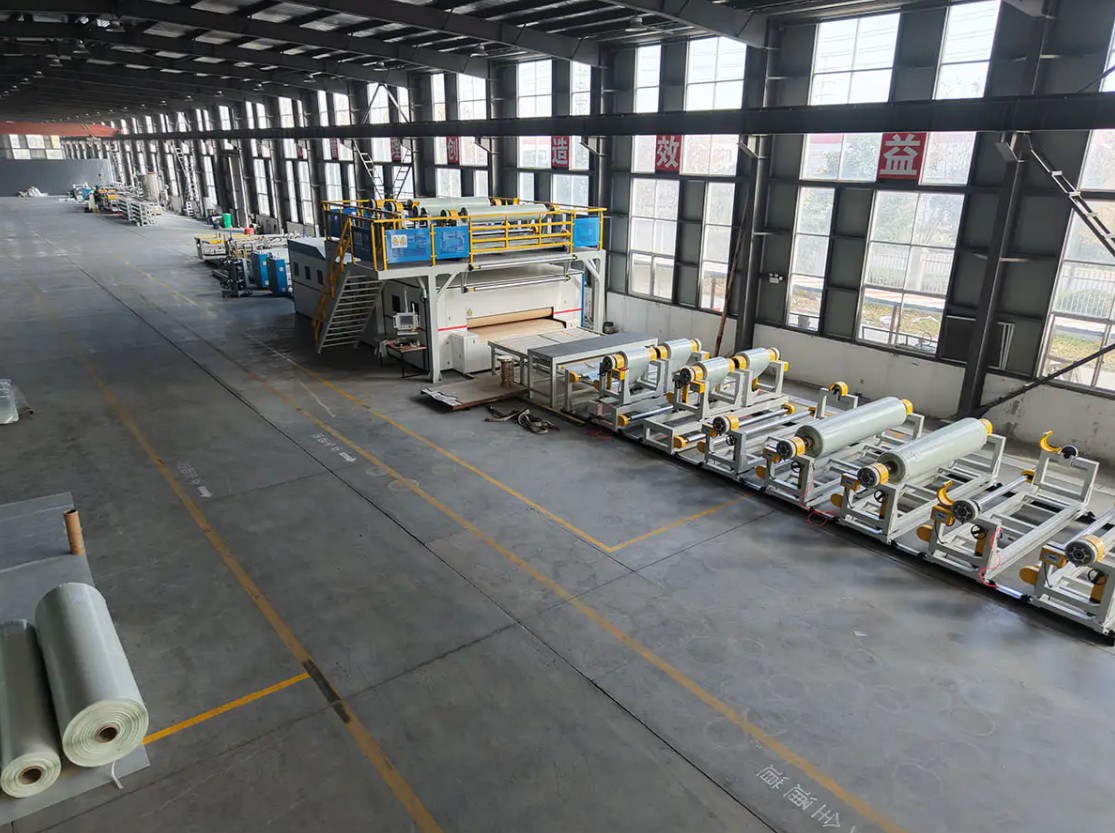
Dwie linie do powlekania PVC mogą wyglądać niemal identycznie w ofercie i zachowywać się zupełnie inaczej po wejściu do produkcji. Jeden z nich utrzymuje wstęgę o szerokości 1800 mm z szybkością 20 m/min, a piec do utwardzania pracuje przy częściowym obciążeniu. Drugi osiąga tę samą moc, ale utrzymuje palnik blisko sufitu, ponieważ przepływ powietrza walczy ze wstęgą, a spaliny odprowadzają ciepło, które powinno przedostać się do powłoki. Obie ceny zakupu są zbliżone. Pięcioletni rachunek za energię nie jest.
Dlatego pierwszym pytaniem, jakie należy zadać dostawcy, nie jest koszt linii. To sposób, w jaki projekt ogrzewania, przepływu powietrza i sterowania będzie się zachowywał w zależności od ciężaru powłoki, prędkości linii i warunków w zakładzie. W poniższych sekcjach opisano, co należy sprawdzić, w najważniejszej kolejności.
Krótka odpowiedź przed szczegółami
Energooszczędną maszynę do powlekania PVC rzadko definiuje się za pomocą jednej funkcji, takiej jak przemiennik częstotliwości na silniku głównym. Definiują go cztery elementy współpracujące ze sobą: piekarnik, który podgrzewa wstęgę zamiast układać ją w stos, głowicę powlekającą, która ze względów bezpieczeństwa utrzymuje spójną warstwę, a nie grubo, system sterowania, który wiąże prędkość linii z temperaturą piekarnika i objętością powietrza oraz zakres szerokości i prędkości odpowiadający rzeczywistemu zamówieniu.
Jeśli zastosujesz się do tych czterech zasad, zużycie energii na metr kwadratowy powlekanego materiału zauważalnie spadnie, bez uszczerbku dla utwardzania, przyczepności i jakości powierzchni. Zrozum ich źle, a żadna wydajność silnika nie uratuje rachunku za media.
Gdzie faktycznie zużywana jest energia na linii powlekania PVC
Przed określeniem sprzętu warto wiedzieć, które sekcje dominują w zużyciu energii. Poniższe zakresy są orientacyjne dla ciągłej linii do powlekania i wytłaczania PVC w normalnej produkcji. Zmieniają się w zależności od receptury, szerokości wstęgi i liczby przejść powlekania.
| Sekcja linii | Orientacyjny udział w zapotrzebowaniu na energię | Główni kierowcy |
|---|---|---|
| Piec do utwardzania i żelowania | 45 do 60 procent | Obciążenie palnika lub nagrzewnicy, ilość powietrza, straty izolacji, temperatura spalin |
| Strefy suszenia międzyściegowego i podgrzewania wstępnego | 10 do 18 proc | Liczba warstw powłoki, ilość wody lub rozpuszczalnika, którą należy usunąć |
| Napędy główne, odwijanie i przewijanie | 8 do 14 proc | Prędkość linii, kontrola napięcia, wydajność silnika i skrzyni biegów |
| Chillery i walce chłodzące | 6 do 12 proc | Obciążenie chłodnicze po każdym piecu, stopniowanie agregatu chłodniczego przy częściowym obciążeniu |
| Wentylatory wyciągowe, sprężone powietrze i hydraulika | 8 do 14 proc | Spadek ciśnienia w kanale, wycieki powietrza, dobór pompy niezgodny z pełnym obciążeniem |
Nasuwają się dwa wnioski. Po pierwsze, większość potencjału oszczędnościowego tkwi w piekarniku, jego przepływie powietrza i wylocie, a nie w napędach. Po drugie, piec przewymiarowany w stosunku do rzeczywistej masy powłoki spędza swój czas przy niskich prędkościach wypalania, gdzie zużycie paliwa jest niskie, a utrzymanie jednorodności temperatury jest trudne.
Sześć pytań, które ujawniają naprawdę wydajnego dostawcę
Odpowiedzi na te pytania powiedzą Ci więcej niż jakiekolwiek dane z broszury:
- W jaki sposób piekarnik jest podzielony na strefy i czy każda strefa może utrzymać zadaną wartość, gdy linia pracuje z prędkością 30 procent maksymalnej prędkości?
- Na jaką temperaturę spalin przeznaczony jest piec i jaki odzysk ciepła proponuje się na tym strumieniu?
- W jaki sposób system sterowania łączy prędkość linii z temperaturą piekarnika i ilością powietrza oraz co dzieje się podczas zatrzymywania i ponownego uruchamiania?
- Jaka tolerancja grubości folii jest gwarantowana na całej szerokości wstęgi i jak jest mierzona podczas fabrycznego testu odbiorczego?
- Które przetwornice częstotliwości są wyposażone w sterowanie ze zmienną częstotliwością i w jaki sposób agregaty chłodnicze i sprężarki są ustawiane przy częściowym obciążeniu?
- Czy dostawca może zapewnić bilans cieplny i masowy dla masy powłoki, szerokości wstęgi i okna utwardzania zamiast ogólnego arkusza danych?
Piekarnik, przepływ powietrza i odzysk ciepła: największa pojedyncza dźwignia
Na pierwszym miejscu jest okno utwardzania
Projektowanie energii zaczyna się od utwardzania, a nie od palnika. Preparaty plastizolowe stosowane do podłóg, skóry i paneli laminowanych zazwyczaj wymagają, aby wstęga osiągnęła maksymalną temperaturę w zakresie od 180 do 210 stopni Celsjusza i pozostawała tam wystarczająco długo, aby plastyfikator mógł zostać wchłonięty. Twój dostawca mieszanki powinien potwierdzić okno. Po zamontowaniu tego okna piekarnik ma jasny cel: dotrzeć do niego równomiernie, w możliwie najkrótszym czasie, przy najmniejszej ilości powietrza, która nadal usuwa substancje lotne.
Przepływ powietrza i odzysk ciepła
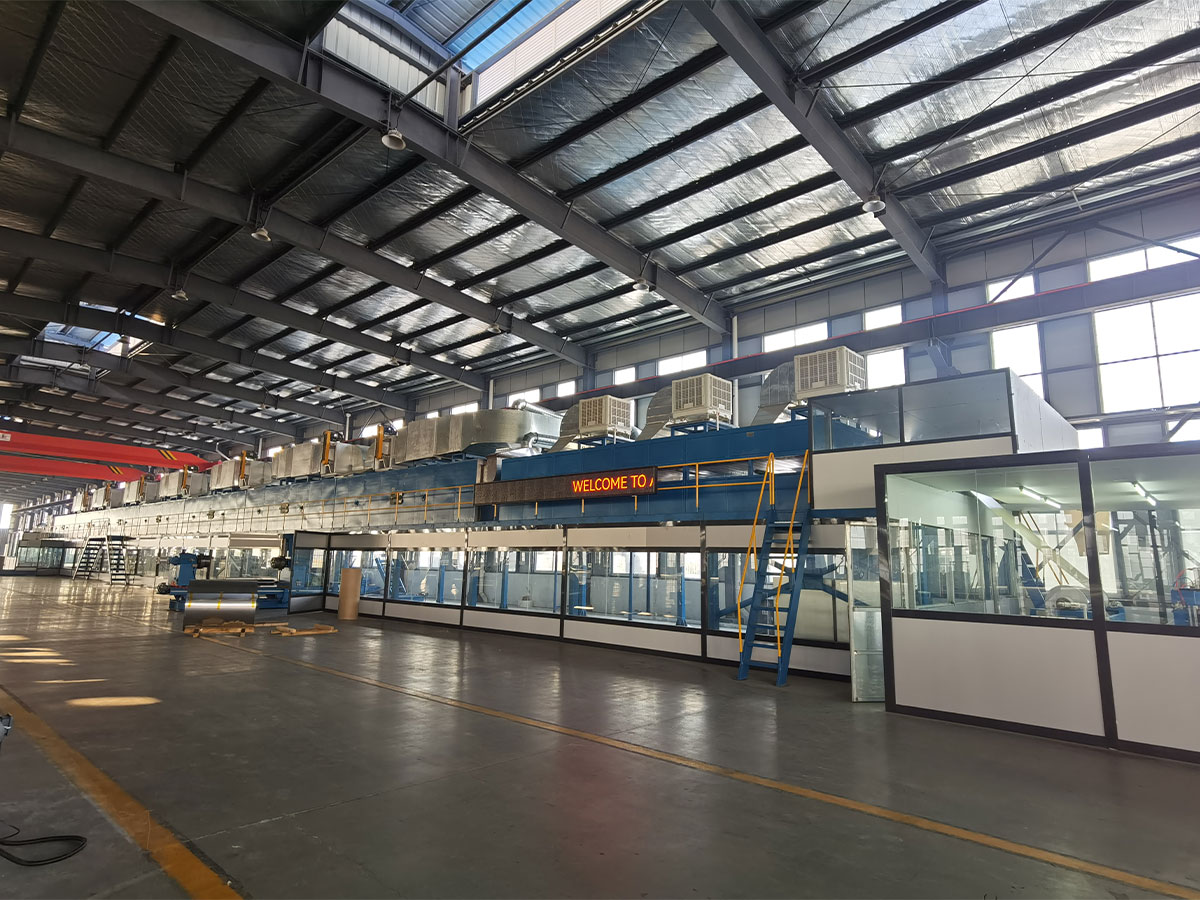
Konstrukcja dyszy to miejsce, w którym wiele linii traci pieniądze. Dysze szczelinowe skierowane na wstęgę przenoszą ciepło szybciej niż zwykłe panele uderzeniowe, co pozwala na mniejszą objętość powietrza i mniejszy wentylator. Recyrkulacja w pierwszych strefach zmniejsza potrzebę podgrzewania świeżego powietrza, podczas gdy wymiennik płytowy lub obrotowy na wylocie odzyskuje użyteczną część pozostałego ciepła, pod warunkiem, że strumień spalin jest w miarę czysty od oparów plastyfikatorów. Wentylatory o zmiennej prędkości powiązane z prędkością linii również mają znaczenie, ponieważ moc wentylatora gwałtownie spada po zmniejszeniu objętości powietrza.
Wybór podłoża zmienia ciąg powłok
Powlekanie PCV nie jest jednym procesem. Powlekanie sztywnego panelu laminowanego do podłóg to inny problem mechaniczny niż papier uwalniający powłokę do skóry syntetycznej i znowu inny niż powlekanie metalowej cewki. Sztywne panele wymagają stabilnego podparcia, płaskiego transportu i chłodzenia, które pozwala uniknąć wypaczeń, podczas gdy papier zwalniający wymaga precyzyjnego naprężenia i czystego rozwijania. Dostawca, który oferuje jeden standardowy układ dla wszystkich trzech, prawdopodobnie pójdzie na kompromis w przypadku wszystkich trzech.
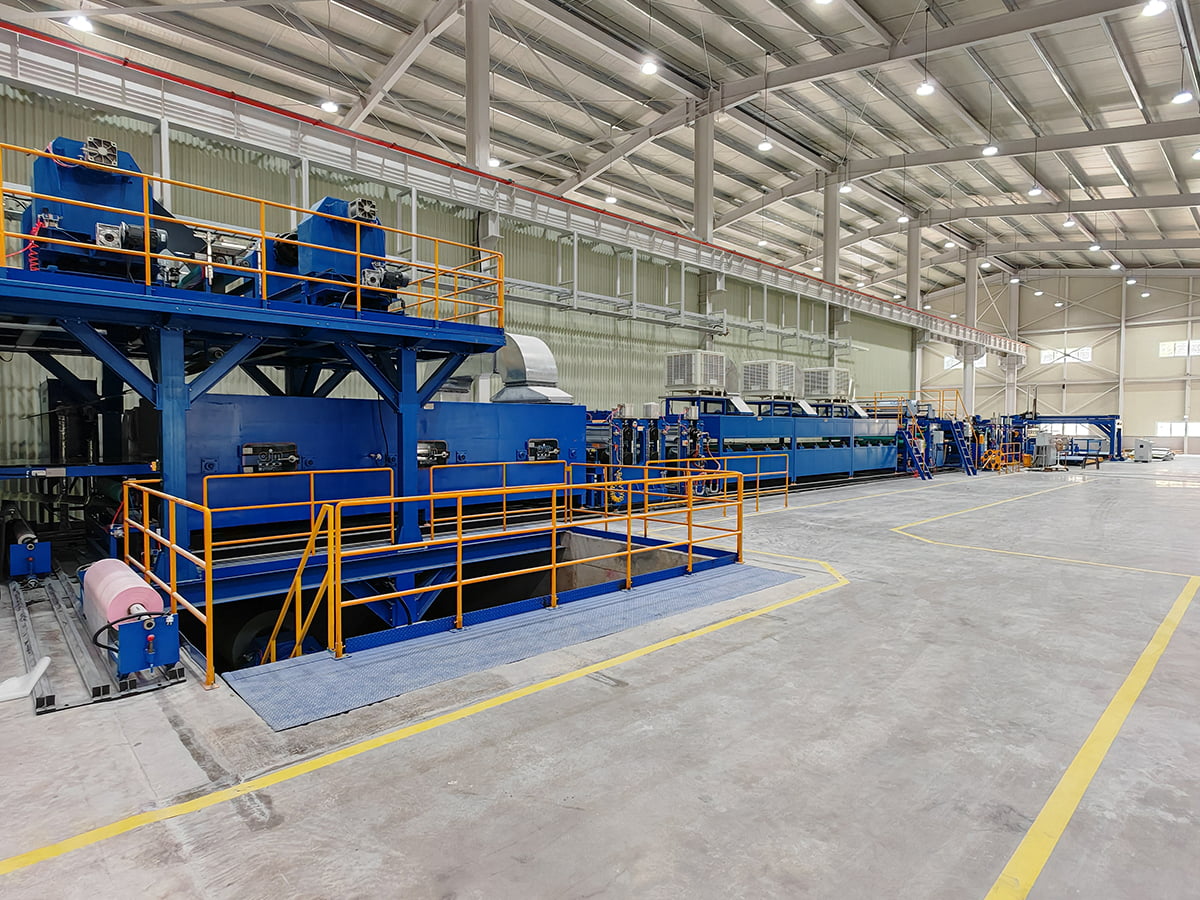
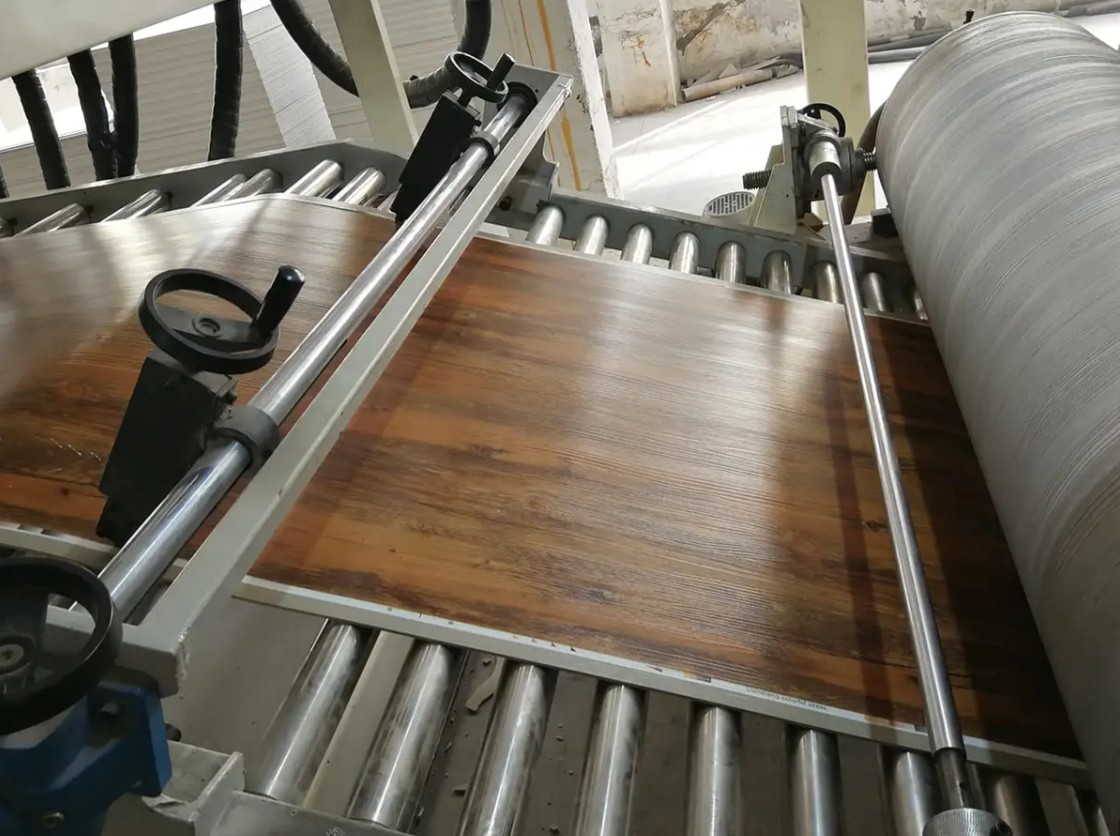
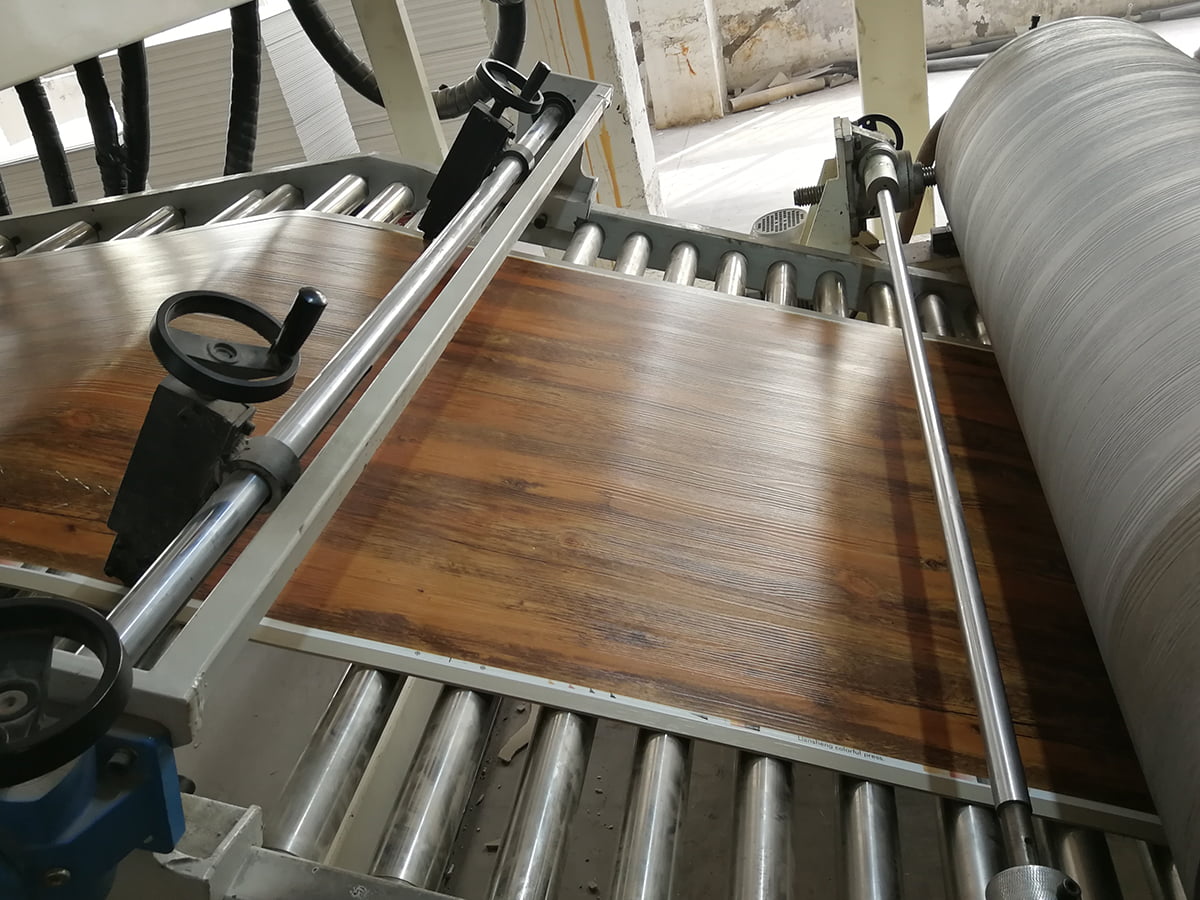 Linia do produkcji podłóg PCV/WPC/SPC do laminowania sztywnych paneli Wytłacza i kalandruje sztywne panele podłogowe, następnie foliuje, laminuje warstwę użytkową i wytłacza; umieszczony tam, gdzie przed specyfikacją wymagane jest stabilne wsparcie i chłodzenie. Zobacz produkt →
Dla producentów podłóg etap powlekania obejmuje dłuższą sekwencję mieszania, kalandrowania, laminowania i profilowania, co warto poznać przed ustaleniem specyfikacji maszyny. Ogólną strukturę wyjaśniono w naszej nocie na temat struktury linii produkcyjnej paneli laminowanych PCV. Sekcja powlekania i wytłaczania musi następnie odpowiadać profilowi temperatury każdej warstwy i naciskowi walca wytłaczającego, ponieważ niedopasowanie w tym przypadku objawia się raczej zmianą połysku niż oczywistą wadą.
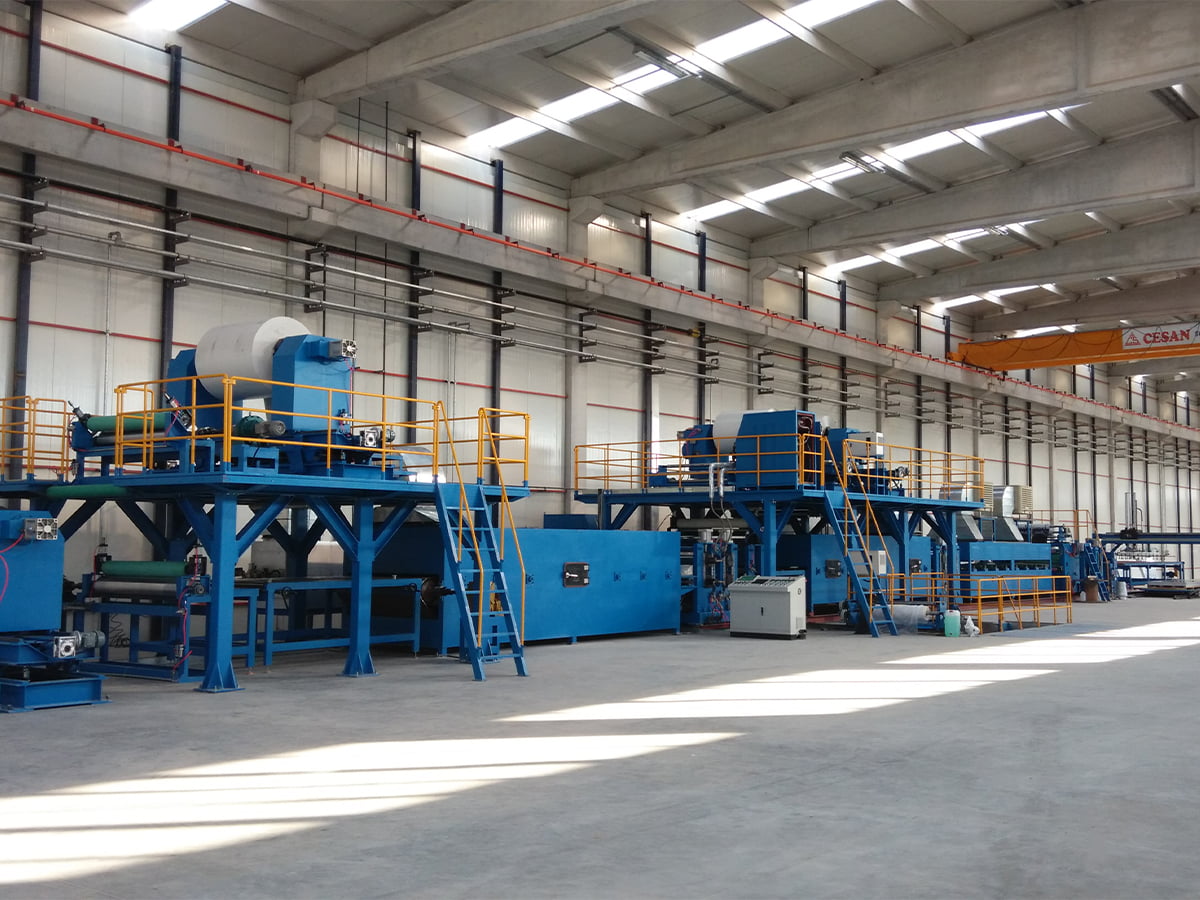
 Linia do kompozytów, wytłaczania i powlekania skóry PVC/PU Obsługuje uwalnianie papieru, wyższe gramatury powłok i głębokie tłoczenie bez znakowania powierzchni; strona obsługuje zapytania ofertowe i wyświetla kategorie usług. Zobacz produkt →
Skóra i syntetyczne materiały powierzchniowe stawiają kolejny wymóg: linia musi obsługiwać papier rozdzielający, wyższe gramatury powłok i głębokie tłoczenie bez pozostawiania śladów na powierzchni. Odzyskiwanie ciepła jest nadal cenne, ale najważniejszym priorytetem jest równomierność na całej szerokości, tak aby głębokość ziaren nie przesuwała się od krawędzi do środka.
Niestandardowe szerokości, gramatury i układy
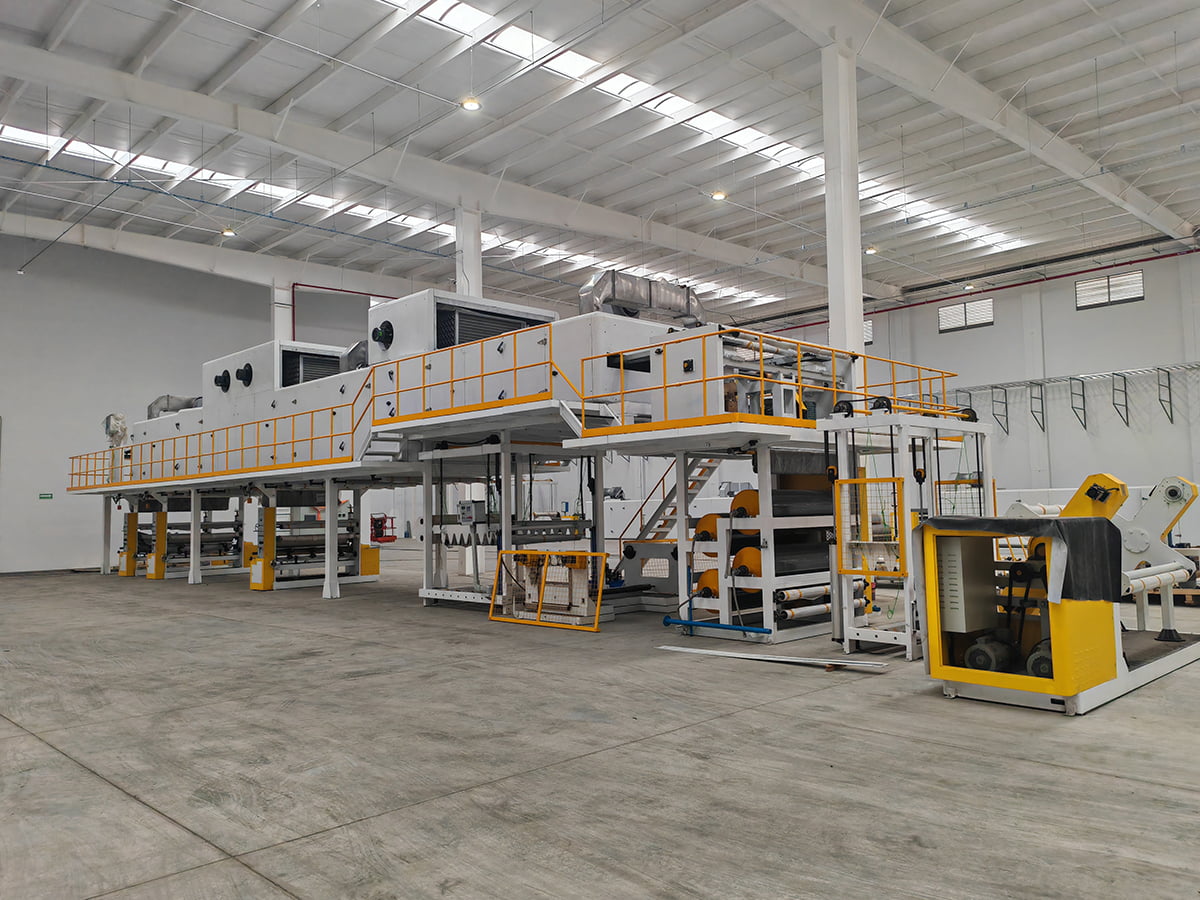
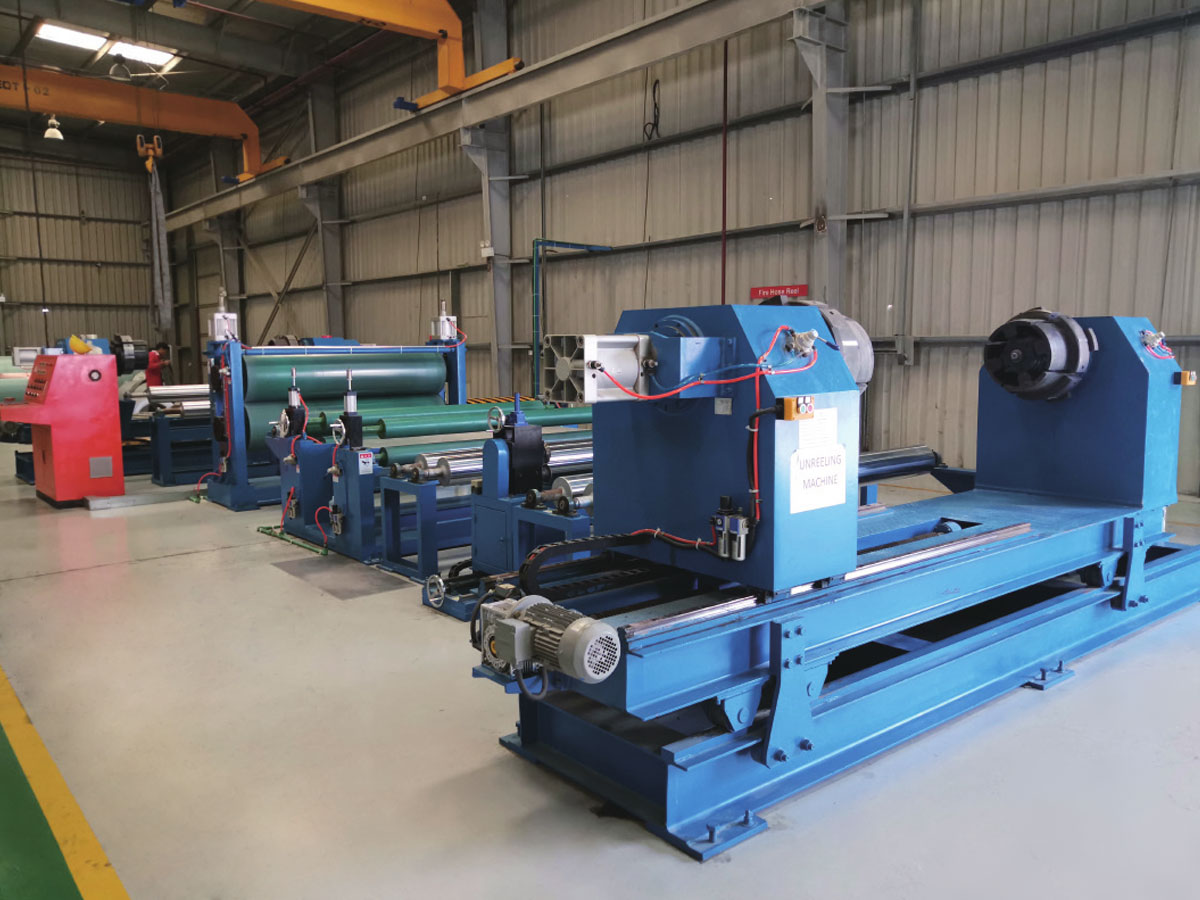
Większość kupujących nie pasuje do maszyny katalogowej. Szerokość wstęgi od 1200 do 1600 mm, nietypowe ciężary powłok, budynek o ograniczonej wysokości, istniejący odwijak, który należy ponownie wykorzystać lub proces dwuprzebiegowy, który musi przebiegać w jednej linii, to normalne warunki. Praktycznym testem jest to, czy dostawca może zaoferować niestandardowy układ bez późniejszego przekształcania każdego odchylenia w zlecenie wprowadzenia zmian technicznych. Na etapie wyceny poproś o ogólny rysunek rozmieszczenia, pokazujący długość pieca, położenie wentylatorów, platformy serwisowe i przestrzeń potrzebną do wymiany rolek.
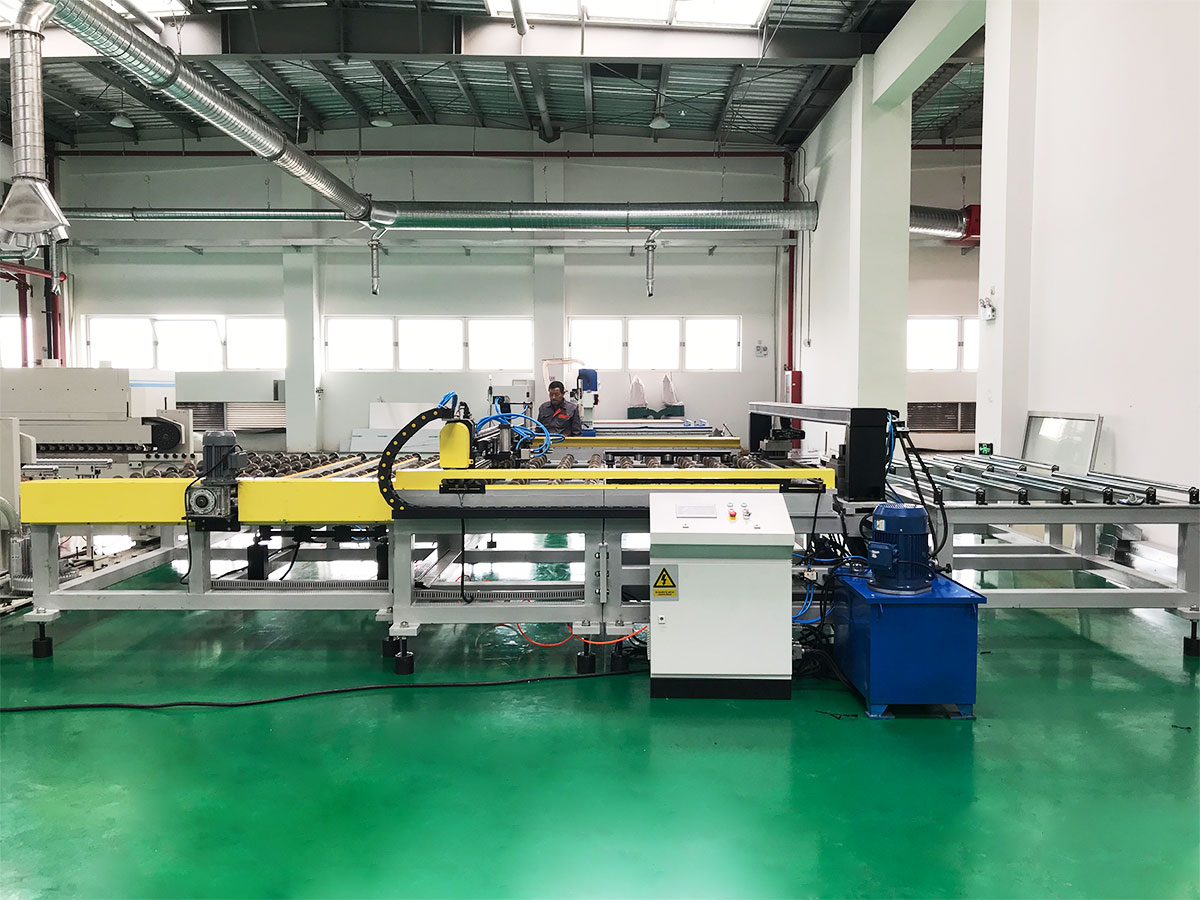 Urządzenia budowane na zamówienie i niestandardowe linie produkcyjne Dla kupujących potrzebujących niestandardowych układów, nietypowych szerokości wstęgi lub instalacji o ograniczonej wysokości; strona zawiera zapytania ofertowe dotyczące niestandardowego sprzętu i linii produkcyjnych. Zobacz produkt →
Jak porównać dwa cytaty, nie dając się wprowadzić w błąd
Kiedy dwie oferty różnią się o 15 lub 20 procent, różnicą zwykle nie jest marża zysku, ale zakres. Umieść oba na tej samej liście.
| Punkt porównawczy | Oferta z najniższą ceną | Oferta zorientowana na efektywność |
|---|---|---|
| Podział piekarnika | Dwie strefy na jedną nastawę | Cztery do sześciu stref z niezależnym sterowaniem |
| Kontrola przepływu powietrza | Stała prędkość wentylatora, przepustnice ręczne | Wentylatory o zmiennej prędkości powiązane z prędkością linii |
| Ciepło spalin | Wydalony do atmosfery | Odzysk powietrza do powietrza lub selektywna recyrkulacja |
| Grubość powłoki | Regulacja operatora poprzez wyczucie | Pomiar w pętli zamkniętej z automatyczną korekcją |
| Dane uruchomienia | Tylko bieg mechaniczny | Bilans ciepła i masy sprawdzony w oparciu o wartości gwarantowane |
Jeśli dostawca nie może przedstawić zmierzonych danych na podstawie porównywalnej linii, potraktuj twierdzenie o wydajności jako niezweryfikowane i odpowiednio wyceń ryzyko.
Weryfikacja, instalacja i długoterminowe wsparcie
Skuteczność potwierdza się przy uruchomieniu, a nie podczas spotkania sprzedażowego. Poważny protokół odbioru rejestruje zużycie gazu lub energii elektrycznej na tonę, temperaturę wstęgi na końcu każdej strefy, grubość folii na całej szerokości oraz 72-godzinny czas pracy przy prędkości znamionowej. Zapytaj także o zdalną diagnostykę, listę części zamiennych do nagrzewnic, wentylatorów, napędów i rolek oraz o to, jak szybko technik może dotrzeć do Twojego zakładu. Jeśli chcesz, aby te punkty zostały porównane z Twoim produktem i budynkiem, skontaktuj się z zespołem inżynierów.
Wybór energooszczędnego dostawcy maszyn do powlekania PVC sprowadza się do dowodów, a nie przymiotników. Porównaj piece pod względem podziału na strefy i przepływu powietrza, porównaj głowice powlekające według zmierzonej tolerancji grubości, porównaj elementy sterujące pod kątem ich zachowania przy częściowym obciążeniu i porównaj dwie oferty linia po linii. Dostawca, który może sprawdzić bilans cieplny Twojego produktu, określić tolerancje w liczbach i pokazać ten sam projekt stosowany gdzie indziej, to ten, którego maszyna będzie nadal ekonomiczna w piątym roku.