
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Folia rozdmuchiwana metodą wytłaczania jest dominującą metodą produkcji folii z tworzyw sztucznych stosowanych w opakowaniach, rolnictwie i przemyśle. Proces ten jest preferowany, ponieważ tworzy ciągłą folię rurową o zrównoważonej wytrzymałości w kierunku maszynowym i poprzecznym, dobrej zgrzewalności i przejrzystości optycznej. Jeśli określasz linię do rozdmuchiwania folii lub planujesz dalsze operacje przetwarzania, zrozumienie podstawowej mechaniki, konfiguracji sprzętu i zachowania materiałów pomoże Ci uniknąć kosztownych niedopasowań. W tym artykule wyjaśniono, jak działa wytłaczanie folii z rozdmuchiwaniem, jakie zmienne mają znaczenie i jak dalsze laminowanie może zwiększyć wydajność folii.
Jak działa folia rozdmuchiwana przez wytłaczanie
Wytłaczanie folii rozdmuchowej rozpoczyna się od wprowadzenia granulatu polimeru do leja zasypowego. Obracająca się śruba wewnątrz podgrzewanej beczki topi, miesza i przenosi polimer. Stop przechodzi przez filtr w celu usunięcia zanieczyszczeń, a następnie wchodzi do pierścieniowej (okrągłej) matrycy. Gdy stop opuszcza matrycę, tworzy grubościenną rurę. Powietrze jest wprowadzane przez środek matrycy, nadmuchując rurkę do postaci bańki. Pęcherzyk jest chłodzony przez pierścień powietrzny podczas wciągania go do góry. U góry zapadające się rolki spłaszczają bańkę, tworząc płaską folię, która następnie jest zwijana w rolki.
- Zasilanie i topienie: Pelety wchodzą do wytłaczarki; ciepło i ścinanie przekształcają je w jednorodny stop.
- Filtracja: Zestaw sit lub filtr ciągły usuwa żele i ciała obce.
- Wytłaczanie matrycowe: Stop przepływa przez spiralny trzpień lub podobną matrycę, tworząc jednolitą rurkę.
- Napełnianie pęcherzyków: wewnętrzne ciśnienie powietrza rozszerza rurkę; zewnętrzny pierścień powietrzny chłodzi go.
- Zapadanie się i nawijanie: Rolki prowadzące zwijają bańkę; folię w razie potrzeby nacina się i nawija.
Współczynnik rozdmuchu (BUR), stosunek końcowej średnicy pęcherzyka do średnicy matrycy, zazwyczaj mieści się w zakresie od 1,5 do 4,0. Wysokość linii szronu, w której folia krzepnie, wpływa na krystaliczność i właściwości optyczne. Te dwie zmienne są dostosowywane w celu zrównoważenia siły, zamglenia i wydajności.
Typowe konfiguracje folii rozdmuchiwanej
Linie jednowarstwowe pozostają opłacalne w przypadku prostych folii, ale wielowarstwowe współwytłaczanie stało się standardem w wymagających zastosowaniach. Poniższa tabela podsumowuje typowe konfiguracje.
| Konfiguracja | Typowa struktura warstw | Podstawowe korzyści |
|---|---|---|
| Jednowarstwowa | Jedna wytłaczarka | Najniższy koszt, prosta obsługa, odpowiednia do toreb i wkładek ogólnego przeznaczenia |
| ABA (trójwarstwowy) | Dwie wytłaczarki, jedna wspólna | Poprawiona wytrzymałość i bariera przy niższych kosztach materiałów; warstwy zewnętrzne mogą być żywicą pierwotną |
| Pięciowarstwowa | Trzy do pięciu wytłaczarek | Precyzyjna kontrola warstw barierowych, uszczelniających i wytrzymałościowych; stosowany do pakowania żywności i folii medycznych |
| Mini dmuchana folia | Kompaktowy jedno- lub wielowarstwowy | Produkcja laboratoryjna i małoseryjna; szybka zmiana na potrzeby prób materiałowych |
Wybór konfiguracji zależy od wymaganej bariery, sztywności, właściwości uszczelniających i budżetu. Więcej warstw zwiększa elastyczność, ale także złożoność konstrukcji matrycy, sterowania pierścieniem powietrznym i konserwacji.
Materiały stosowane w wytłaczaniu folii rozdmuchowej
Wybór żywicy determinuje wydajność folii bardziej niż jakikolwiek inny pojedynczy czynnik. Typowe oceny obejmują:
- LDPE: dobra wytrzymałość stopu, łatwa obróbka, umiarkowana klarowność.
- LLDPE: wyższa wytrzymałość i odporność na przebicie; często zmieszany z LDPE.
- HDPE: wysoka sztywność i bariera dla wilgoci; stosowany do cienkich folii i torebek.
- mLLDPE: doskonała wytrzymałość i szczelność przy mniejszej grubości.
- EVA: poprawiona elastyczność i uszczelnienie w niskich temperaturach.
- Jonomery i kopolimery specjalne: doskonała odporność na oleje i smary do pakowania żywności.
Do żywicy często dodaje się dodatki, takie jak środki poślizgowe, środki przeciwblokujące i przeciwutleniacze, aby kontrolować tarcie, blokowanie i degradację. W przypadku folii wielowarstwowych każda warstwa może wykorzystywać inną żywicę, aby osiągnąć docelową równowagę właściwości.
Krytyczne zmienne procesowe wpływające na jakość filmu
Operatorzy dostosowują kilka zmiennych, aby utrzymać stałą jakość filmu. Małe odchylenia mogą powodować zmiany grubości, żele lub zmarszczki.
- Współczynnik rozdmuchu (BUR): Wyższy BUR zwiększa wytrzymałość poprzeczną, ale może zmniejszyć stabilność pęcherzyków.
- Wysokość linii szronu (FLH): Niższy FLH poprawia przejrzystość, ale może zmniejszyć wytrzymałość na rozdarcie.
- Szybkość chłodzenia: Szybsze chłodzenie zmniejsza krystaliczność, poprawiając wytrzymałość i przezroczystość.
- Prędkość startowa: równoważy moc wyjściową o pożądanej grubości; zbyt wysoka może powodować rezonans ciągnienia.
- Szczelina i temperatura matrycy: Wpływają na ciśnienie stopu i jednorodność folii.
- Wewnętrzne chłodzenie pęcherzykowe (IBC): Zwiększa wydajność i stabilizuje pęcherzyk w przypadku linii dużych prędkości.
Monitorowanie grubości za pomocą skanera i regulacja geometrii pierścienia powietrznego to standardowe praktyki na nowoczesnych liniach. Bez kontroli w zamkniętej pętli zmiany grubości mogą przekraczać plus minus dziesięć procent, marnując żywicę i powodując problemy z konwersją na dalszym etapie.
Zastosowania folii rozdmuchiwanej
Folia rozdmuchiwana jest stosowana w wielu gałęziach przemysłu, ponieważ można ją dostosować do różnych wymagań dotyczących grubości, przejrzystości i wytrzymałości.
- Opakowania: torby reklamowe, linery, folie spożywcze, folie do laminowania.
- Rolnictwo: folie szklarniowe, worki na kiszonkę, folie ściółkowe.
- Medyczne: sterylne folie barierowe, worki infuzyjne.
- Konstrukcja: paroizolacje, obudowy tymczasowe.
- Przemysłowe: folie zabezpieczające powierzchnie, folie stretch.
Wiele z tych aplikacji wymaga dodatkowych etapów konwersji. Drukowanie, cięcie i laminowanie przekształcają podstawową folię rozdmuchiwaną w wysokowydajną strukturę opakowania.
Od folii rozdmuchiwanej po laminowanie i powlekanie
Folia rozdmuchiwana często służy jako podłoże lub warstwa uszczelniająca w strukturze wielowarstwowej. Aby dodać właściwości barierowe, jakość druku lub wytrzymałość mechaniczną, konwerterzy laminują folię innymi materiałami. Stosuje się kleje na bazie rozpuszczalników, bezrozpuszczalników i na bazie wody, ale laminowanie PUR (reaktywny poliuretan) zyskało uwagę ze względu na swoją wydajność i mniejszy wpływ na środowisko.
Jeśli Twoja działalność przenosi się z produkcji folii na opakowania elastyczne, możesz potrzebować linii do laminowania PUR i folii. Linie te łączą odwijanie, nakładanie kleju, suszenie lub utwardzanie i przewijanie w jednym ciągłym procesie.
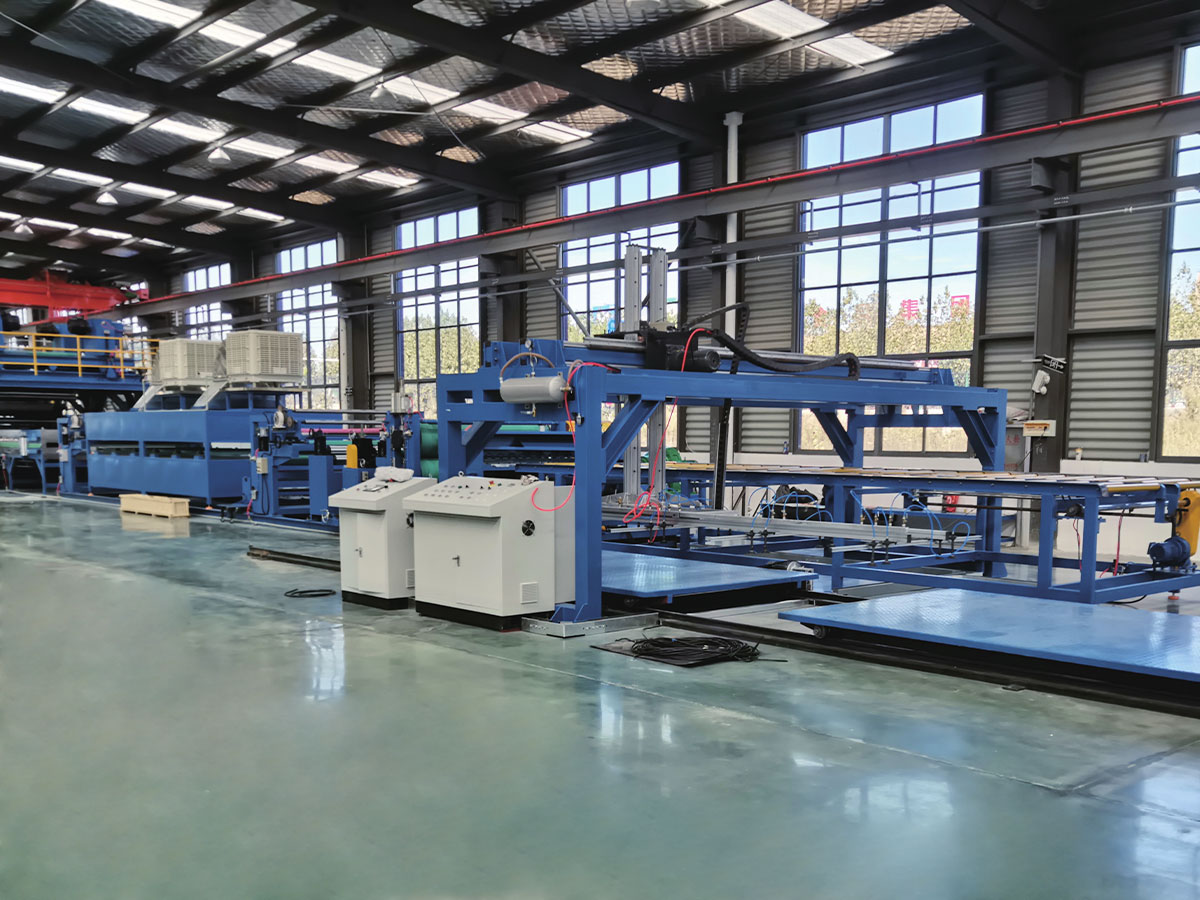
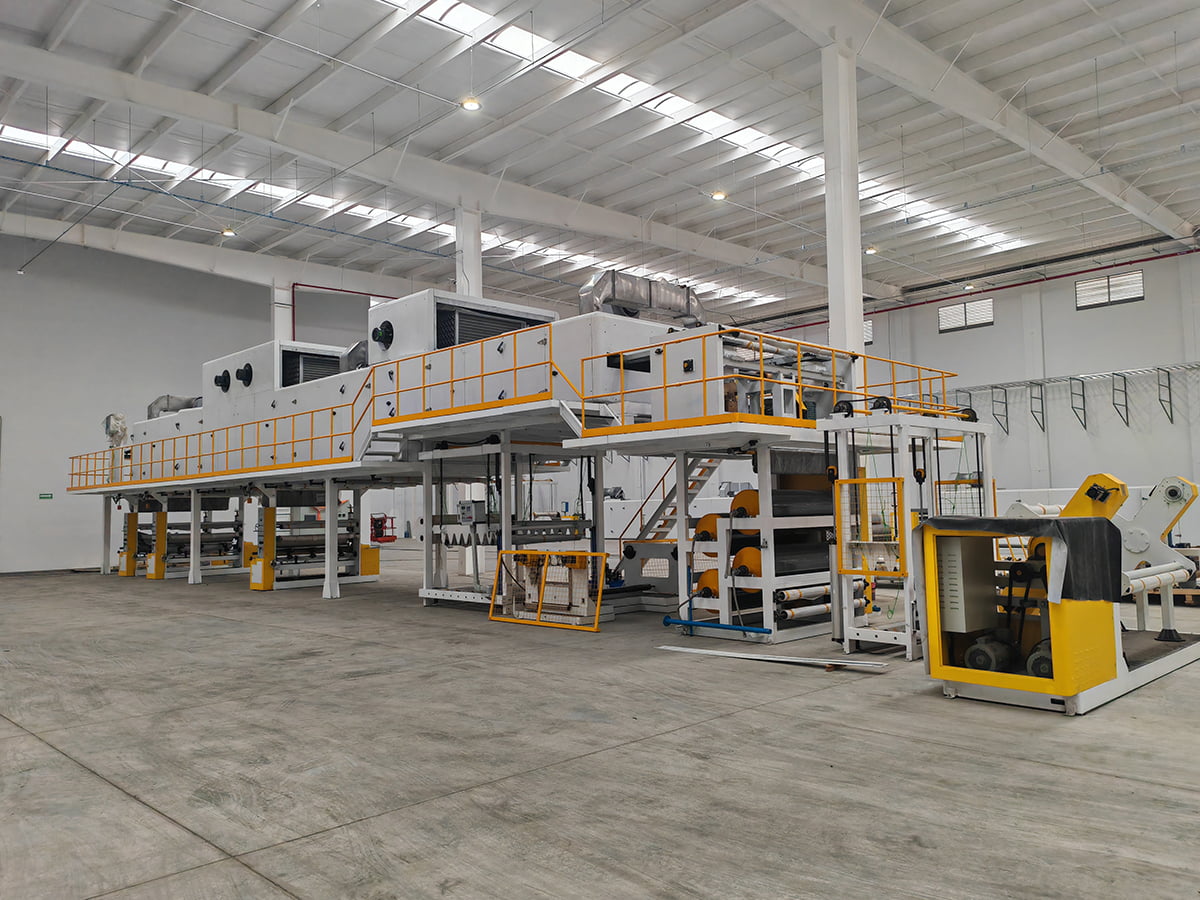
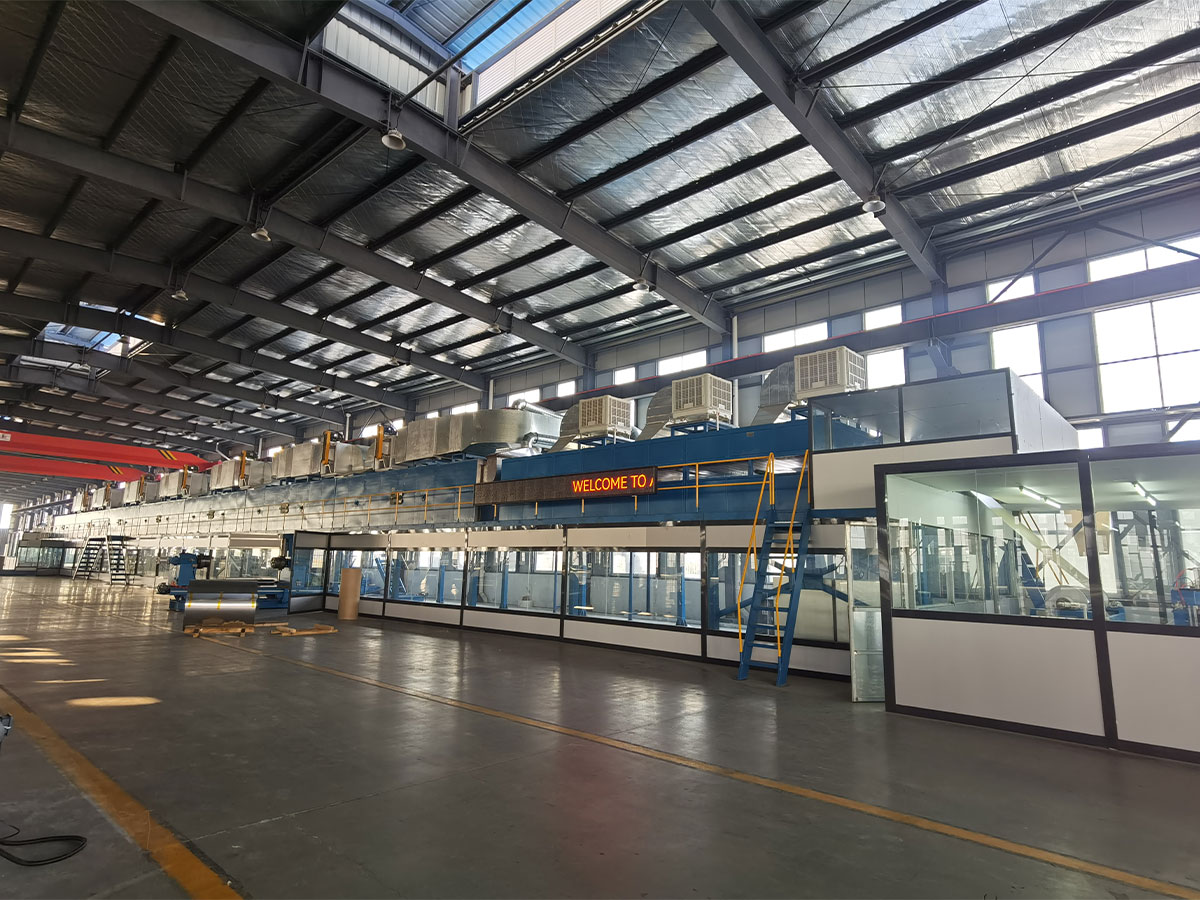
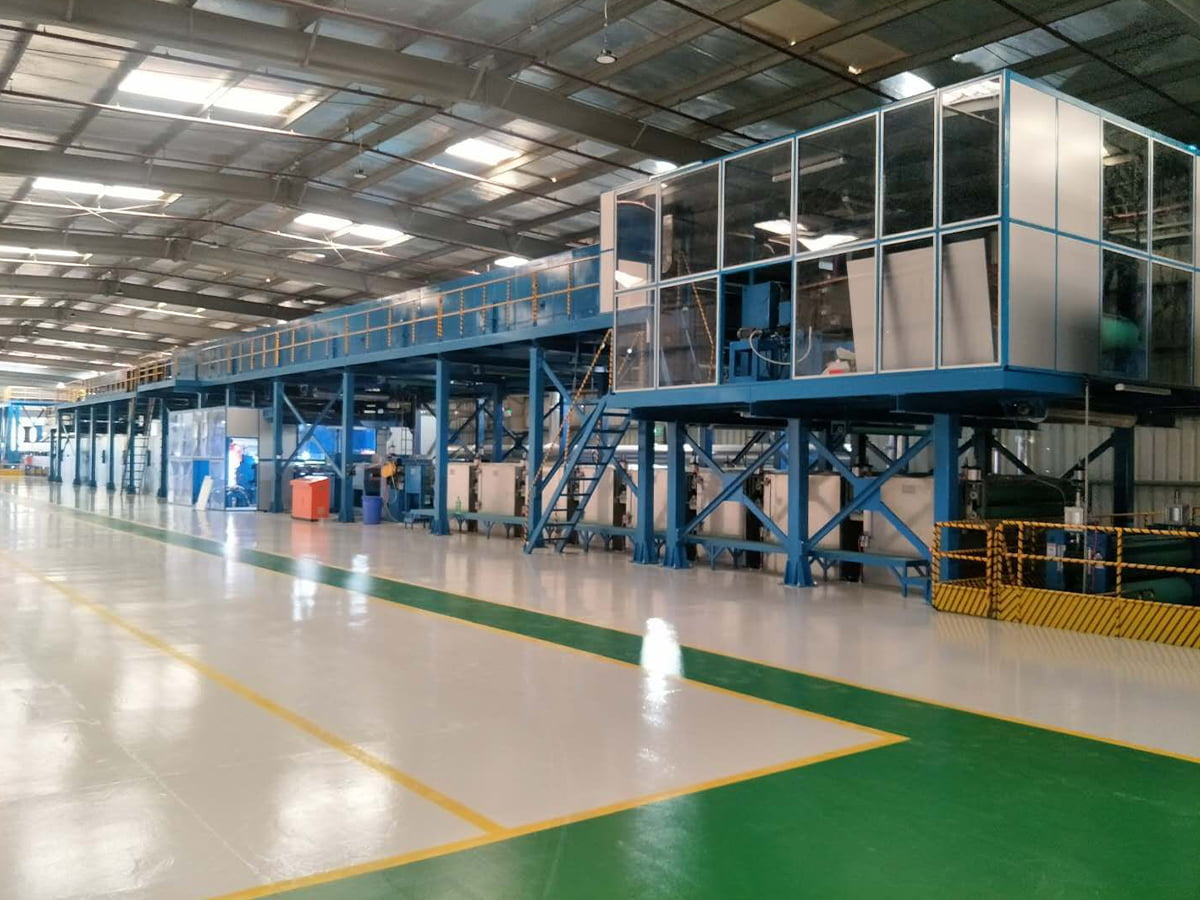
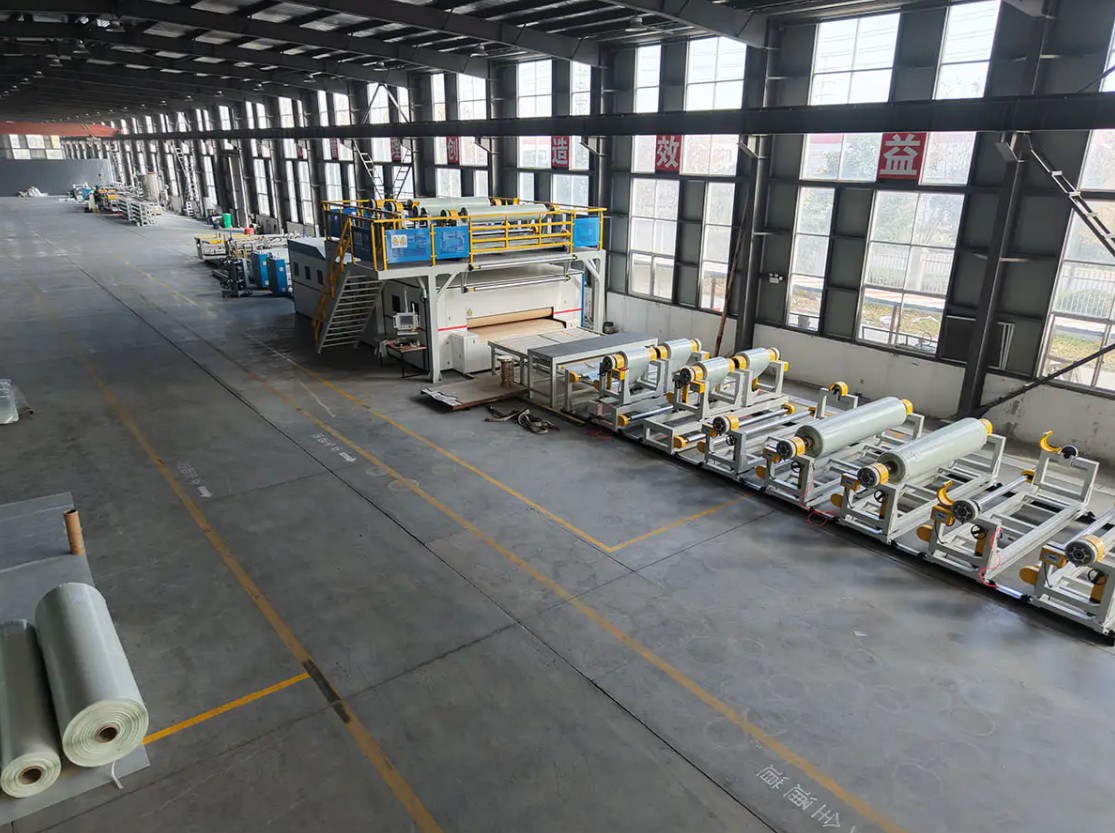
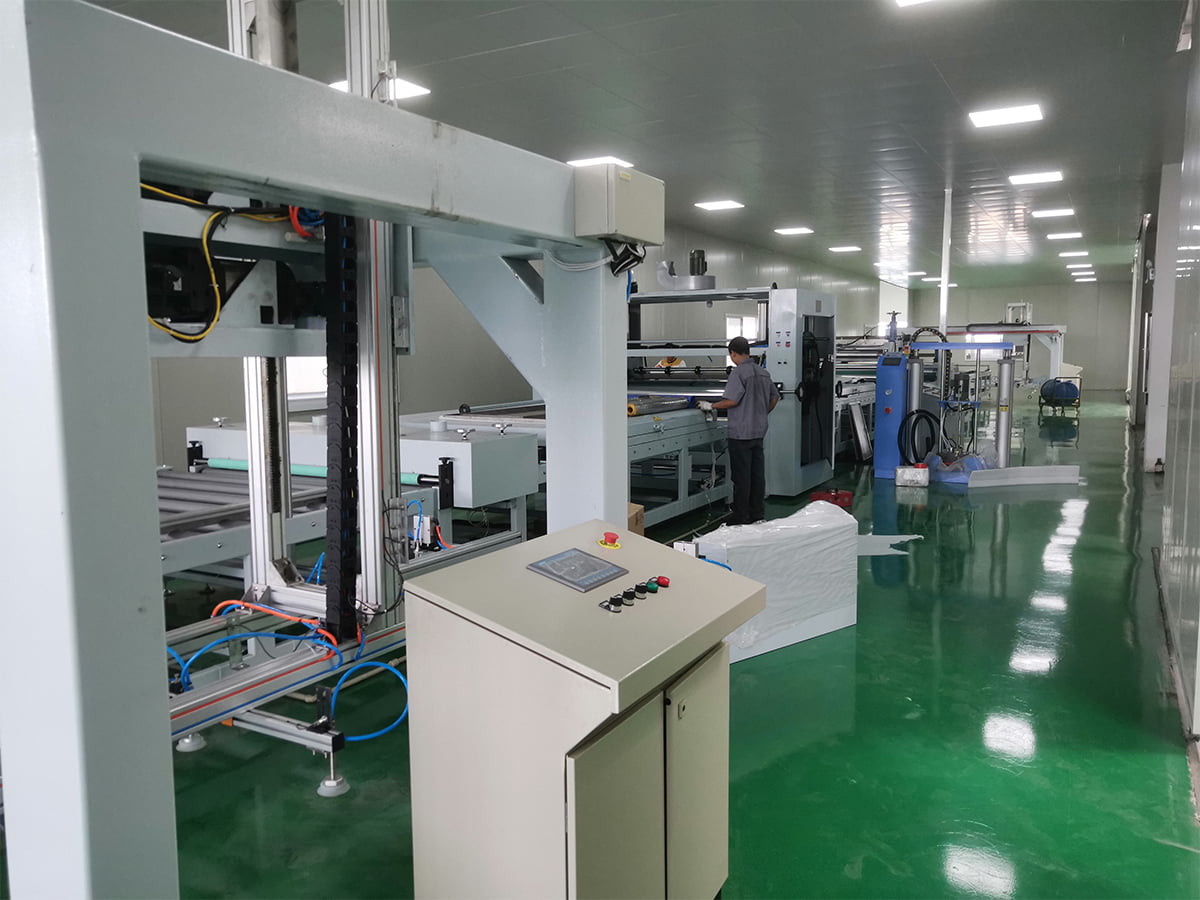 Linia do powlekania i laminowania folii PUR Do trwałego laminowania folii panelowych w tej linii PUR zastosowano klej utwardzany wilgocią do łączenia folii dekoracyjnych, ochronnych lub funkcjonalnych z metalem, plastikiem, drewnem lub szkłem. Zobacz produkt →
W przypadku prostszych konstrukcji dedykowana linia do laminowania folii może połączyć dwie lub więcej folii za pomocą powłoki cieplnej, klejącej lub wytłaczanej. Wybór zależy od rodzaju kleju, prędkości i szerokości podłoża.
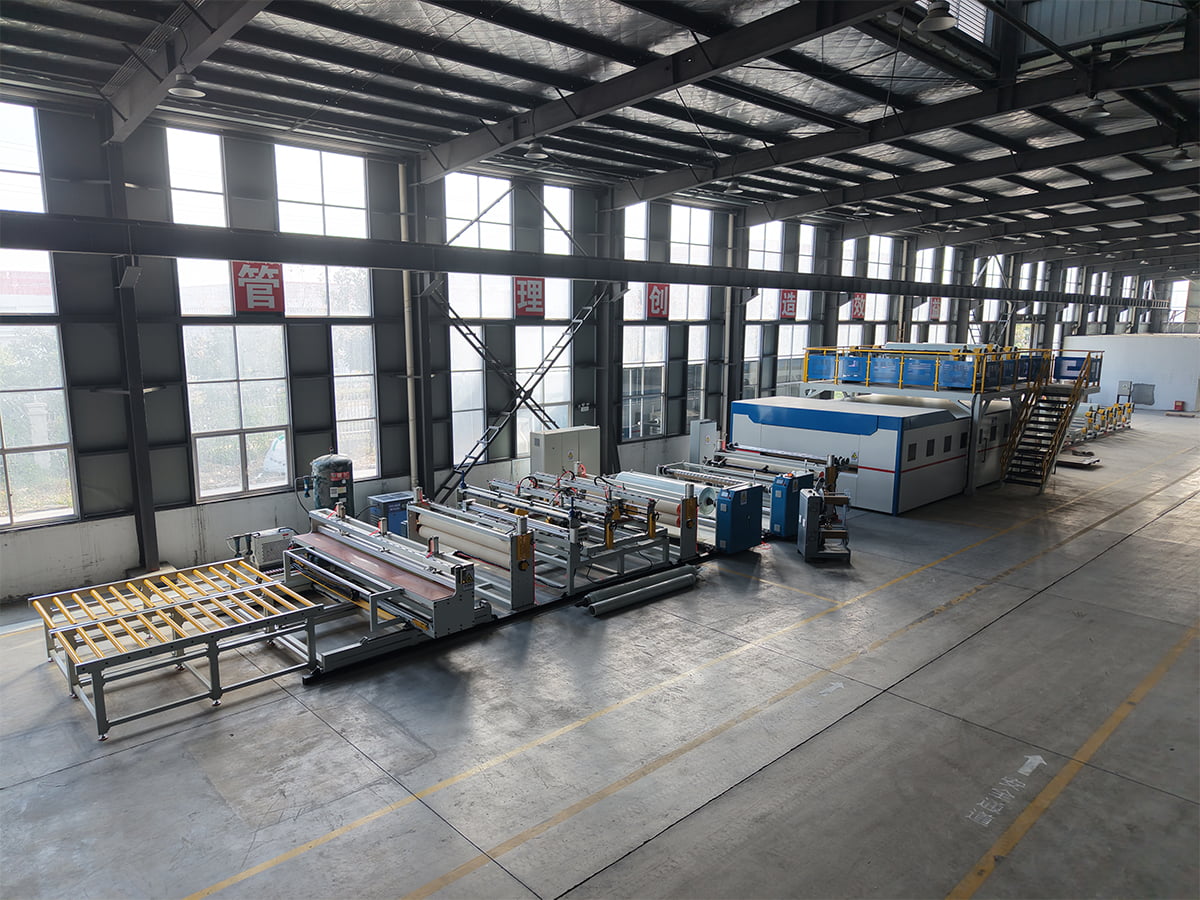
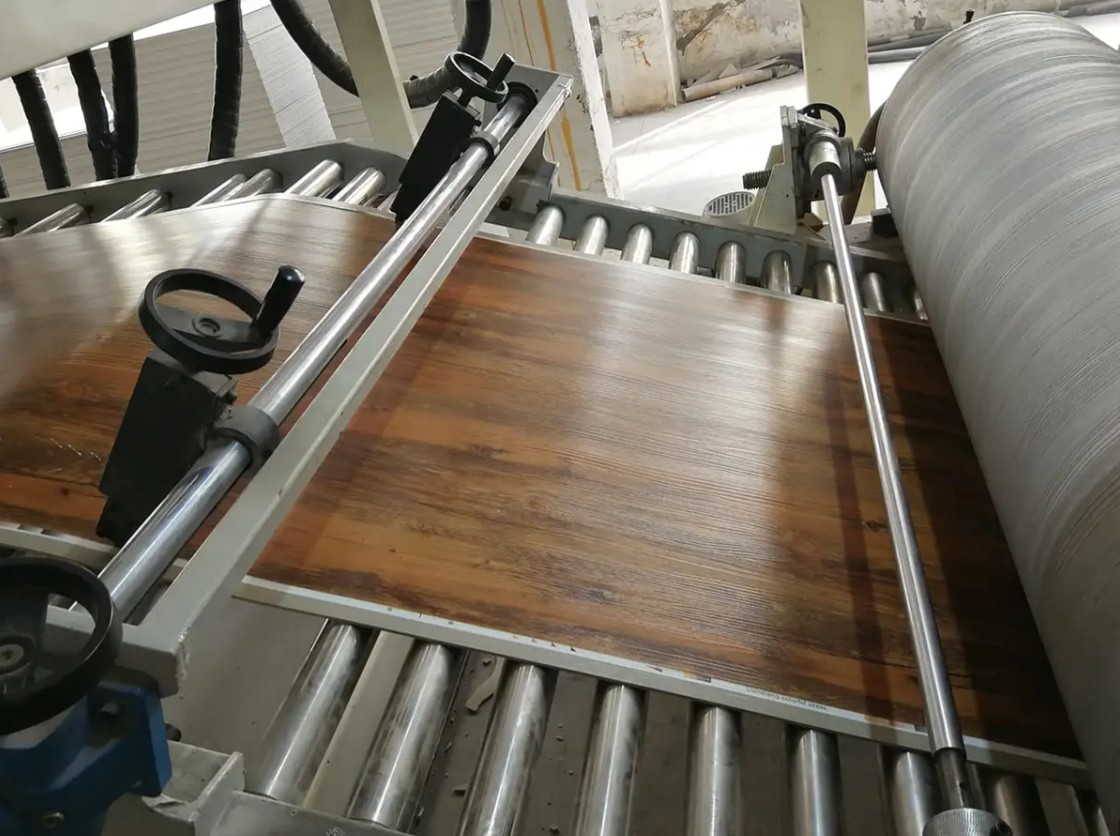
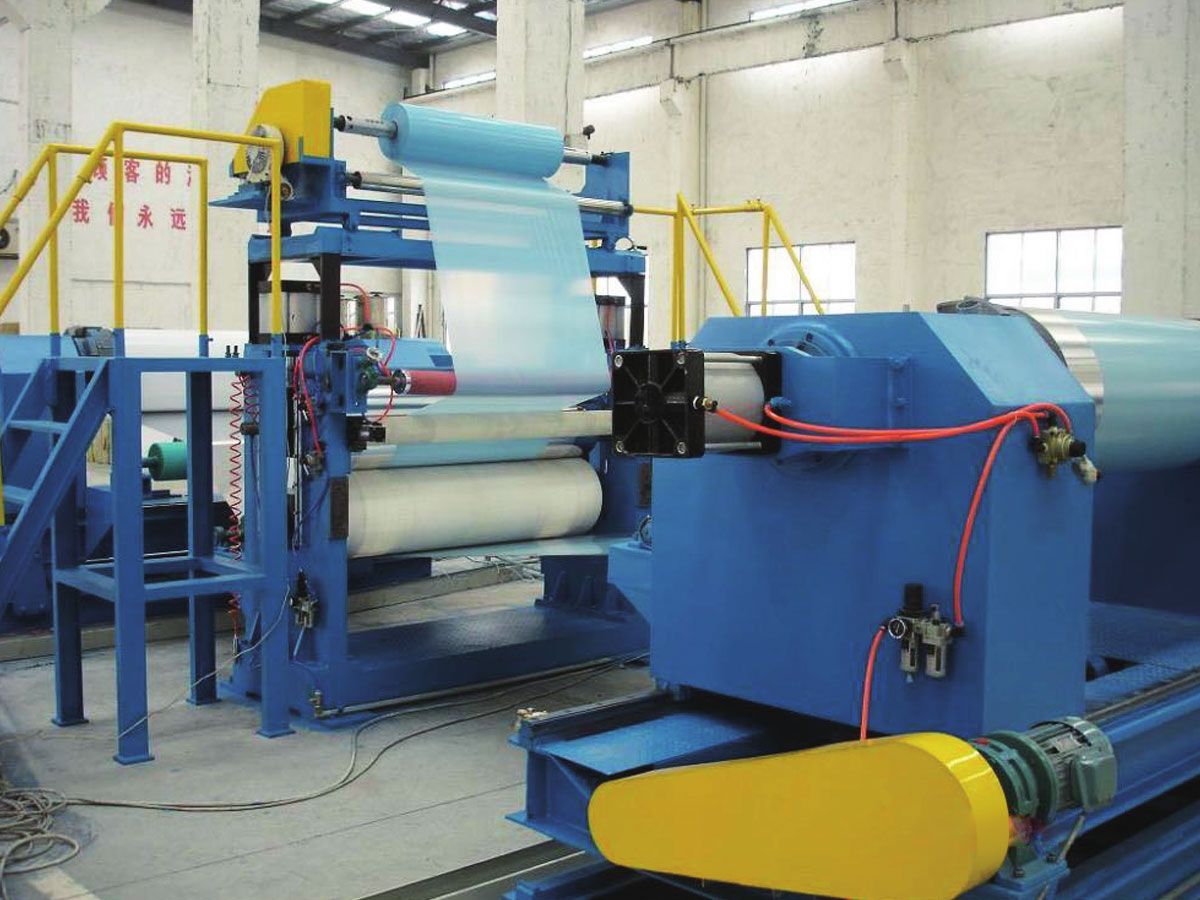 Linia do produkcji laminowania folii W przypadku prostszych konstrukcji z folii ochronnych linia ta stosuje folie PE, PET i funkcjonalne do elementów metalowych, szklanych, plastikowych i elektronicznych z precyzyjną kontrolą naprężenia i laminowania. Zobacz produkt →
Te dalsze etapy są krytyczne, ponieważ rozdmuchiwana folia o doskonałych właściwościach rozciągających może nadal nie działać, jeśli połączenie laminacyjne jest słabe lub klej jest niezgodny. Dopasowanie energii powierzchniowej folii, składu chemicznego kleju i napięcia linii jest częścią specyfikacji sprzętu.
Względy zakupowe folii rozdmuchowej i linii końcowych
Oceniając linię folii rozdmuchiwanej, zacznij od żywicy, którą planujesz zastosować, i właściwości folii, które musisz osiągnąć. Wydajność, szerokość folii, liczba warstw i zakres grubości definiują podstawowy zakres wyposażenia. Oto kluczowe pytania:
- Jaka jest maksymalna i minimalna grubość, której potrzebujesz i przy jakiej szerokości?
- Czy będziesz stosować wysokie poziomy LLDPE lub mLLDPE? Wymagają one różnych konstrukcji śrub i wydajności chłodzenia.
- Czy potrzebujesz obróbki powierzchni w linii, takiej jak obróbka koronowa do drukowania lub laminowania?
- Jaki poziom tolerancji grubości jest akceptowalny? Pomiary w pętli zamkniętej zwiększają koszty, ale zmniejszają ilość odpadów.
- W jaki sposób linia będzie zintegrowana z dalszymi urządzeniami do laminowania, drukowania lub produkcji torebek?
W przypadku późniejszego laminowania należy wziąć pod uwagę rodzaj kleju, wymagania dotyczące utwardzania i kontrolę napięcia podłoża. Linia, która działa dobrze z szybkością 50 metrów na minutę, może mieć trudności z prędkością 200 metrów na minutę, jeśli sekcja suszenia lub utwardzania jest zbyt mała. Dostępność części zamiennych i lokalne wsparcie serwisowe również wpływają na całkowity koszt posiadania.
Jeśli plan rozwoju Twojego produktu obejmuje panele kompozytowe, laminaty PCV lub folie specjalne, dostawca posiadający doświadczenie w wielu procesach kompozytowych może pomóc Ci uniknąć decyzji dotyczących oddzielnych urządzeń. Na przykład firmy budujące linie metalowych paneli kompozytowych i linie do laminowania folii rozumieją, w jaki sposób obsługa podłoża, napięcie i historia ciepła oddziałują na siebie.
Wniosek
Folia rozdmuchiwana przez wytłaczanie pozostaje niezawodnym i elastycznym procesem produkcji folii z tworzyw sztucznych o szerokim zakresie właściwości. Sukces zależy od zrozumienia interakcji między żywicą, projektem matrycy, chłodzeniem i dalszą konwersją. Określając właściwą konfigurację linii i kontrolując krytyczne zmienne, takie jak BUR i wysokość linii szronu, można osiągnąć stałą jakość i zmniejszyć ilość odpadów. Gdy Twoje zastosowanie wymaga laminowania, powlekania lub konstrukcji kompozytowych, integracja odpowiedniego sprzętu końcowego jest tak samo ważna jak sama linia do rozdmuchiwania folii. Partner mający doświadczenie w wielu złożonych procesach może pomóc w skutecznym nawiązaniu tych połączeń.