
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

W branży materiałów budowlanych linia ACP to ciągła linia produkcyjna aluminiowych paneli kompozytowych (ACP). Jeśli wyszukiwanie doprowadziło Cię tutaj podczas poszukiwania programu niedrogiej łączności, pamiętaj, że w tym artykule opisano produkcyjne znaczenie ACP. Linie ACP przetwarzają zwoje aluminium, materiał rdzenia, folię wiążącą i folię ochronną w gotowe panele do elewacji budynków, okładzin ściennych, znaków, sufitów i paneli wewnętrznych. Decyzja o zakupie linii ACP wpływa na jakość produktu, koszty operacyjne i elastyczność rynku na wiele lat. Z tego powodu dobór sprzętu zasługuje na większą uwagę niż zwykłe porównanie cen.
Co robi linia ACP
Linia ACP łączy kilka etapów procesu w jeden kontrolowany przepływ. Typowa linia rozwija zwój aluminium, czyści i wstępnie przygotowuje powierzchnię, nakłada klej lub folię, laminuje materiał rdzenia pomiędzy dwiema aluminiowymi powłokami, chłodzi kanapkę, przycina krawędzie i tnie na panele. Niektóre linie ACP obejmują także stacje podawania folii ochronnej, folii zdzieranej lub ognioodpornych rolek rdzeniowych. Linia może być skonfigurowana jako jednostka arkusz-arkusz, jednostka zwój-arkusz lub jednostka zwój-zwój. Każde ustawienie zmienia obrys linii, zapotrzebowanie na siłę roboczą i moc panelu.
Powyższy poziomy wykres słupkowy porównuje typowe prędkości robocze różnych konfiguracji linii ACP. Nie jest to maksymalna specyfikacja, ale średnia tego, czego mogą oczekiwać operatorzy, gdy linia produkuje stabilną partię. Linia PE ACP zwykle pracuje szybciej, ponieważ rdzeń polietylenowy jest łatwy w podawaniu i laminuje w niższej temperaturze. Linie A2 są wolniejsze, ponieważ ognioodporne rdzenie na bazie minerałów wymagają ostrożniejszego ogrzewania, ciśnienia i obsługi. Linie A2 typu „zwój do zwoju” nadal utrzymują dobrą prędkość, ponieważ pozwalają uniknąć powtarzającego się wyrównywania arkuszy i gwintowania w każdym cyklu. Grubsze panele, cięższe zwoje aluminium i dodatkowe stanowiska kontrolne zmniejszają średnią prędkość.
Podstawowe moduły i przebieg procesu
Wydajność linii ACP zależy od tego, jak dobrze każdy moduł współpracuje z następnym. Częstym błędem jest porównywanie tylko zespołu laminującego, pomijając moduł czyszczący, stanowisko nakładania kleju i sekcję tnącą. Moduły te mają bezpośredni wpływ na wytrzymałość na odrywanie, wizualną jakość powierzchni i dokładność wymiarową. Poniższa tabela przedstawia uproszczony obraz głównych etapów procesu i ich wpływu na jakość.
| Moduł | Funkcja | Wpływ na jakość |
|---|---|---|
| Rozwijacz | Podaje cewkę aluminiową pod kontrolowanym napięciem | Stabilne napięcie zapobiega zarysowaniom i zniekształceniom |
| Przygotowanie wstępne i czyszczenie | Przygotowuje powierzchnię aluminiową do klejenia | Dobra przyczepność zależy od czystej i poddanej obróbce chemicznej powierzchni |
| Powlekanie wałkami lub laminowanie folią | Nakłada klej lub folię polimerową na aluminiową powierzchnię czołową | Jednolita grubość powłoki zmniejsza powstawanie kieszeni powietrznych i uszkodzeń odrywania |
| Jednostka laminująca | Łączy rdzeń i powłokę aluminiową pod wpływem ciepła i ciśnienia | Docisk i szczelina walca kontrolują ostateczną siłę wiązania |
| Przenośnik chłodzący | Utwardza wiązanie i zmniejsza naprężenia termiczne | Nierównomierne chłodzenie powoduje wyginanie się i naprężenia własne |
| Przycinanie i cięcie | Przycina krawędzie i przycina panele na odpowiednią długość | Dokładne cięcie określa tolerancję wymiarową i prostopadłość |
Przesłanie zawarte w tej tabeli jest proste: silna linia to nie pojedyncze mocne naciśnięcie; jest to system zrównoważony. Na przykład dobry odcinek obróbki wstępnej usuwa pozostałości oleju i tlenków, dzięki czemu klej może utworzyć stabilne połączenie. Jeśli powłoka klejąca jest nierówna, nawet najdroższy materiał rdzenia może powodować powstawanie pęcherzyków lub oddzielanie się krawędzi. Jeśli sekcja chłodząca nie jest wystarczająco długa, panele mogą się nagrzać i odkształcić podczas układania w stosy. Podczas wizyty w zakładzie zapytaj, w jaki sposób linia kontroluje naprężenie, odstęp rolek, ogrzewanie, chłodzenie i cięcie na każdym etapie.
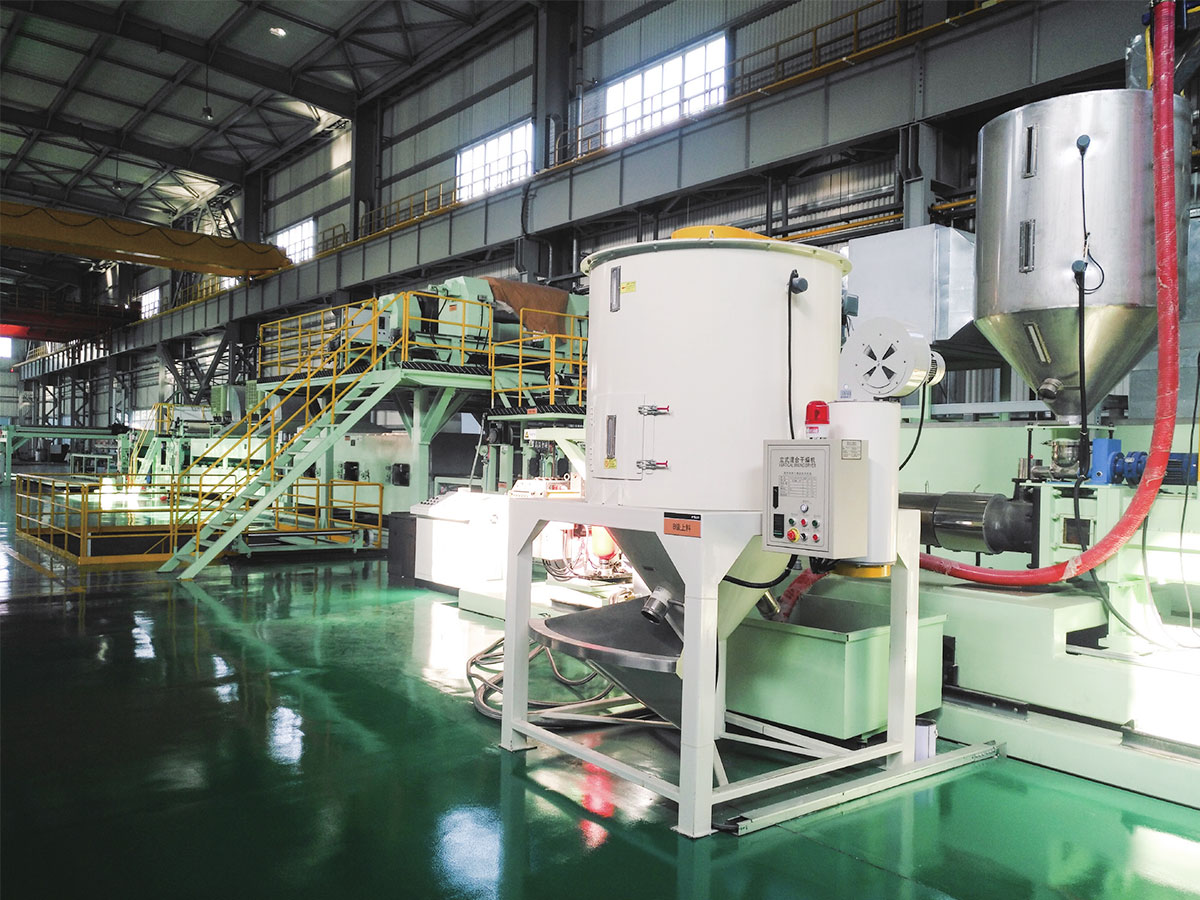
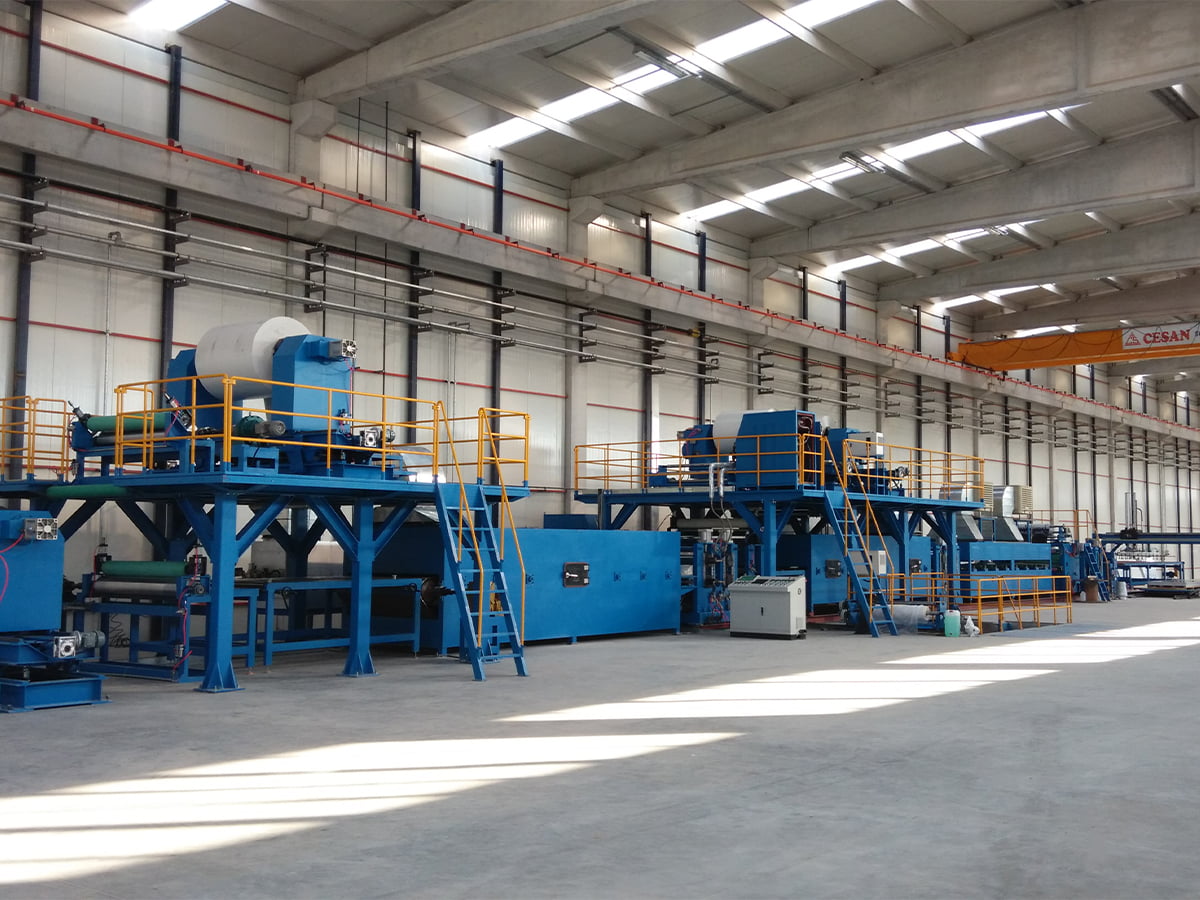
Producenci przetwarzający ognioodporne rolki z rdzeniem A2 często preferują linię ACP typu „cewka do cewki”, ponieważ materiał rdzenia jest dostarczany w postaci rolki, a dwie aluminiowe strony czołowe są laminowane w sposób ciągły.
 Linia do produkcji metalowych paneli kompozytowych A2 typu „cewka do cewki”. Linia ta przetwarza ognioodporne rolki z rdzeniem mineralnym A2 w ciągłym procesie laminowania od zwoju do zwoju, co czyni ją praktycznym wyborem dla producentów skupiających się na ognioodpornych panelach elewacyjnych. Zobacz produkt →
Linie A2, B1 i PE ACP: czym się różnią
Odporność na ogień jest pierwszym czynnikiem branym pod uwagę przez większość nabywców produktów ACP. A2 to ograniczony stopień palności zgodnie z europejską klasyfikacją EN 13501-1 i jest szeroko stosowany na zewnętrznych fasadach budynków, gdzie przepisy przeciwpożarowe ograniczają użycie materiałów palnych. B1 to klasa trudnopalna; nadal zawiera polietylen, ale z dodatkami spowalniającymi rozprzestrzenianie się płomienia. Panele z rdzeniem PE nie mają specjalnych właściwości ognioodpornych i są zwykle używane do znaków, dekoracji wnętrz i projektów krótkotrwałych. Materiał rdzenia zmienia nie tylko właściwości ogniowe, ale także konfigurację linii, ustawienia ciśnienia, profil ogrzewania i prędkość.
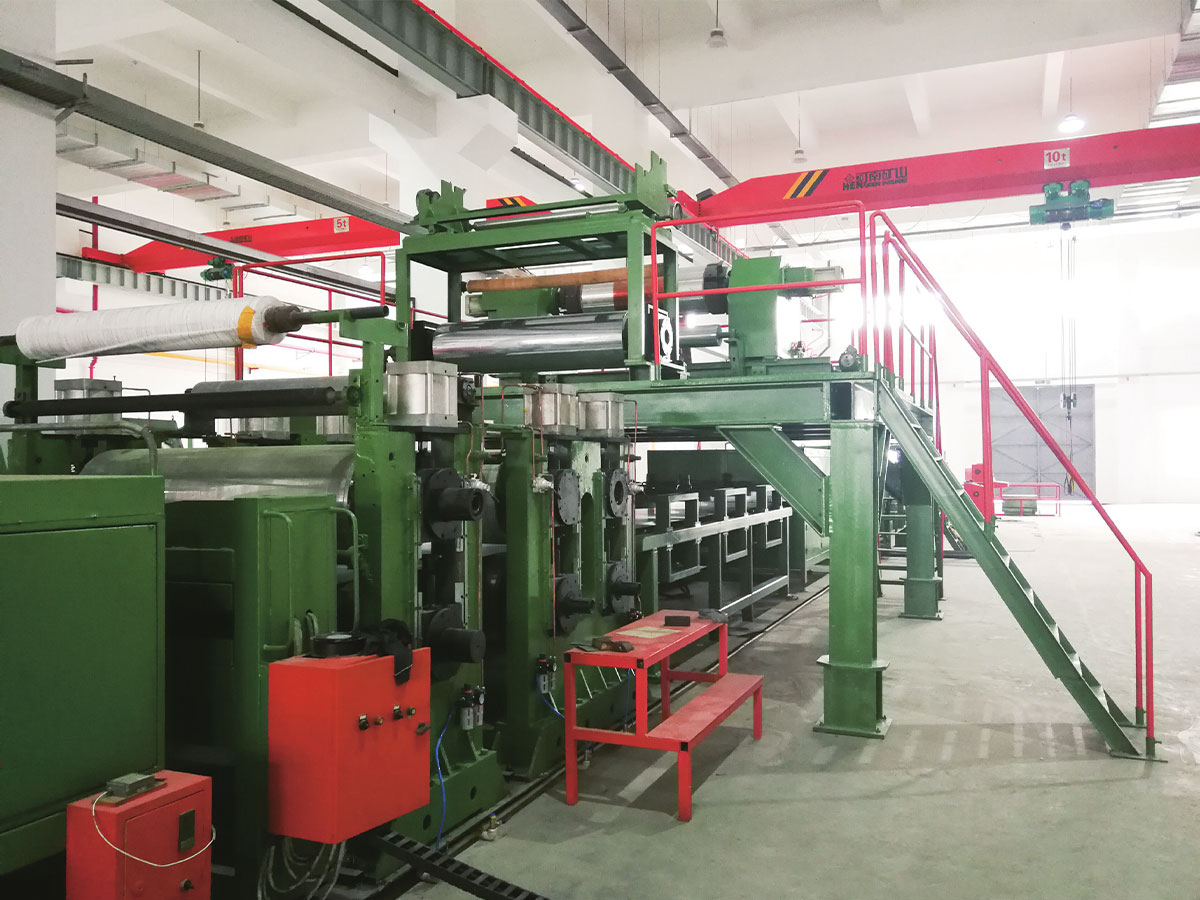
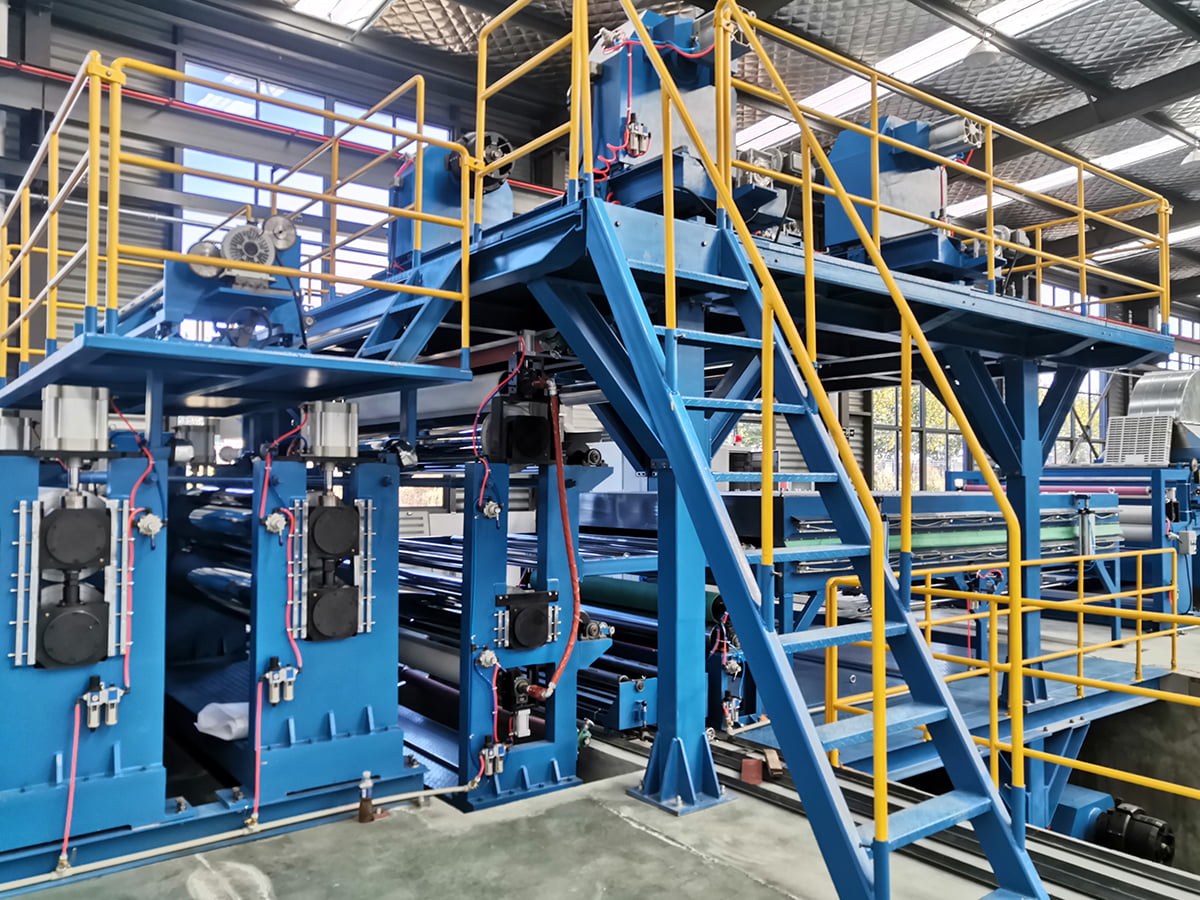
Ponieważ rdzenie A2 i B1 mają różną gęstość i zachowanie powierzchni, linia produkcyjna musi być zaprojektowana tak, aby obsłużyć oba rodzaje rdzeni bez nadmiernego czasu przezbrajania. Powszechną odpowiedzią jest dwukierunkowa linia metalowych paneli kompozytowych, ponieważ umożliwia operatorowi przełączanie pomiędzy ognioodpornym rdzeniem mineralnym a ognioodpornym rdzeniem polietylenowym. Taka konfiguracja stanowi także wyraźny sygnał dla klientów: fabryka może reagować na zmieniające się przepisy budowlane bez konieczności inwestowania w drugą kompletną linię.
 Linia do produkcji metalowych paneli kompozytowych o podwójnym przeznaczeniu A2/B1 Ta dwukierunkowa linia przełącza pomiędzy rdzeniem mineralnym A2 a rdzeniem wytłaczanym PE/B1 na jednej platformie, oferując elastyczną produkcję i lepsze wykorzystanie sprzętu w przypadku zmieniających się wymagań bezpieczeństwa przeciwpożarowego. Zobacz produkt →
Powyższy wykres radarowy nie zastępuje danych z testów laboratoryjnych, ale pomaga określić równowagę, jaką oferuje każda rodzina produktów. A2 wyraźnie wygrywa w kategoriach bezpieczeństwa pożarowego i przydatności elewacji, dlatego na wielu rynkach jest wybierany do budynków wysokościowych i budynków użyteczności publicznej. B1 to zrównoważona opcja do wewnętrznych paneli ściennych, tablic reklamowych i prac wykończeniowych w handlu detalicznym. PE jest najbardziej plastyczny i najtańszy pod względem kosztów materiału; jednakże należy go stosować tylko tam, gdzie przepisy przeciwpożarowe dopuszczają stosowanie palnych rdzeni. Użyj tego porównania jako punktu wyjścia, a następnie potwierdź faktyczną certyfikację u swojego dostawcy materiałów.
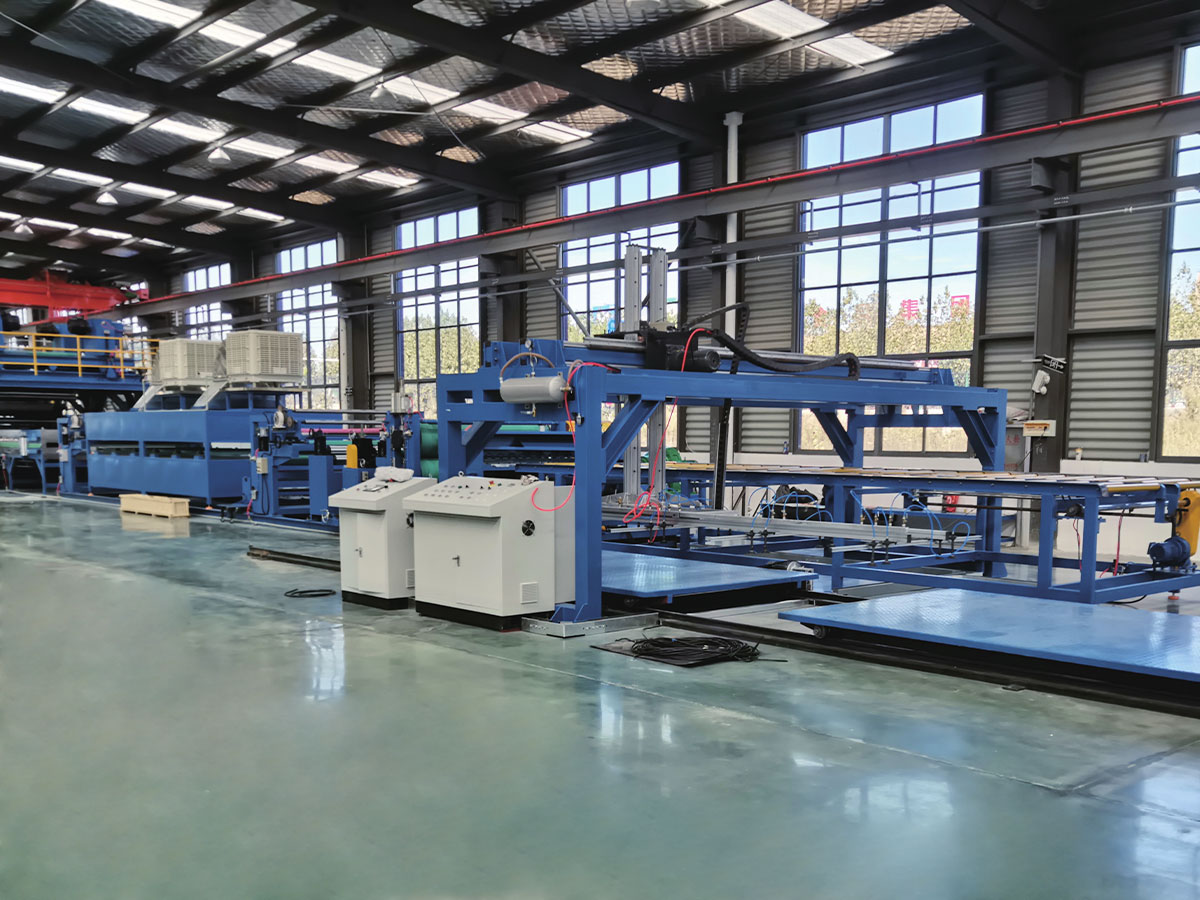
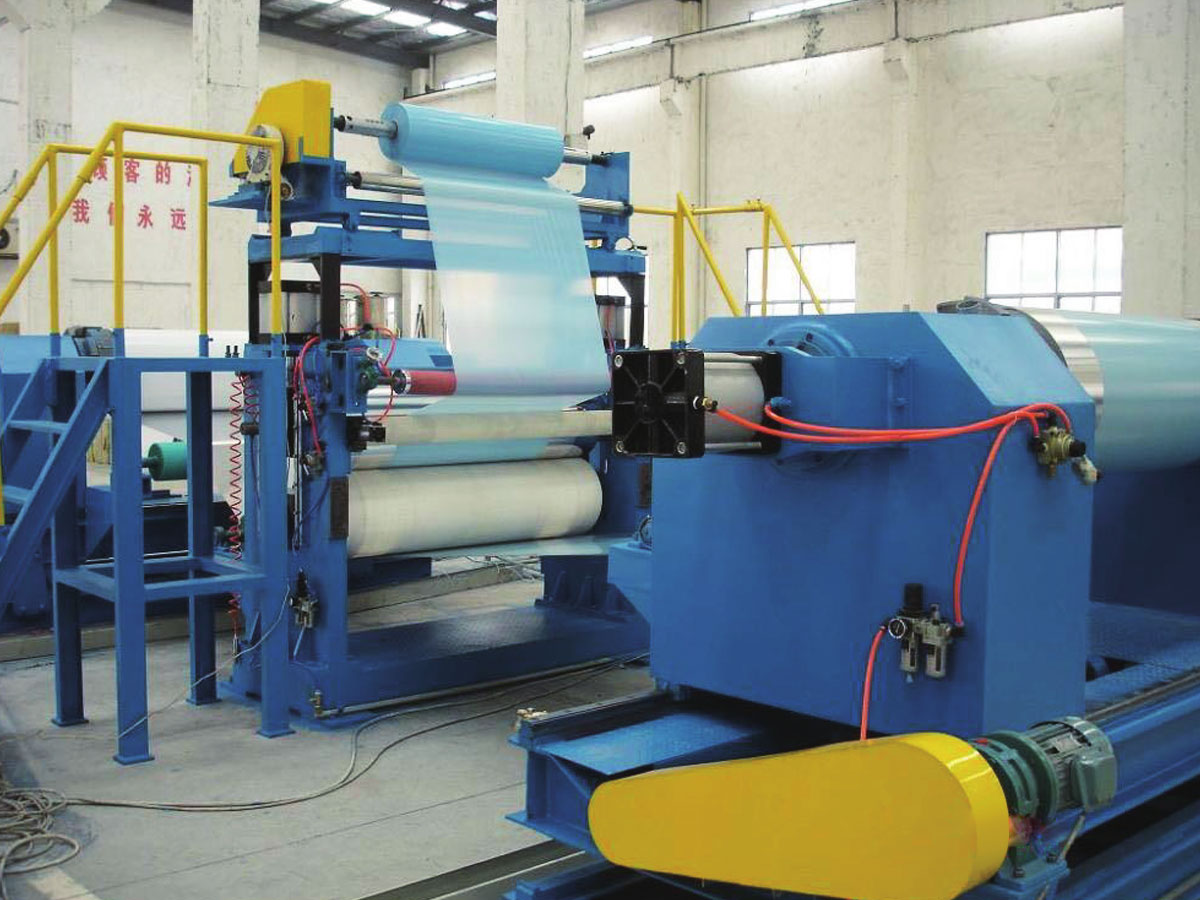
Producenci wchodzący na rynek z niedrogimi panelami często wybierają linię kompozytową PE i B1 FR, ponieważ można na niej obrabiać zarówno standardowe rdzenie polietylenowe, jak i trudnopalne do określonej grubości.
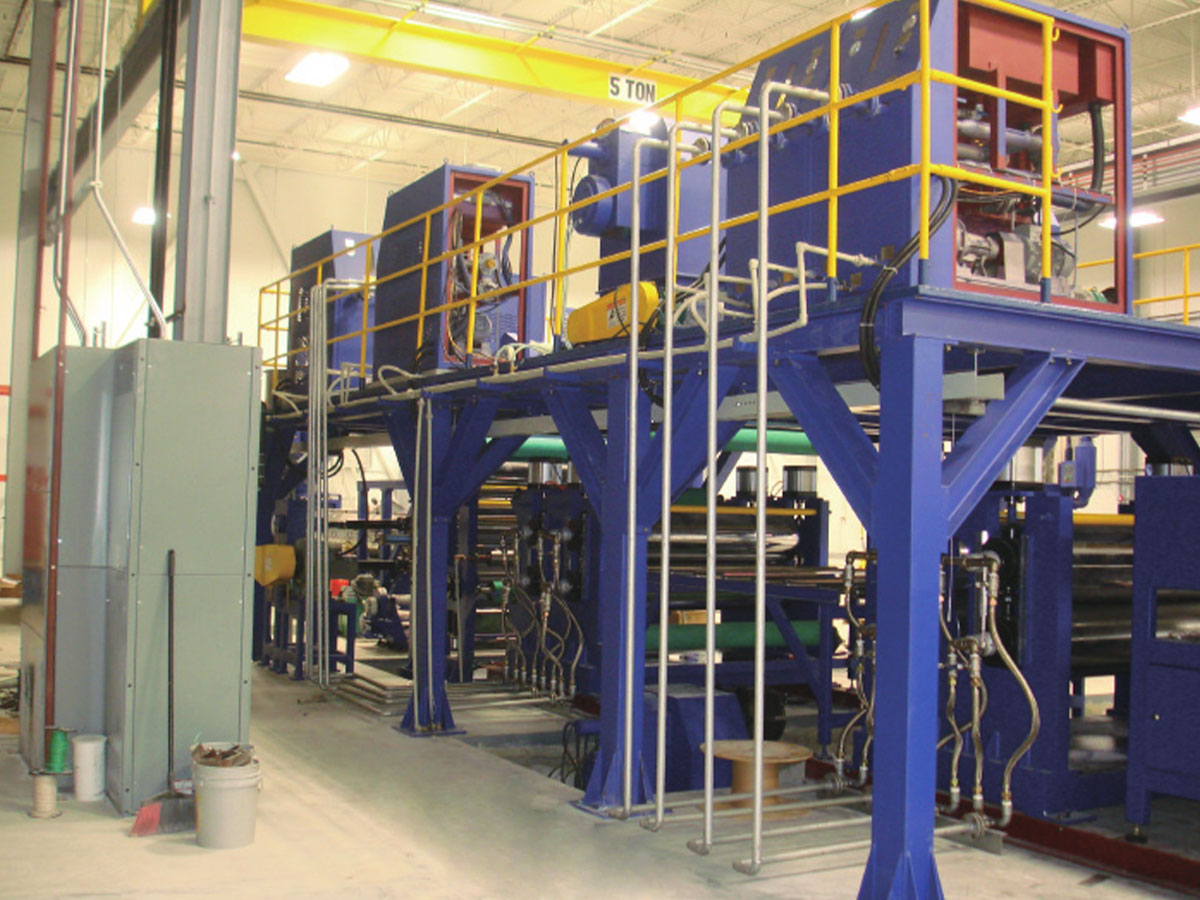 Linia do produkcji trudnopalnych kompozytów ACP PE/B1 Ta linia do laminowania termicznego obsługuje zarówno standardowe rdzenie ognioodporne PE, jak i B1, ze sterowaniem PLC i wieloma opcjami rolek, aby zrównoważyć płaskość, wydajność i koszty produkcji. Zobacz produkt →
Dane dotyczące wydajności, które mają znaczenie
Najlepszym sposobem porównania linii ACP jest umieszczenie zestawu liczb obok opisu procesu. Przy każdym zakupie liczą się trzy liczby: prędkość linii, zużycie energii i ilość złomów. Prędkość określa, ile metrów kwadratowych można wyprodukować w ciągu jednej zmiany, ale sama prędkość nie mówi o tym, czy panele pozostaną płaskie i dobrze połączone. Zużycie energii pojawia się w każdym miesięcznym rachunku za prąd, a wydajna maszyna pozwala kontrolować te koszty. Wskaźnik złomowania to ukryty koszt, który często odróżnia dobrze zbudowaną linię od taniej, ponieważ ma bezpośredni wpływ na zużycie materiałów.
Powyższy wykres kolumnowy przedstawia przybliżone obciążenie przyłączeniowe średniej wielkości linii ACP według modułu. Czyszczenie wstępne, które obejmuje czyszczenie, płukanie, suszenie, a czasami obróbkę chemiczną, często wiąże się z najwyższym obciążeniem przyłączeniowym, ponieważ zasila wiele pomp i wentylatorów suszących. Zespół laminujący to kolejny duży konsument, ponieważ zasila elementy grzejne i ciężkie walce. Moduł odwijający zużywa mniej energii, ale nie należy go ignorować, ponieważ musi zapewniać dokładne napięcie. Urządzenia do cięcia i obsługi wylotów powodują mniejsze, ale wciąż mierzalne obciążenie. Porównując linie, poproś dostawcę o pełną listę podłączonej mocy według modułu i oszacuj zużycie według typu produktu.
Jak wybrać linię ACP
Zacznij od planu produktu, a nie od broszury dotyczącej maszyny. Zdefiniuj szerokość panelu, zakres grubości, typ rdzenia, powierzchnię koloru i potrzebną tygodniową wydajność. Następnie dopasuj linię do tych parametrów. Ponadto zapytaj, ile czasu zajmuje zmiana rozmiaru panelu na inny, ponieważ wiele zamówień ACP jest małych i częstych. Linia obsługująca szeroki zakres rozmiarów może zmniejszyć zapasy, nawet jeśli jej maksymalna prędkość jest niższa.
- Szerokość panelu: typowo 1000 do 1600 milimetrów
- Grubość rdzenia: typowo od 2 do 6 milimetrów
- Tolerancja grubości panelu: około plus minus 0,2 milimetra
- Wykończenie powierzchni: PVDF, poliester i podobne opcje powlekania cewkami
- Poziom automatyzacji: ręczny, półautomatyczny lub w pełni automatyczny ze sterowaniem PLC
Wielkość partii wpływa na koszt jednostkowy w większym stopniu, niż wielu kupujących się tego spodziewa.
Powyższy wykres liniowy pokazuje ilustrującą zależność pomiędzy wielkością partii a jednostkowym kosztem produkcji. W przypadku małych partii czas konfiguracji, zmiana koloru, czyszczenie i testowanie paneli pochłaniają dużą część czasu produkcji. W miarę wzrostu wielkości partii koszty stałe rozkładają się na większą liczbę metrów kwadratowych, więc średni koszt szybko spada. Kształt krzywej będzie się różnić w zależności od projektu linii, ale tendencja spadkowa jest niezawodnym punktem wyjścia do planowania kosztów. Jeśli Twoje zamówienia są małe, wybierz linię z szybką zmianą koloru i krótkimi cyklami czyszczenia, nawet jeśli kosztuje to więcej z góry. Jeśli Twoje zamówienia są długie i powtarzalne, skup się bardziej na szybkości linii i ciągłej pracy.
Aby uzyskać bardziej szczegółową metodę porównania, zobacz nasz przewodnik side-by-side jak wybrać wysokowydajną linię do produkcji metalowych paneli kompozytowych . Przewodnik obejmuje arkusze specyfikacji, audyty fabryczne i testy akceptacyjne w języku praktycznym.
Doświadczenie dostawcy, które ma wpływ na Twoją linię
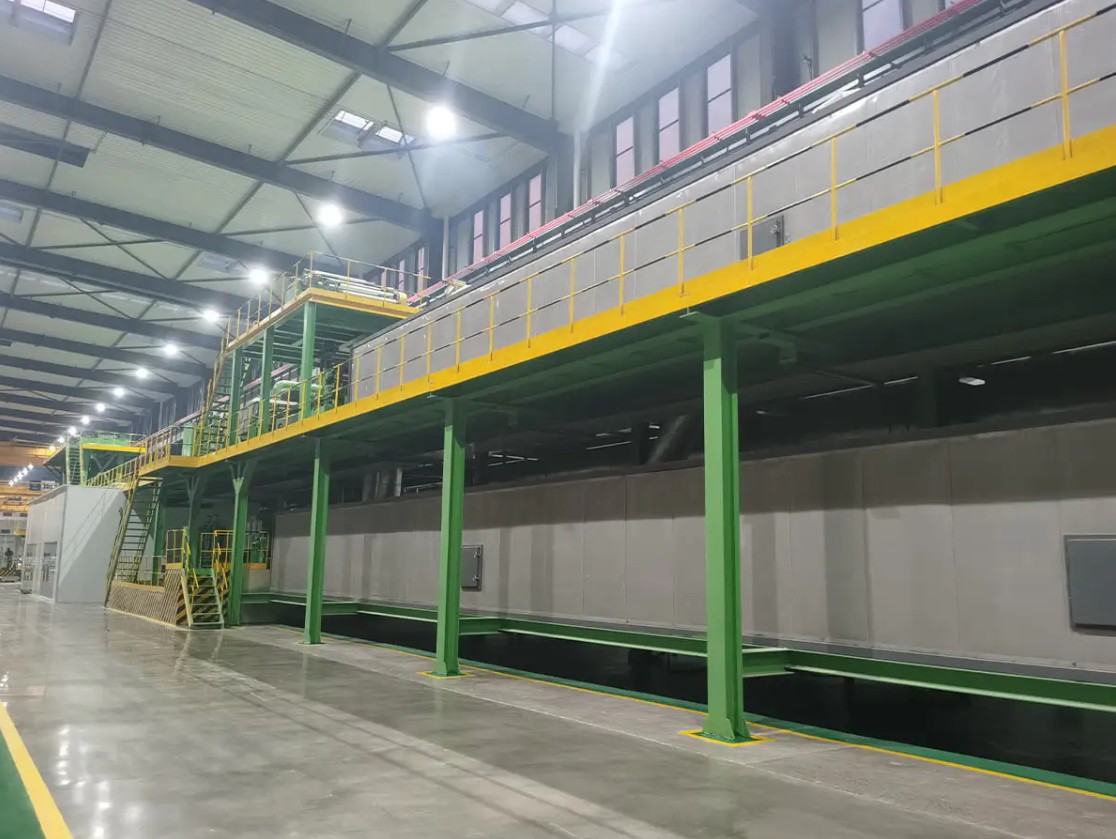
Doświadczenie w budowie sprzętu jest widoczne w szczegółach, takich jak ustawienie rolek, sztywność ramy, kontrola naprężenia i blokady bezpieczeństwa. Nasz dział maszyn w Jiangsu zajmuje się produkcją aluminiowych paneli kompozytowych i urządzeniami do powlekania kręgami od 2004 roku. Linia do produkcji aluminiowych paneli kompozytowych A2 produkowana przez naszą firmę została uznana w prowincji Jiangsu za pierwszy zestaw głównych urządzeń i kluczowych komponentów. Te szczegóły mają znaczenie, ponieważ linia ACP musi pracować nieprzerwanie przez długie zmiany, a drobne wady konstrukcyjne zwykle ujawniają się po pierwszym roku produkcji. Jako spółka zależna Jiangsu Aludeco New Materials, rozumiemy również zachowanie rolek z rdzeniem A2, cewek aluminiowych i folii samoprzylepnych.
Linia ACP jest aktywem długoterminowym. Właściwy wybór zależy od rynku, potrzeb w zakresie odporności ogniowej, wielkości produkcji i oczekiwań w zakresie wsparcia posprzedażnego. Odwiedź prawdziwy zakład produkcyjny, sprawdź moduły liniowe, poproś o dane procesowe i zweryfikuj harmonogramy dostaw i instalacji. Jeśli możemy pomóc Ci porównać linię ACP pod kątem rozmiaru panelu i budżetu, skontaktuj się z naszym zespołem inżynierów . Możemy przełożyć Twoje cele produkcyjne na praktyczną propozycję linii.