
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

Termin „kompozyty 3A” pojawia się w wielu kontekstach. Architektom i budowniczym przywodzi na myśl firmę stojącą za niektórymi z najczęściej używanych marek aluminiowych paneli kompozytowych na świecie. Jednak dla producenta nazwa rodzi bardziej praktyczne pytanie: czego potrzeba, aby wyprodukować panele kompozytowe, które spełniają te same klasy odporności ogniowej, tolerancje płaskości i jakość powierzchni, które uczyniły kompozyty 3A punktem odniesienia w inżynierii elewacji? Odpowiedź leży w mniejszym stopniu w samej materiałoznawstwie, a bardziej w technologii ciągłej produkcji, która przekształca zwoje aluminiowe i ognioodporne materiały rdzeniowe w gotowy, klejony panel. Wybór odpowiedniej linii do produkcji paneli kompozytowych tam w praktyce znajduje się odpowiedź na to pytanie.
Znaczenie kompozytów 3A w produkcji paneli
Przed omówieniem produkcji warto zdefiniować punkt odniesienia. Kompozyty 3A, jako rodzina produktów, obejmują aluminiowe panele kompozytowe z rdzeniami A2 z polietylenu, środków zmniejszających palność i wypełnionych minerałami; sztywne pianki i materiały z rdzeniem balsowym do konstrukcji warstwowych; oraz arkusze do druku stosowane w oznakowaniach i wyświetlaczach graficznych. Dla każdego, kto produkuje panele na skalę komercyjną, najważniejszym z nich jest ognioodporny aluminiowy panel kompozytowy. Wydajność takiego panelu zależy od trzech zmiennych: zawartości minerałów w rdzeniu, siły przyczepności pomiędzy powłokami aluminiowymi a rdzeniem oraz tolerancji grubości na całej długości panelu. O wszystkich trzech zmiennych decyduje linia produkcyjna, a nie same surowce.
Poniższy wykres porównuje udział wypełniacza mineralnego w trzech popularnych typach rdzeni. Standardowy rdzeń polietylenowy zawiera około 30 procent wypełniacza mineralnego, co zapewnia mu lekkość i dobrą odkształcalność, ale słabą odporność na ogień. Rdzeń ognioodporny B1 zwiększa udział minerałów do około 65 procent dzięki zastosowaniu wodorotlenku glinu i innych niepalnych wypełniaczy. Rdzeń A2 musi zawierać co najmniej 90% minerałów, aby przejść test niepalności określony przez europejskie klasy bezpieczeństwa przeciwpożarowego. W praktyce rdzeń o zawartości minerałów wynoszącej 92%, jak pokazano poniżej, jest celem wielu producentów płyt. Skok z 65 do 92 procent zmienia nie tylko skład chemiczny, ale także sposób, w jaki materiał rdzenia płynie, ściska się i wiąże w ciągłej linii produkcyjnej. Dlatego linia obsługująca A2 nie może być po prostu tą samą linią B1, na której wykorzystuje się inny materiał; należy dostosować konstrukcję maszyny, profil ogrzewania i docisk walca.
Odporność ogniowa A2: nowy poziom bazowy
Klasyfikacja A2 ma znaczenie, ponieważ w przypadku fasad wieżowców i budynków użyteczności publicznej w Europie, na Bliskim Wschodzie i coraz częściej w Azji stosuje się obecnie panele o klasie A2. Rdzeń musi zawierać co najmniej 90% materiału mineralnego i ograniczoną ilość składników organicznych, aby płyta nie przyczyniła się do pożaru. Tendencja ta ma praktyczne konsekwencje dla zakupów sprzętu. Producent, który kupi linię zdolną do produkcji wyłącznie rdzeni PE lub B1, zostanie wykluczony z najszybciej rozwijającego się segmentu rynku płyt kompozytowych. W przypadku każdego większego projektu elewacji panel wstępnie kwalifikuje się, prosząc o certyfikat testu ogniowego. Jeśli Twoja linia produkcyjna nie jest w stanie dostarczyć materiału A2 o stałej zawartości minerałów, żaden certyfikat nie pomoże.
O czym właściwie decyduje linia produkcyjna
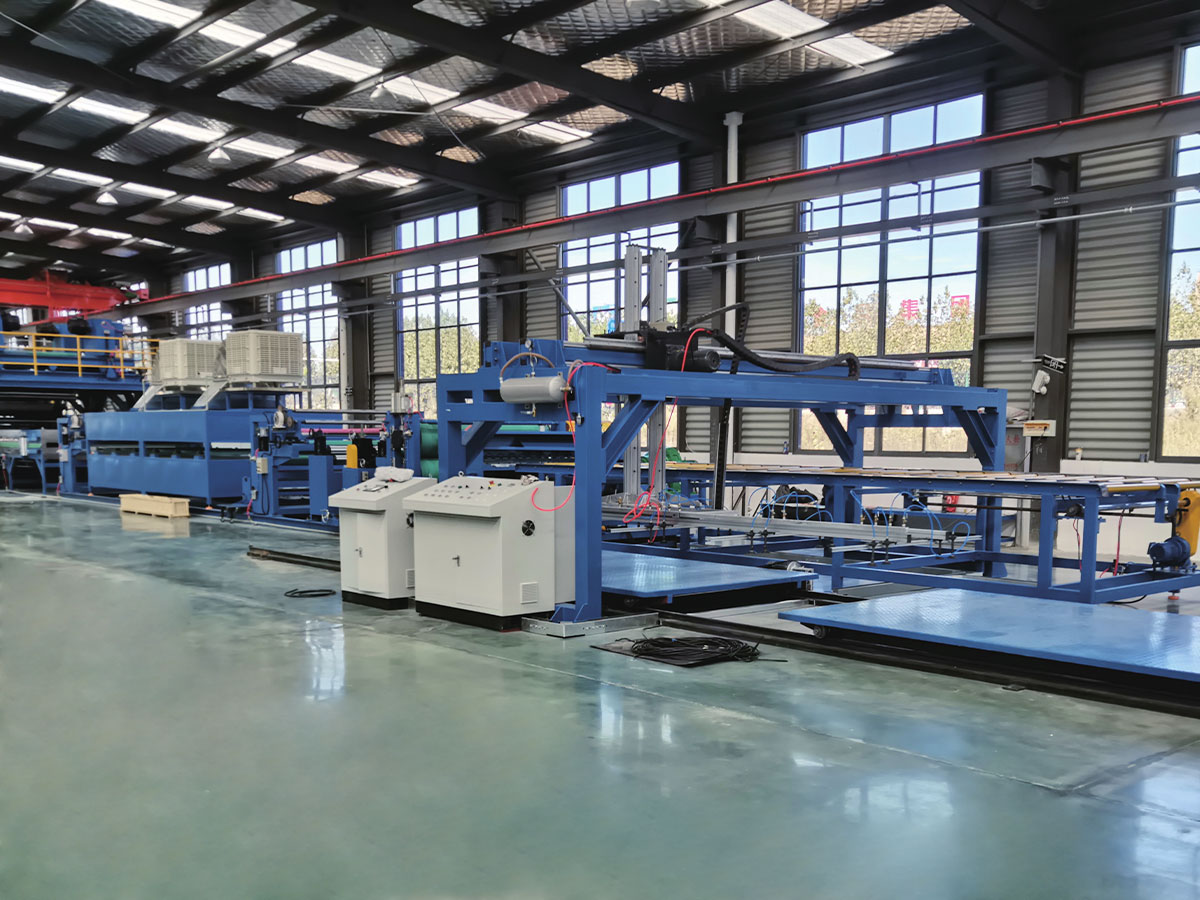
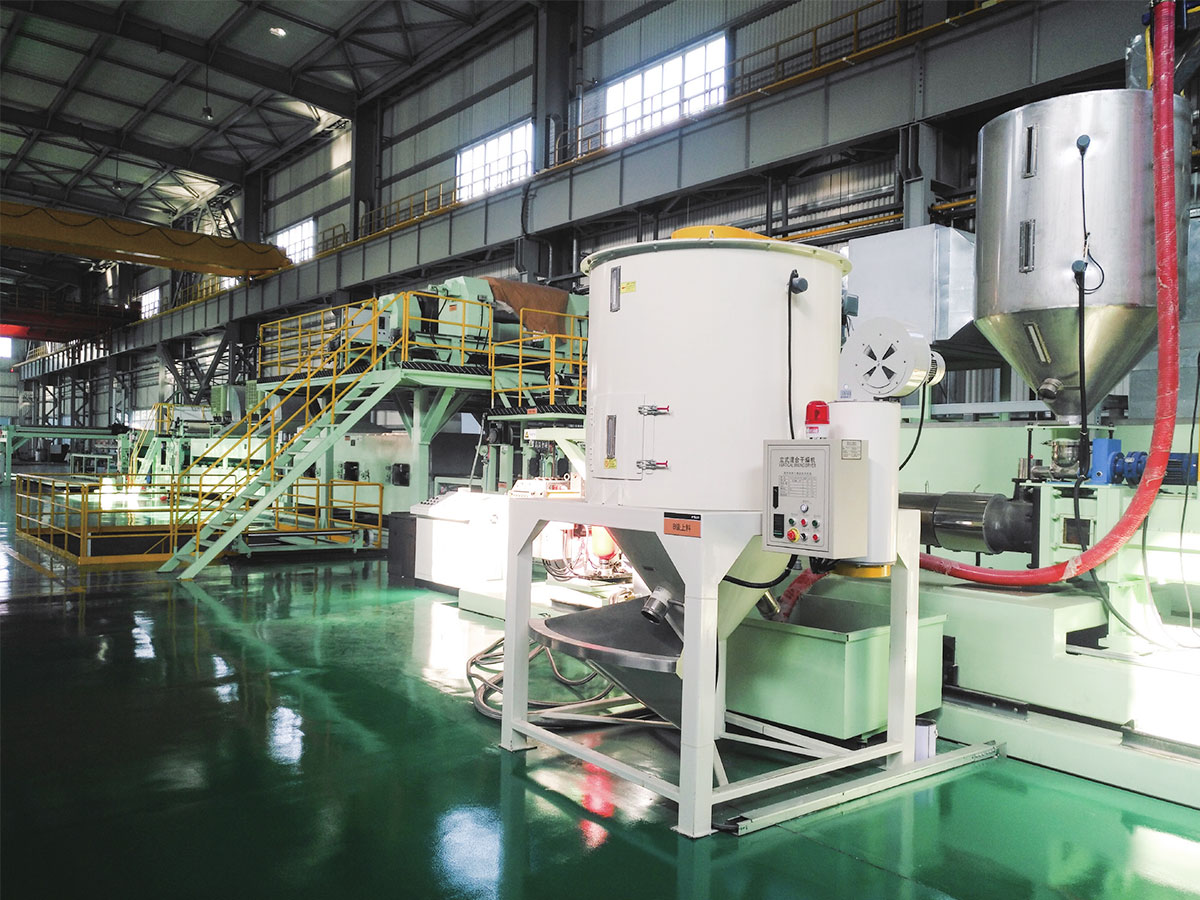
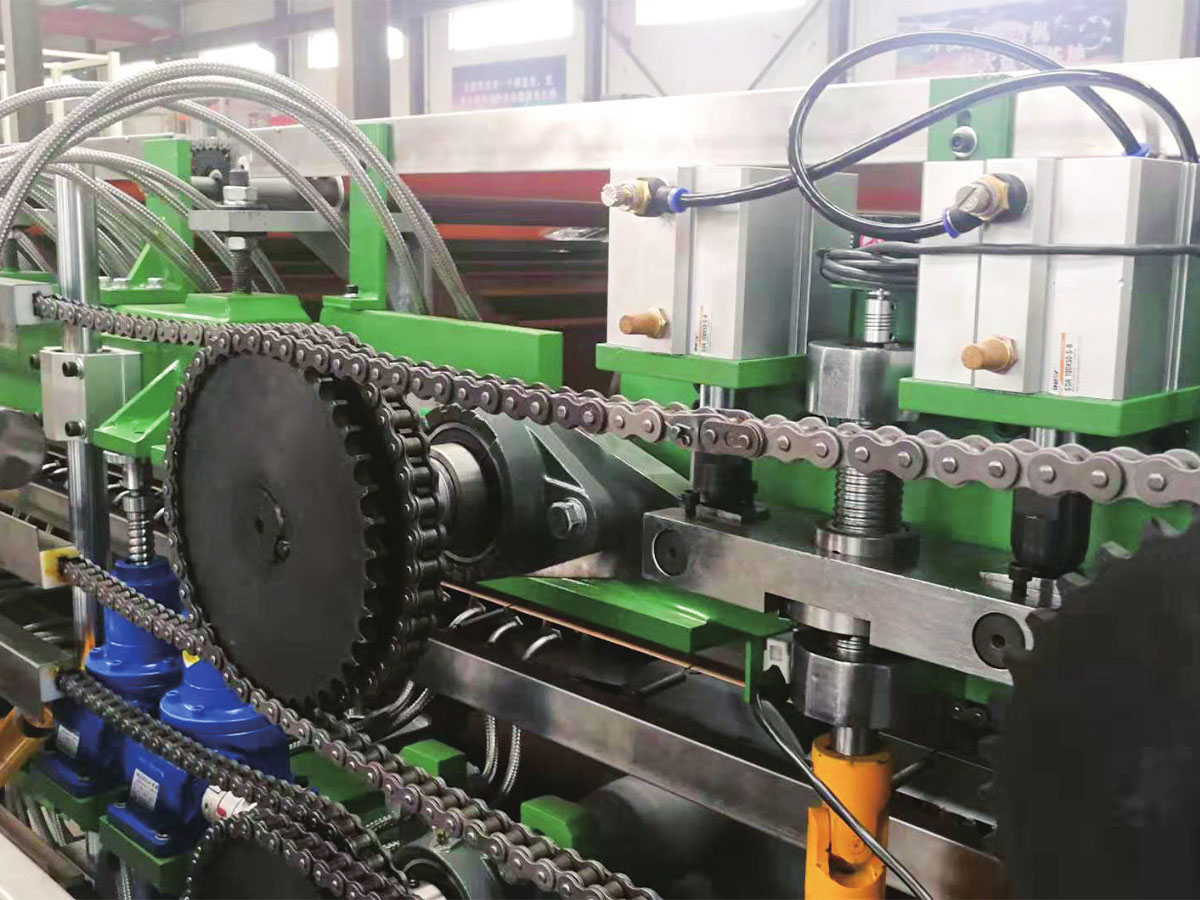
Ciągła linia do produkcji metalowych paneli kompozytowych to ciąg akumulatorów, tuneli grzewczych, stanowisk do laminowania rolkowego, pras taśmowych, sekcji chłodzących oraz stanowisk do cięcia lub przewijania. Każda stacja ma wpływ na ostateczną jakość panelu. Arkusz rdzeniowy jest najpierw łączony z żywicy, wypełniaczy i dodatków, a następnie wytłaczany z kontrolowaną grubością. Cewka aluminiowa jest czyszczona i poddawana wstępnej obróbce, aby klej mógł związać się chemicznie z warstwą tlenku. Następnie zespół trafia do prasy taśmowej, gdzie ciepło aktywuje klej, a ciśnienie łączy warstwy bez zatrzymywania powietrza. Jeżeli nacisk nie jest równomierny na całej szerokości, na krawędziach panelu wystąpią falistości lub efekt poduszki, który nie będzie odpowiadał płaskości w miejscu pracy. W przypadku uwięzienia kieszeni powietrznych panel może w fabryce wyglądać na płaski, ale pod wpływem ciepła w elewacji może pojawić się pęcherz. Wszystkie te ryzyka są uwzględniane na etapie wyboru sprzętu, a nie przez operatora centrali.
Wykres liniowy przedstawia udział aluminiowych paneli kompozytowych o klasie A2 w światowym rynku AKP w latach 2020–2026. Linia trendu zaczyna się od 28% w 2020 r. i rośnie z każdym rokiem, osiągając szacunkowo 67% w 2026 r. Wzrost ten jest napędzany zaostrzeniem przepisów budowlanych w sektorach wrażliwych na ogień. W 2022 r. kilka europejskich miast podniosło minimalną klasę palności materiałów elewacyjnych w budynkach powyżej określonej wysokości. W 2024 r. kraje regionu Zatoki Perskiej zastosowały podobne wymagania. Rezultatem jest jasny sygnał dla producentów paneli: zdolność produkcyjna w formacie A2 nie jest już opcjonalna. Dostawcy, którzy przenieśli się na linie obsługujące A2 przed 2024 rokiem, odzyskali już część inwestycji, natomiast tych, którzy będą czekać, czeka bardziej zatłoczony rynek i niższe marże.
Jeszcze jednym czynnikiem wpływającym na jakość powierzchni panelu jest źródło pomalowanej cewki aluminiowej. Producenci paneli, którzy we własnym zakresie zapewniają powlekanie w kręgach, mogą precyzyjnie dopasowywać kolory, skracać czas realizacji i uzyskać dodatkową marżę ze sprzedaży wstępnie pomalowanych kręgów.
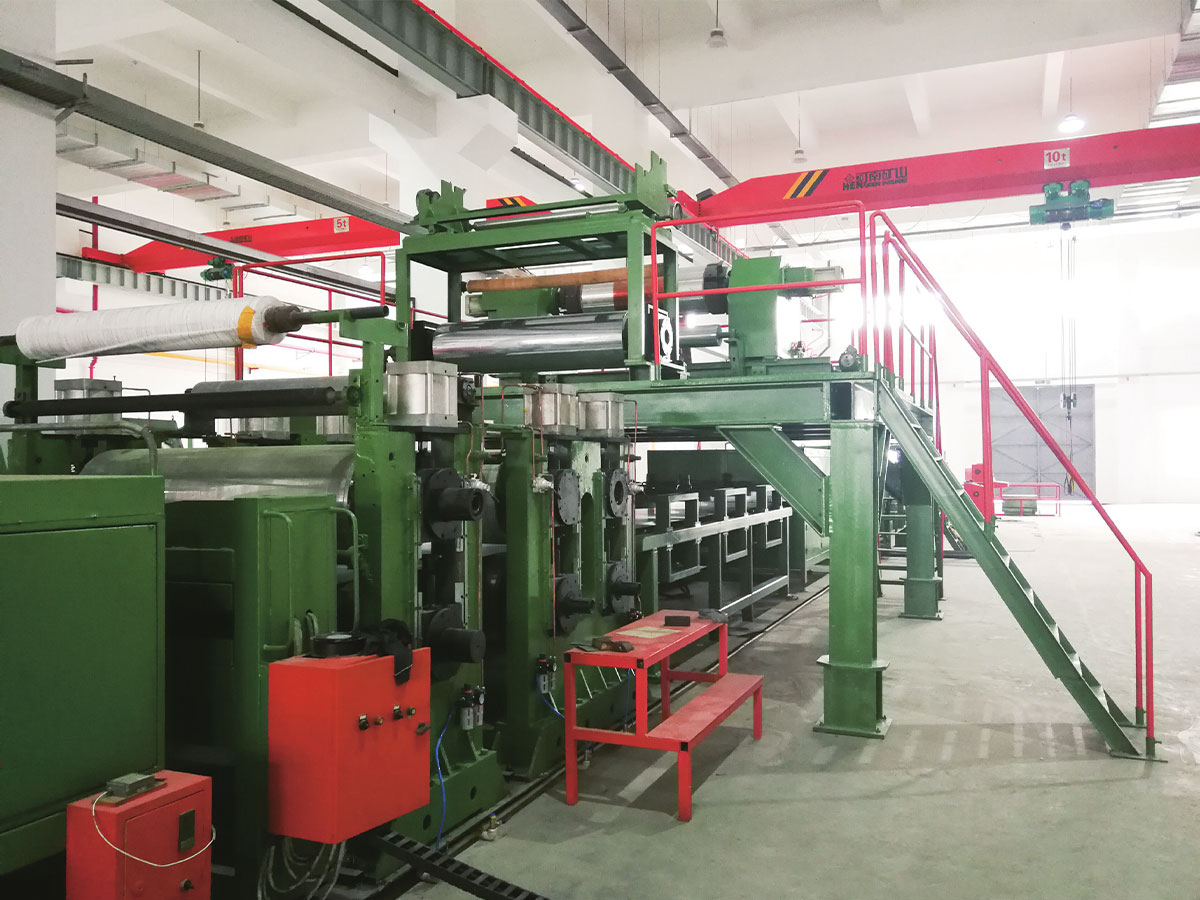
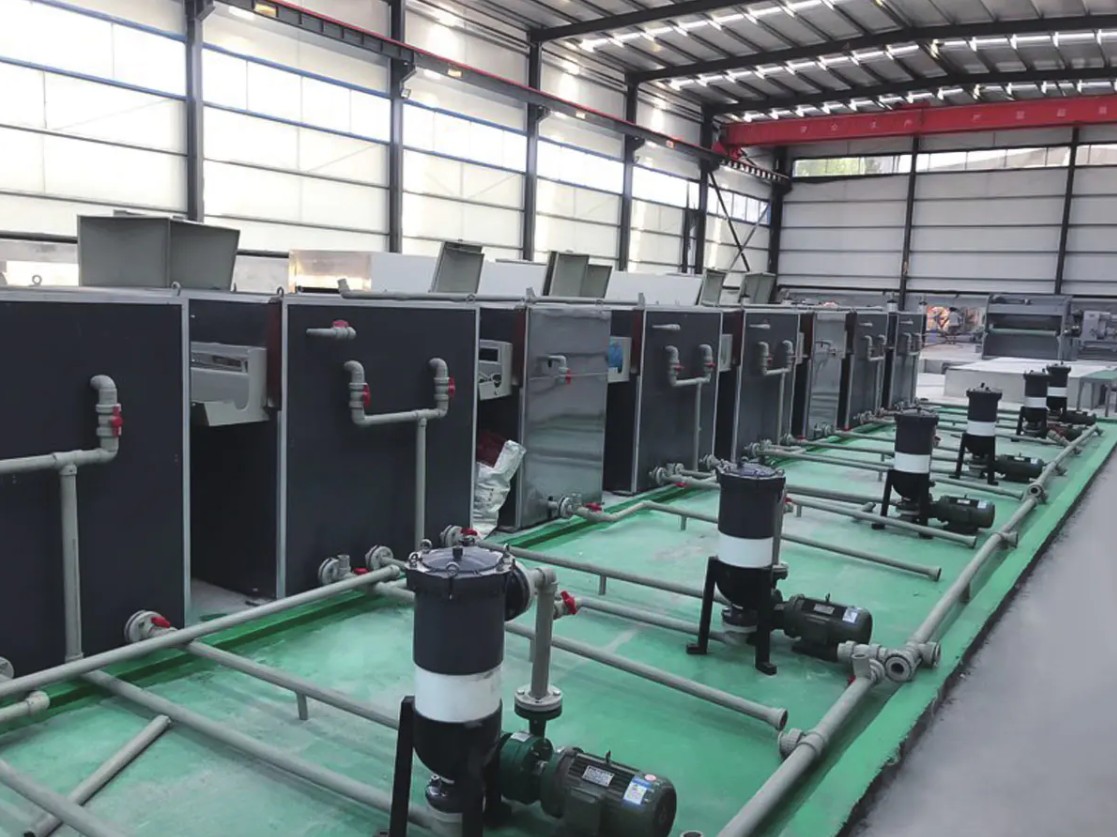
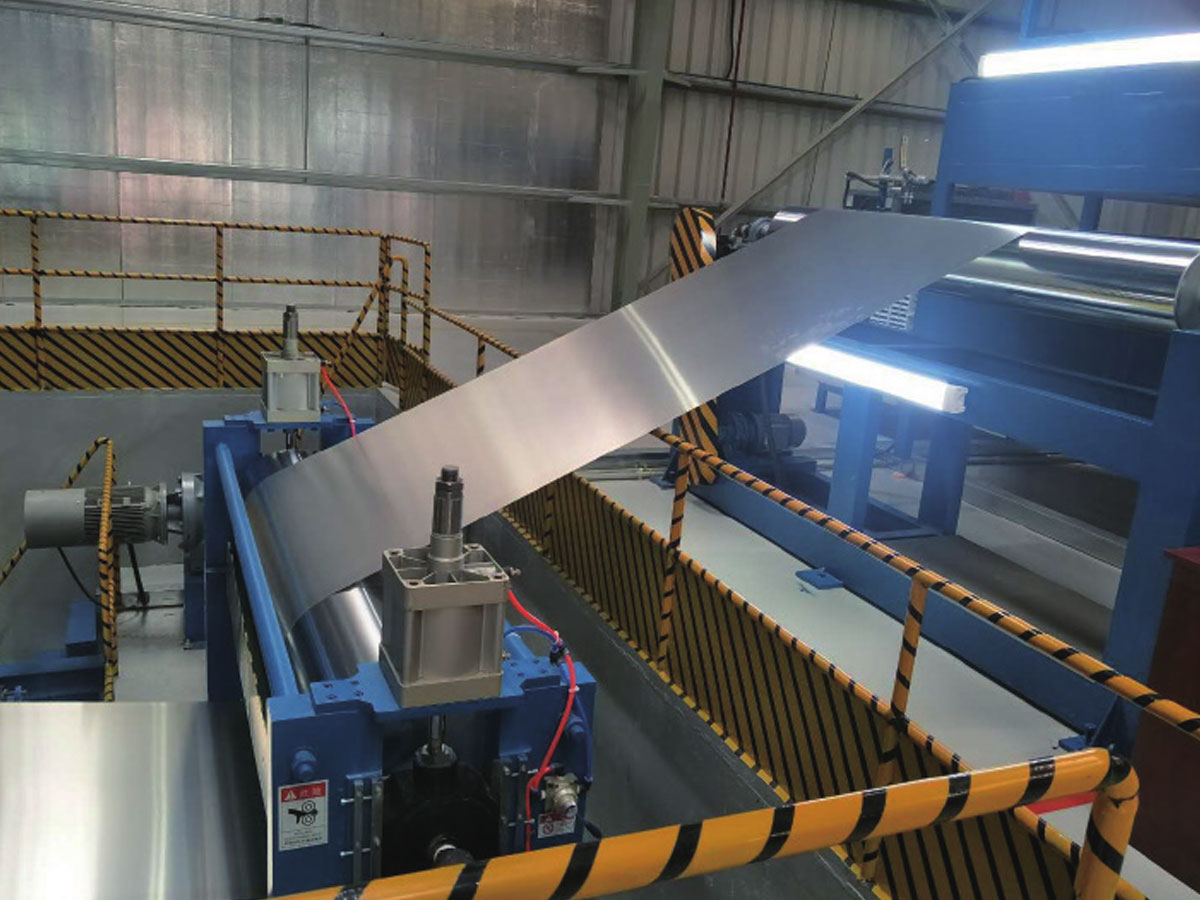 Linia do powlekania kolorowego wstępnie pomalowanej cewki aluminiowej Linia ta łączy obróbkę wstępną, automatyczne natryskiwanie i utwardzanie w celu wytworzenia trwałych powlekanych cewek. Obsługuje wewnętrzne powlekanie metodą zwojów, umożliwiając dokładne dopasowanie kolorów i krótsze czasy realizacji dla producentów paneli. Zobacz produkt →
Porównanie konfiguracji trzech linii
Na rynku dominują trzy popularne konfiguracje. Wybór zależy od strategii odporności ogniowej, docelowej wielkości wyjściowej i zakresu produktów, które producent chce zaoferować.
| Konfiguracja linii | Maksymalna klasa ogniowa | Dzienne wyjście | Czas zmiany rdzenia | Inwestycja względna |
|---|---|---|---|---|
| Linia dwukierunkowa A2/B1 | A2 | 3000 paneli | 40 minut | Wysoka |
| Linia cewki A2 | A2 | 4800 paneli | 90 minut | Bardzo wysoki |
| Linia PE/B1 FR | B1 | 3600 paneli | 10 minut | Średni |
Pierwsza to linia do produkcji dwukierunkowych metalowych paneli kompozytowych A2/B1. Umożliwia producentowi przełączanie pomiędzy produktami A2 i B1 poprzez zmianę zasilania rdzenia i dostosowanie temperatur procesu. Jest to konfiguracja preferowana przez producentów obsługujących zarówno rynek fasad, jak i rynek dekoracji wnętrz, ponieważ pozwala utrzymać zajęcie sprzętu nawet wtedy, gdy zapotrzebowanie na A2 jest niskie.
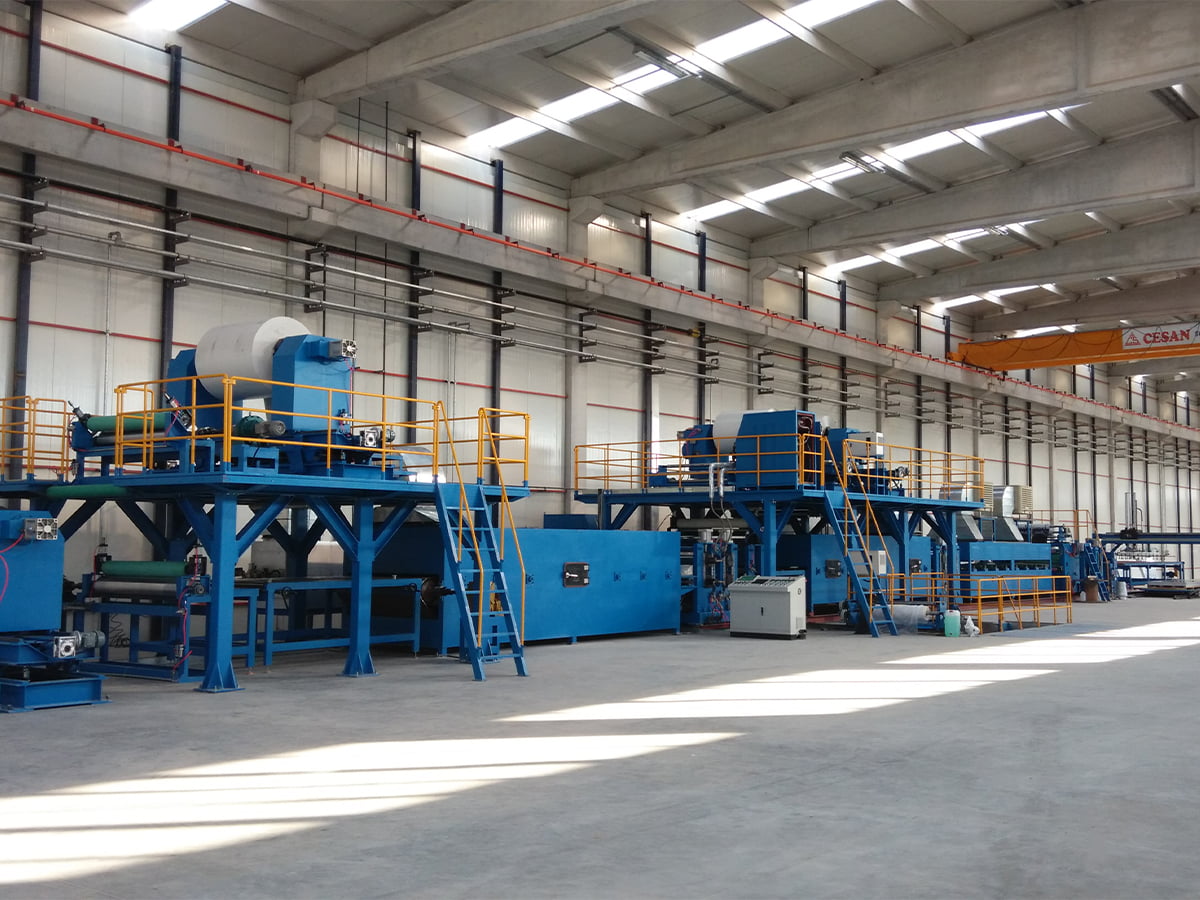
 Linia do produkcji metalowych paneli kompozytowych o podwójnym przeznaczeniu A2/B1 Linia ta przełącza pomiędzy rdzeniami ognioodpornymi A2 i PE/B1 na jednej platformie, obsługując zarówno rynek elewacyjny, jak i wewnętrzny. Poprawia wykorzystanie sprzętu i zwrot z inwestycji dla producentów potrzebujących elastyczności. Zobacz produkt →
Druga to linia do produkcji kręgów A2, która wytwarza materiał kompozytowy A2 w postaci ciągłej kręgów. Architektura ta zwykle działa z większą szybkością i niższymi kosztami pracy na metr kwadratowy, ponieważ łączenie i chłodzenie odbywa się w jednym ciągłym przejściu. Format cewki umożliwia także realizację dalszych procesów, takich jak cięcie wzdłużne i wykrawanie, bez konieczności obsługi panelu, dzięki czemu całkowity koszt produkcji gotowego panelu jest często najniższy spośród trzech.
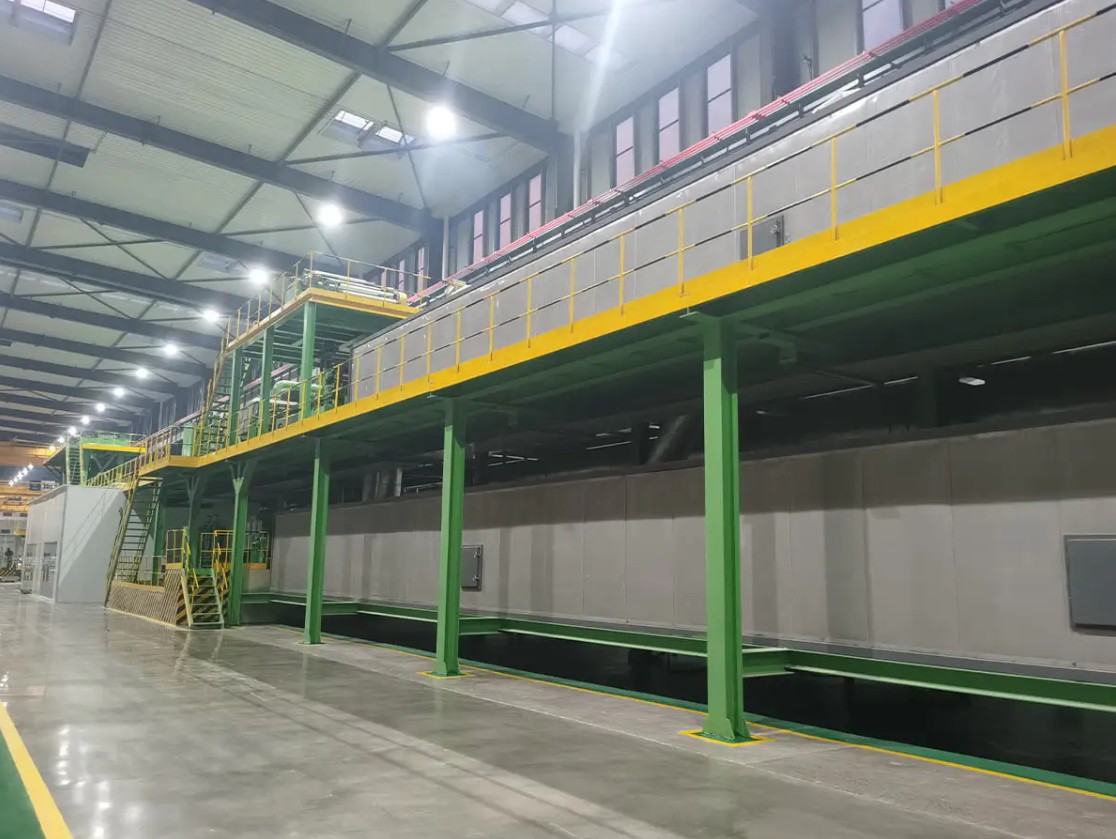
 Linia produkcyjna cewek A2 do ciągłej produkcji ACP Ta ciągła linia cewek wytwarza materiał kompozytowy A2 z większą prędkością i niższymi kosztami pracy na metr kwadratowy. Umożliwia dalsze cięcie i wykrawanie bez konieczności manipulowania panelami, często zapewniając najniższy całkowity koszt produkcji. Zobacz produkt →
Trzecia to linia kompozytowa PE lub B1 FR ACP. Obsługuje standardowe rdzenie PE i rdzenie trudnopalne, ale nie może wytwarzać materiału A2. Jego rola na rynku stopniowo maleje w miarę zaostrzania przepisów budowlanych, pozostaje jednak użytecznym punktem wejścia dla producentów skupiających się na panelach wewnętrznych, oznakowaniu i okładzinach dekoracyjnych, gdzie wymagania przeciwpożarowe są mniej rygorystyczne.
Wykres słupkowy porównuje dzienną moc panelu dla trzech konfiguracji liniowych. Linia dwukierunkowa A2/B1 produkuje około 3000 standardowych paneli dziennie, pracując w trybie A2, natomiast linia cewek A2 osiąga około 4800 paneli dziennie dzięki ciągłej pracy ze szpuli na rolkę. Linia PE/B1 FR mieści się pomiędzy 3600 panelami dziennie, ponieważ jej prostszy proces pozwala na szybszą wymianę rolek, ale wymaga mniejszego obciążenia termicznego. Liczby te reprezentują wartości rzędu wielkości dla typowej linii rozdzielczej o długości 300 metrów; rzeczywista wydajność zależy od grubości panelu, gęstości rdzenia i stopnia automatyzacji. Dla inwestora liczy się to, że linia cewek A2, choć droższa, zapewnia o około 60 procent większą moc wyjściową dziennie niż linia podstawowa. Dlatego też koszt inwestycyjny na panel jest zwykle niższy w przypadku linii cewek, mimo że cena zakupu jest wyższa.
Jak ocenić dostawcę linii produkcyjnej
Porównując dostawców, należy wyjść poza cenę bazową i zwrócić uwagę na cztery obszary. Obszary te określają, czy sprzęt będzie działał z deklarowaną wydajnością i czy panele przejdą wymagane testy ogniowe.
- Dokładność dozowania rdzenia i mieszania. Rdzeń A2 wymaga udziału wypełniacza mineralnego powyżej 90 procent. Zapytaj, jakiego rodzaju podajniki wagowe i mieszalniki ciągłe są używane na linii i jak często są kalibrowane.
- Kontrola temperatury laminowania. Klej pomiędzy aluminium i rdzeniem aktywuje się w wąskim przedziale temperatur. Jeśli w linii stosowane jest wyłącznie ogrzewanie typu on-off, siła wiązania będzie się zmieniać na długości panelu.
- System naprężenia i śledzenia wstęgi. Kiedy jednocześnie rozwijane są dwie aluminiowe cewki, żyłka wymaga kontroli naprężenia w granicach 1%, aby uniknąć zmarszczek i poślizgu.
- Struktura posprzedażna. Ciągła linia produkcyjna to aktywo o dużej wartości, które działa na trzy zmiany. Dostawca powinien posiadać udokumentowaną sieć serwisową, zapas części zamiennych i możliwość zdalnej diagnostyki.
Wykres radarowy porównuje trzy konfiguracje linii w pięciu wymiarach: odporność ogniowa, wydajność produkcyjna, elastyczność materiałowa, koszt inwestycyjny i koszt operacyjny. Linia cewek A2 osiąga najwyższą wydajność i odporność ogniową, ale wiąże się z najwyższymi kosztami inwestycyjnymi i najniższą elastycznością w zakresie szybkiej zmiany typów produktów. Linia dwukierunkowa A2/B1 zapewnia równą równowagę odporności ogniowej i elastyczności, chociaż moc wyjściowa jest nieco niższa niż dedykowana linia cewek. Linia PE/B1 FR pozostaje atrakcyjna pod względem kosztów inwestycyjnych i operacyjnych, ale jej niska odporność ogniowa dyskwalifikuje ją w projektach budowlanych o rygorystycznych wymaganiach przeciwpożarowych. Dla większości producentów planujących nowe moce produkcyjne, dwukierunkowa linia A2/B1 jest najbardziej racjonalnym punktem wyjścia, ponieważ zapewnia możliwości A2, nie wykluczając rynku B1. Producenci, którzy posiadają już dojrzałą bazę klientów B1 i chcą zwiększyć skalę, mogą uznać linię cewek A2 za lepszą ścieżkę modernizacji.
Konkluzja
„Kompozyty 3A” to nie tylko marka; jest to skrót określający poziom jakości i bezpieczeństwa pożarowego, jakiego oczekuje rynek od aluminiowych płyt kompozytowych. Wybór właściwej linii produkcyjnej to sposób, w jaki producent przekłada te oczekiwania na produkt komercyjny. Zacznij od strategii odporności ogniowej, a następnie pozwól, aby wymagania dotyczące wydajności, dostępność surowców i powierzchnia zadecydowały o architekturze. Porozmawiaj z konstruktorem linii, który dostarczył już sprzęt obsługujący format A2, i poproś o referencje w swoim obszarze zastosowań. Ponieważ popyt na A2 w 2026 r. będzie nadal rósł, opóźnienie decyzji oznacza wyprodukowanie paneli, które zostaną odrzucone dokładnie z projektów zapewniających najlepsze marże. Jeśli chcesz porównać swoje możliwości z konkretnym asortymentem produktów, skontaktuj się bezpośrednio z producentem i omów zamierzone podstawowe materiały i roczną produkcję.