
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Polskie
 Português
 Română
 Slovák
 svenska
 Türk

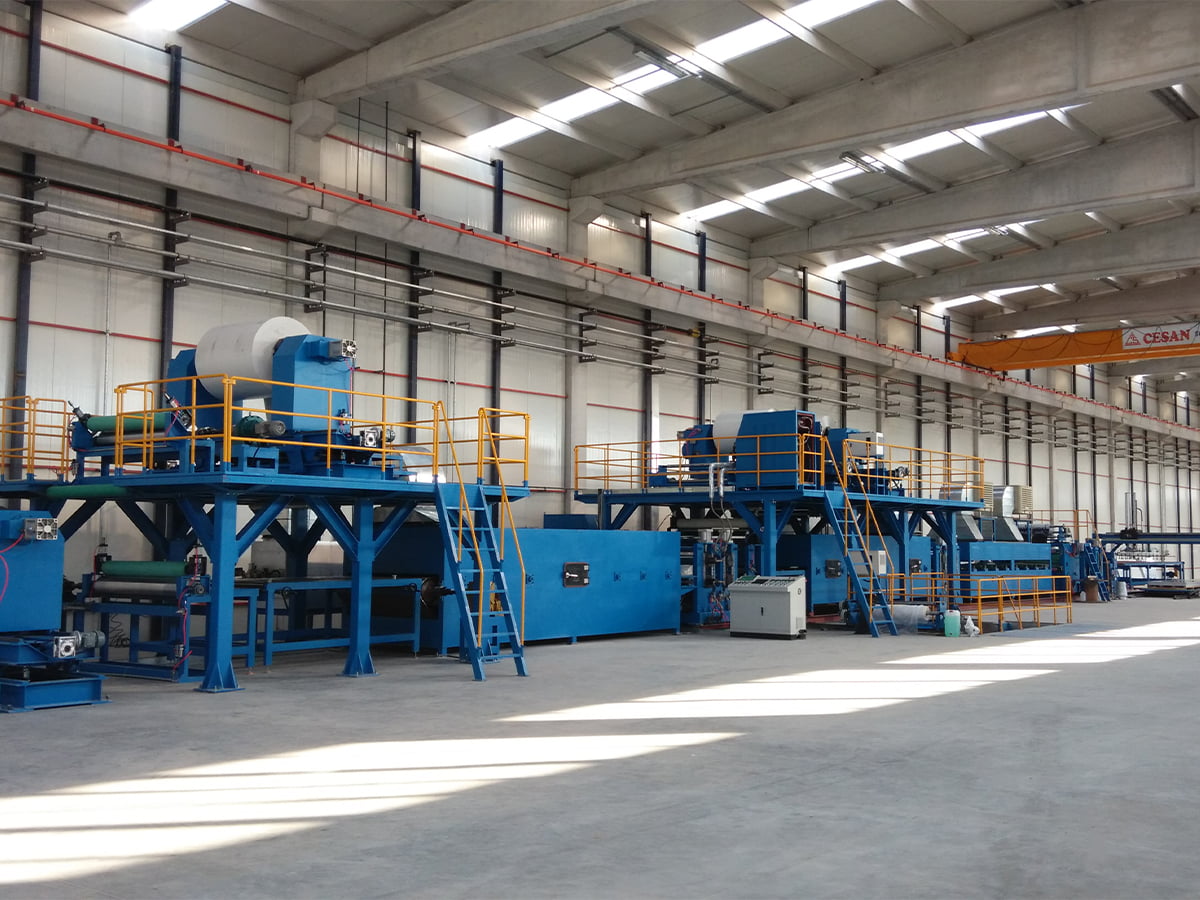
Wyobraź sobie ciągłą linię z kompozytu metalowego pracującą z prędkością 12 metrów na minutę. Sekcja laminująca utrzymuje swoją prędkość, jednak na pierwszych zwojach widać smugi na powierzchni, falowanie krawędzi i sporadyczne rozwarstwianie. O błędzie nie ma w prasie głównej. Temperatura rdzenia waha się, taśma aluminiowa nie została odpowiednio wyczyszczona, a nawijak przykłada nierównomierne napięcie. Są to wszystkie zadania przypisane sprzętowi pomocniczemu, czyli systemom wsparcia, które decydują, czy główna maszyna może faktycznie wysyłać nadającą się do sprzedaży produkcję z prędkością projektową.
Co oznacza wyposażenie pomocnicze w produkcji?
Formalnie sprzęt pomocniczy oznacza dowolną maszynę lub system, który wspiera proces podstawowy zamiast samodzielnie przeprowadzać ten proces. W przypadku formowania wtryskowego tworzyw sztucznych wyposażenie pomocnicze obejmuje suszarki zasypowe, ładowarki próżniowe, agregaty chłodnicze, regulatory temperatury form i granulatory. Podczas pogłębiania obejmuje pompy wspomagające, pływające rurociągi i systemy sterowania, które utrzymują pracę pogłębiarki. W pojazdach użytkowych obejmuje windy załadowcze, wciągarki, sprężarki i hydrauliczne systemy narzędzi. W każdym przypadku schemat jest taki sam: główna jednostka kształtuje, formuje lub przesuwa produkt, a jednostki pomocnicze przygotowują, podają, schładzają, suszą, wykańczają, sprawdzają lub zajmują się materiałem wokół niego.
Wywołanie pomocniczego systemu nie oznacza, że jest ono opcjonalne. W przypadku linii metalowych paneli kompozytowych główny laminator nie może zapewnić czystej przyczepności, jeśli aluminiowa cewka przenosi olej walcujący do docisku. Nie może utrzymać siły wiązania, jeśli arkusz rdzenia zostanie zamoczony. Nie może wyprodukować kwadratowego panelu, jeśli napięcie uzwojenia zmienia się co kilka minut. Funkcje pomocnicze określają praktyczny obszar roboczy całej linii.
Cztery grupy urządzeń pomocniczych w ciągłych liniach paneli i cewek
Linia ciągła do metalowych paneli kompozytowych lub powlekanych kręgów przebiega w każdym zakładzie według tej samej kolejności: wprowadzenie taśmy, obróbka powierzchni, powlekanie lub laminowanie, utwardzanie, wykańczanie i przewijanie. Prawie w każdym układzie pojawiają się cztery grupy pomocnicze. Decydują o tym, jak czysta jest taśma, jak stabilna jest temperatura procesu, jak gotowy jest produkt i jak dobrze nawinięta jest końcowa cewka.
| Grupa | Zadanie podstawowe | Typowy sprzęt | Wynik po zignorowaniu |
|---|---|---|---|
| Przygotowanie materiału | Oczyść, podgrzej i wyrównaj pasek przed powlekaniem lub laminowaniem | Odwijarki, akumulatory, linie czyszczenia wstępnego | Braki w powłoce, puste przestrzenie po laminowaniu, nierównomierne zwilżanie kleju |
| Uwarunkowanie procesu | Kontroluj temperaturę, utwardzanie i dopływ ciepła podczas powlekania | Piece, chillery, regulatory temperatury, strefy grzewcze | Niedoutwardzona powłoka, wygięte panele, wymuszona redukcja prędkości linii |
| Wykańczanie i konwersja powierzchni | Dodaj teksturę, profil, folię lub formaty przycięte na wymiar | Maszyny do tłoczenia, laminatory folii, linie do rowkowania, nożyce | Niska wartość dodana, dodatkowa obsługa, brak możliwości dostarczenia gotowych paneli |
| Cofanie i obsługa | Utrzymuj napięcie, prawidłowy kształt i twórz ciasne końcowe zwoje | Linie do przewijania kręgów, prostownice naciągu, odrzutniki | Cewki teleskopowe, uszkodzenia krawędzi, powtarzające się pęknięcia taśmy |
Przygotowanie i czyszczenie materiału
Aby powłoka mogła niezawodnie wiązać, powierzchnia aluminium lub stali musi być wolna od oleju walcowniczego, pyłu i tlenków. Linia czyszczenia wstępnego kontroluje stężenie kąpieli chemicznej, temperaturę wody płuczącej i sekcję suszenia. Jego działanie bezpośrednio zmienia przyczepność powłoki i ostateczną odporność na korozję. Niewielki dryft pH może zmniejszyć masę warstwy konwersyjnej na tyle, że powłoka zacznie się łuszczyć po kilku dniach w polu.
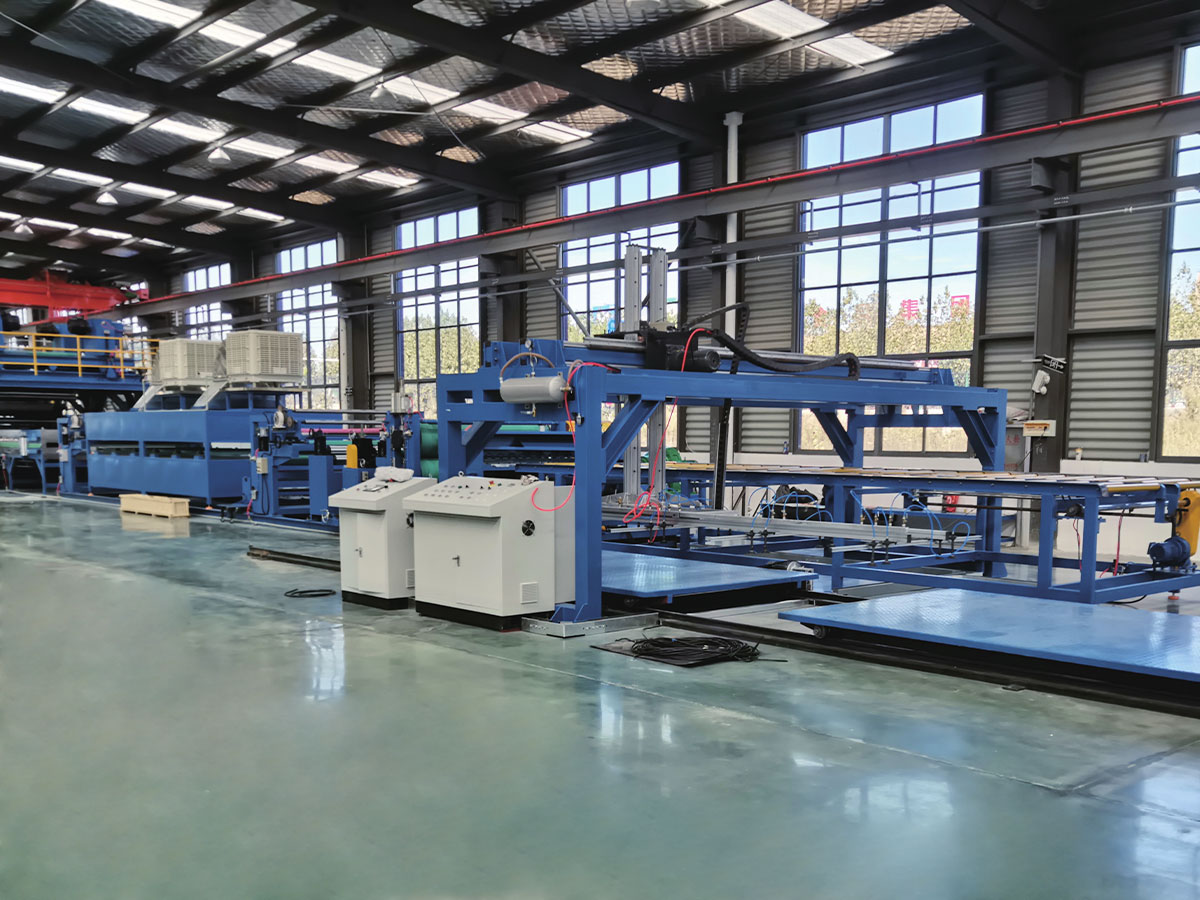
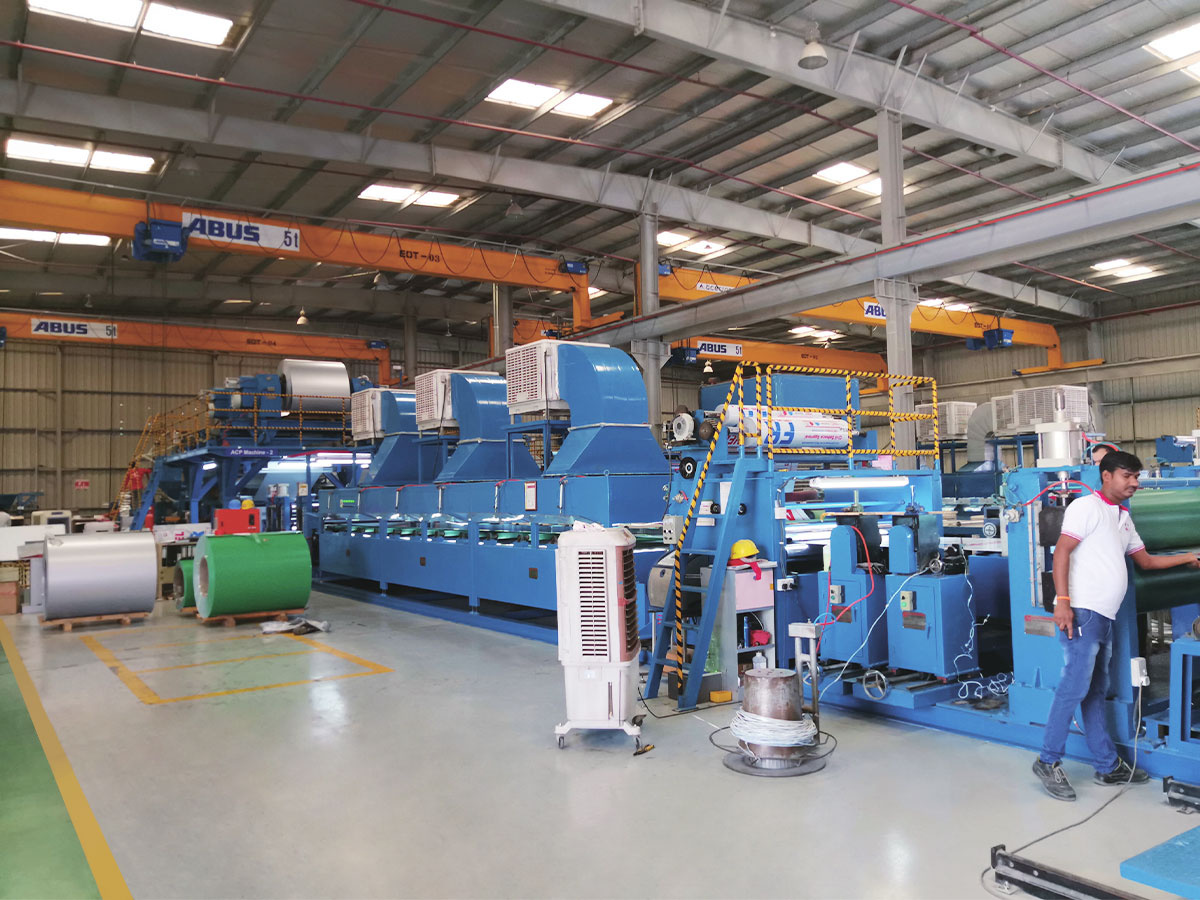
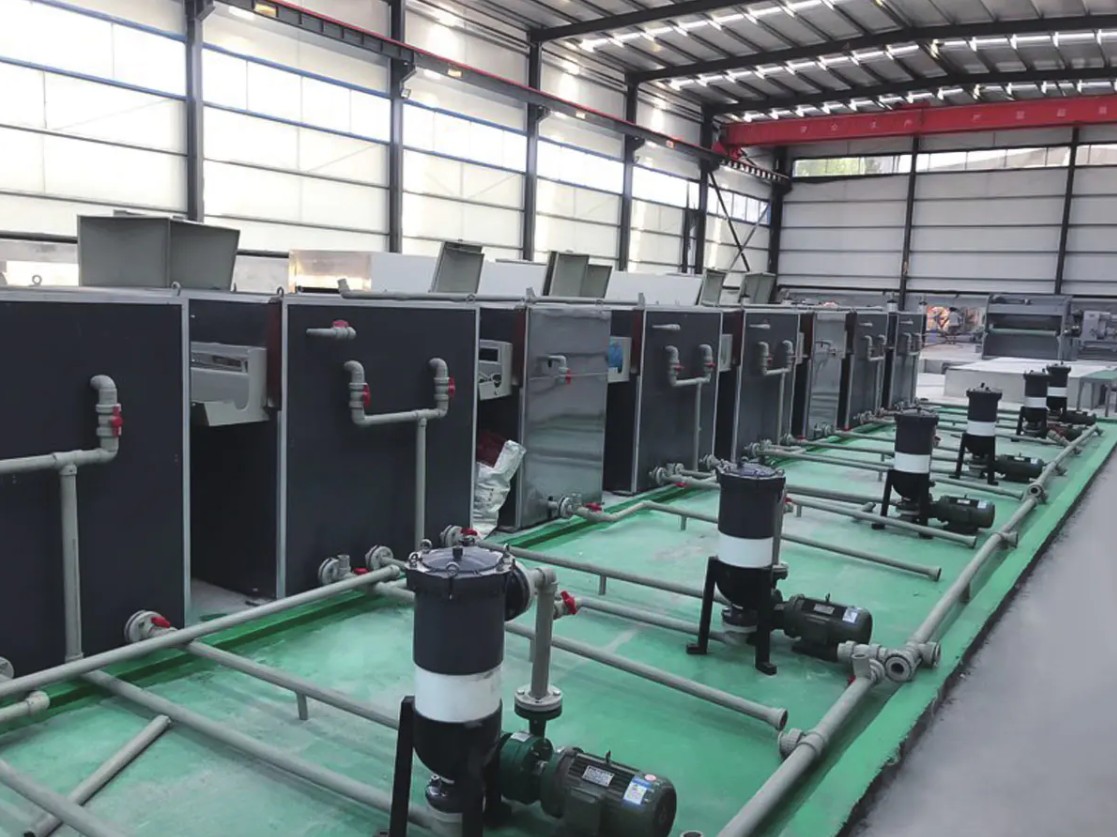
 Linia do czyszczenia wstępnego do obróbki powierzchni zwojów metali Ta linia czyszcząca usuwa olej walcowany, pył i tlenki przed powlekaniem, bezpośrednio wpływając na przyczepność i odporność na korozję. W tekście podkreślono, że nawet niewielki dryft pH może spowodować uszkodzenie powłoki, co sprawia, że sprzęt ten ma kluczowe znaczenie dla jakości dalszej obróbki. Zobacz produkt →
Wykańczanie i konwersja powierzchni
Po laminowaniu lub powlekaniu materiał nadal musi stać się produktem. Maszyny do wytłaczania dodają teksturę, laminatory folii nakładają folię ochronną lub dekoracyjną, a urządzenia do rowkowania i cięcia tworzą szerokości i formaty zamówione przez klientów. Maszyny te zwykle znajdują się po głównym procesie, ale kontrolują dostarczoną wartość każdego metra kwadratowego.
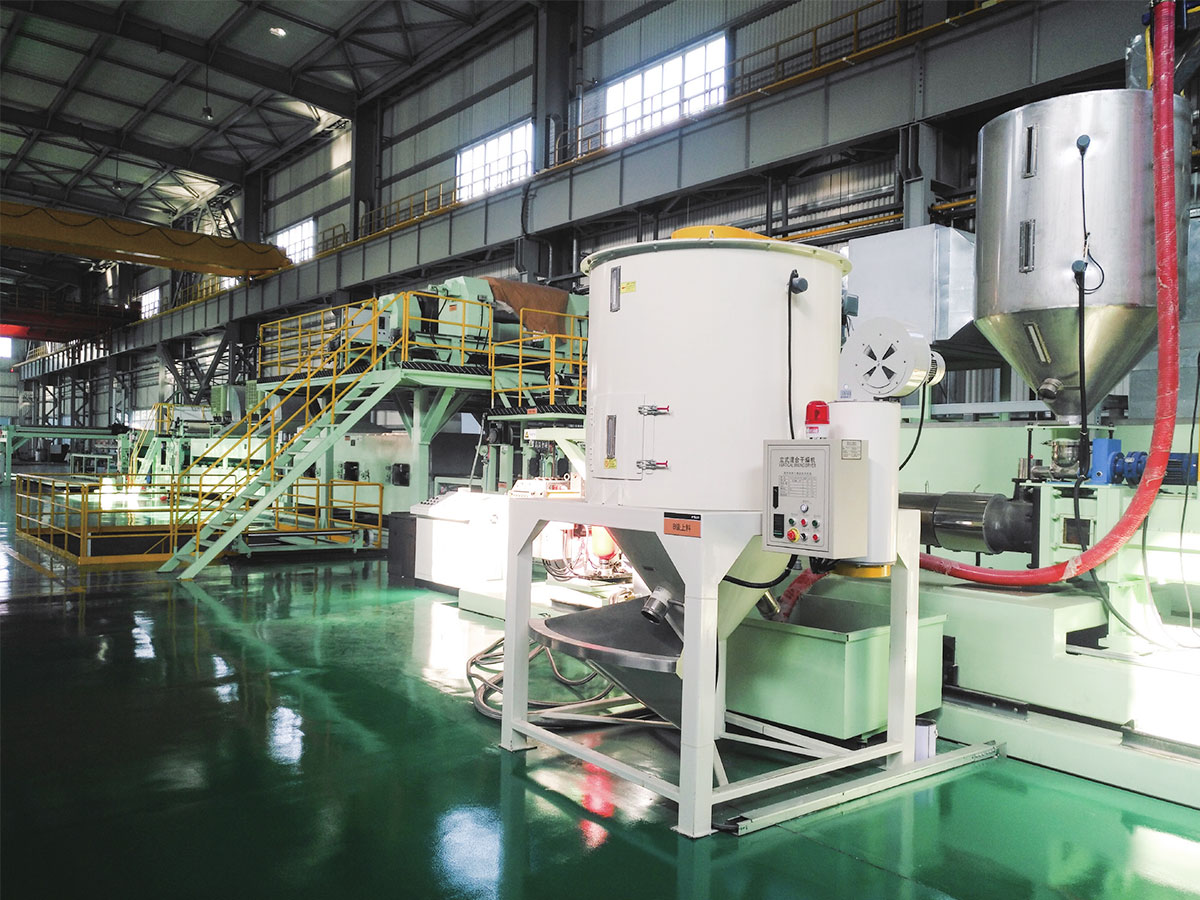
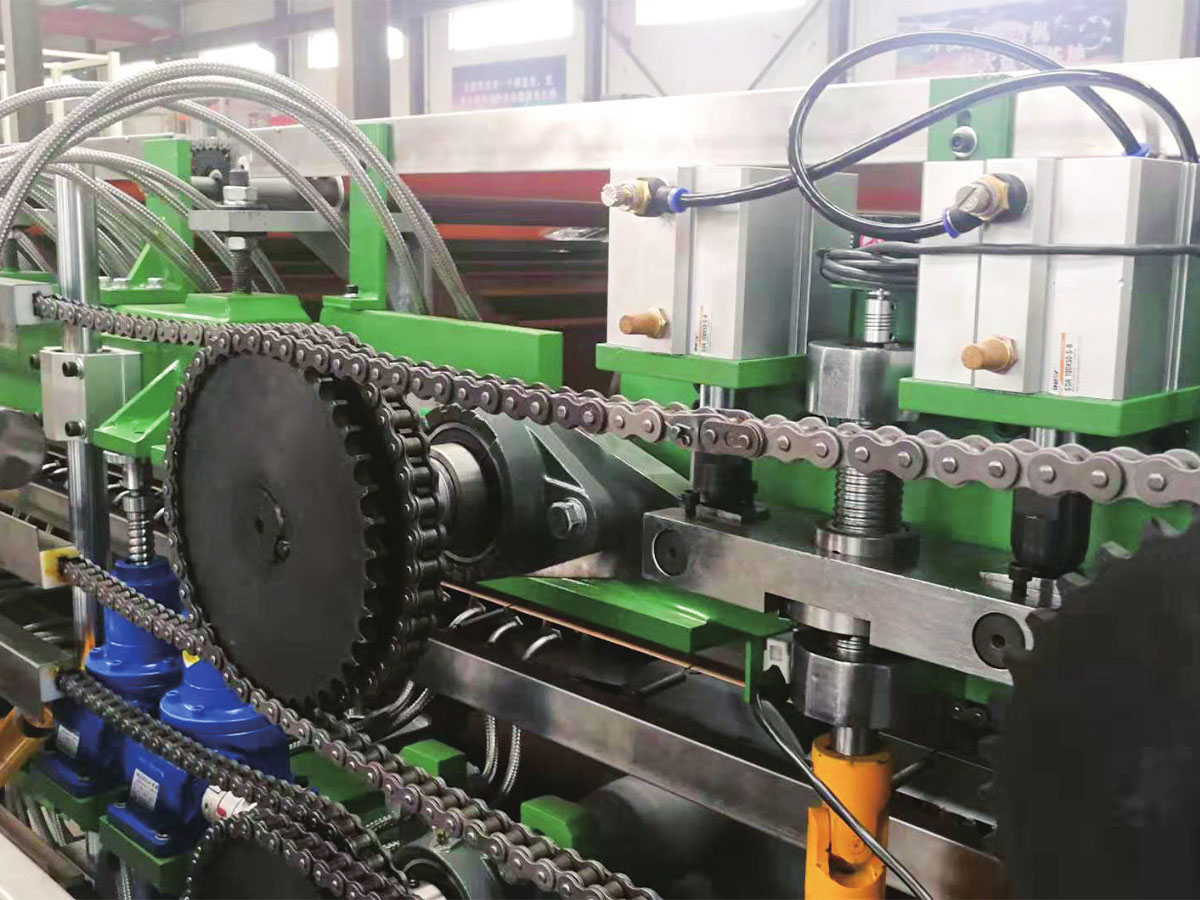
Maszyna do wytłaczania do dodawania tekstury i sztywności do paneli Po pokryciu, wytłaczanie dodaje trójwymiarowe wzory, które poprawiają estetykę i wytrzymałość strukturalną. Ta maszyna kontroluje dostarczoną wartość każdego metra kwadratowego, zapewniając konfigurowalne tekstury i precyzję spełniającą specyfikacje klienta. Zobacz produkt → Cofanie i obsługa
Ciągłe linie technologiczne wytwarzają zwoje, a nie produkty końcowe. Linia do ponownego przewijania cewek służy do przewijania ciętych lub powlekanych cewek w celu usunięcia defektów, poprawy teleskopowania i ustawienia dokładnej długości lub materiału wymaganego na następnym etapie produkcji. Kontrola napięcia ma kluczowe znaczenie; nierówne napięcie może trwale rozciągnąć cienkie aluminium i zamienić nadającą się do sprzedaży cewkę w złom.
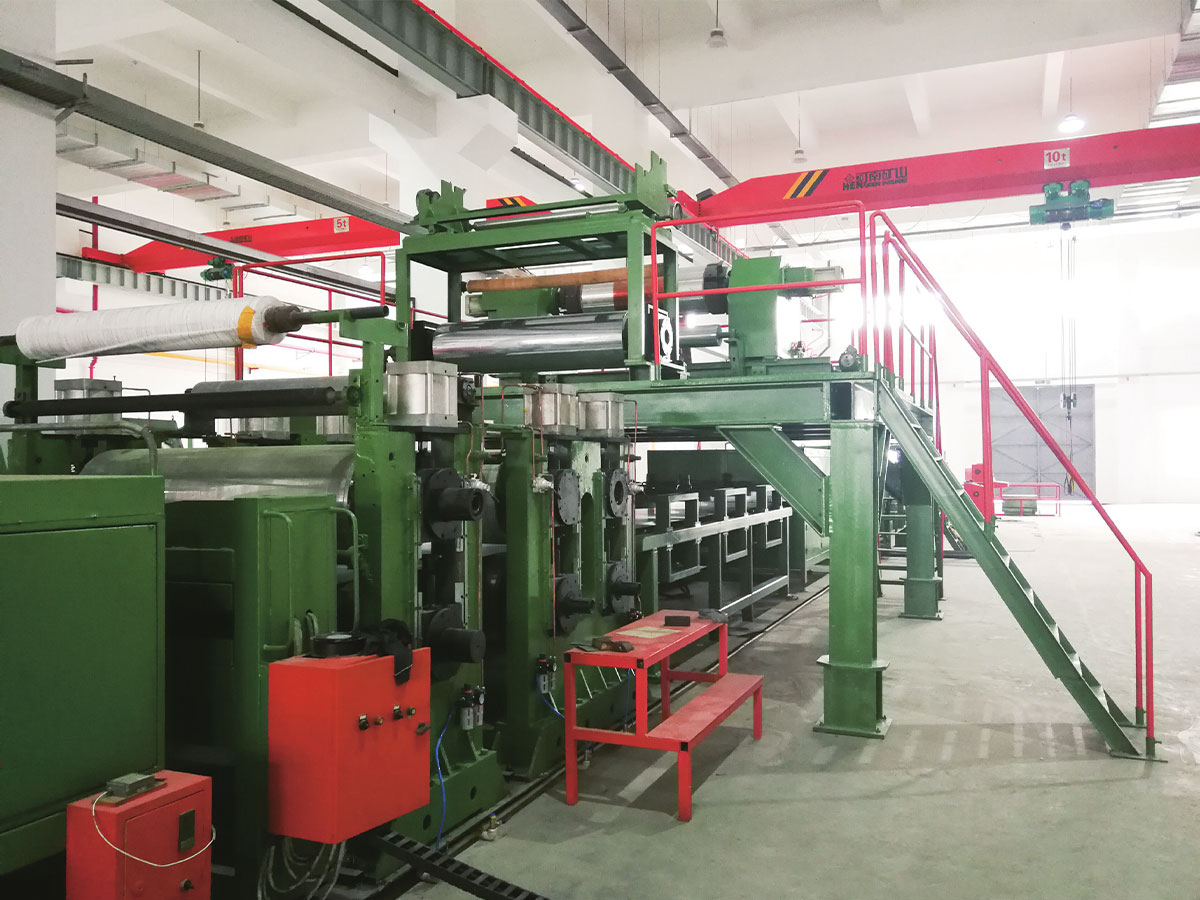
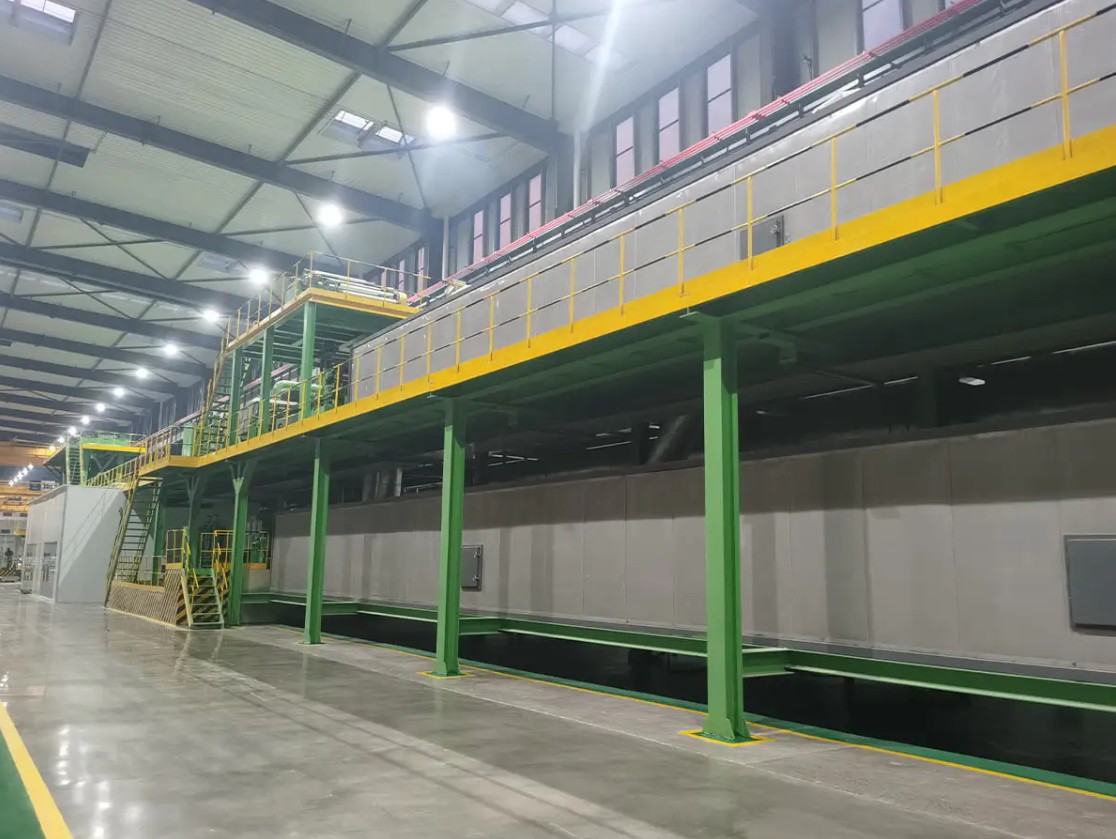
Linia produkcyjna do ponownego zwijania cewek do wykańczania i kontroli Ta linia do ponownego przewijania przewija, nacina i sprawdza zwoje w celu usunięcia defektów i ustalenia dokładnych długości. Kontrola naprężenia jest niezbędna, ponieważ nierówne napięcie może trwale uszkodzić cienkie aluminium, dlatego ten sprzęt bezpośrednio określa, czy cewka stanie się produktem nadającym się do sprzedaży. Zobacz produkt → Dlaczego sprzęt pomocniczy dyktuje rzeczywistą wydajność wyjściową
Maszyna podstawowa ustala teoretyczną prędkość produkcji. Sprzęt pomocniczy decyduje, jaki procent tej teoretycznej prędkości staje się akceptowanym produktem. Dlatego każda grupa pomocnicza zasługuje na taką samą uwagę inżynierską, jak główna prasa lub głowica powlekająca.
Odczytaj to jako typowy kształt wkładu, a nie liczby, które możesz dodać. Przygotowanie materiału zwykle pojawia się jako pierwsze, ponieważ zanieczyszczenie na odcinku wejściowym zwielokrotnia późniejsze defekty. Kontrola temperatury i utwardzania zajmuje drugie miejsce, ponieważ powlekanie i laminowanie zależą od stabilnej krzywej cieplnej. Wykańczanie powierzchni i konwersja bezpośrednio zwiększają wartość produktu. Cięcie i przewijanie wpływa na wydajność i straty w obsłudze. Gdy grupy pomocnicze współpracują, linia może stale pracować z prędkością bliską rzeczywistej prędkości projektowej. Jeśli tak się nie dzieje, nawet najlepsza prasa główna nie jest w stanie tego zrekompensować.
Ukryty koszt zaniedbania sprzętu pomocniczego
Rozważmy linię do powlekania zwojów, w której skład chemiczny kąpieli wstępnej jest sprawdzany tylko raz w tygodniu. Wartość pH dryfuje powoli, warstwa konwersyjna staje się nierówna, a prędkość linii musi zostać zmniejszona, aby zachować jakość powłoki. Rezultatem nie jest nagła awaria, ale utrata wydajności z miesiąca na miesiąc.
Pomarańczowa linia pokazuje, co się dzieje, gdy sprzęt jest zaniedbywany: czas przestoju wzrasta z piętnastu godzin do ponad osiemdziesięciu godzin w ciągu sześciu miesięcy. Niebieska linia, przy rutynowych kontrolach i wcześniejszej wymianie części, utrzymuje się poniżej dwudziestu godzin. Na linii produkcyjnej każda stracona godzina niesie ze sobą marżę brutto całej produkcji za tę godzinę. Zaniedbana linia będzie również zużywać więcej części zamiennych, gdy łożyska i uszczelnienia ulegną awarii w wyniku ciągłej przepracowania. Znaki ostrzegawcze są łatwe do odczytania: opóźnione nagrzewanie, zmienne napięcie, smugi powłoki i niska prędkość linii. Działaj zanim te objawy staną się twardymi uszkodzeniami mechanicznymi.
Scentralizowane lub samodzielne konfiguracje pomocnicze
Istnieją dwa praktyczne układy wyposażenia pomocniczego. W konfiguracji scentralizowanej jedna grupa pomp, suszarek, agregatów chłodniczych lub monitorów obsługuje kilka linii w sieci dystrybucyjnej. W konfiguracji autonomicznej każda linia ma własną dedykowaną maszynę. Wybór ten wpływa na wielkość zakładu, koszty operacyjne i procedurę konserwacji.
Mapa radarowa porównuje dwie typowe konfiguracje na podstawie sześciu praktycznych kryteriów. Scentralizowany sprzęt pomocniczy uzyskuje wysokie wyniki pod względem powierzchni, efektywności energetycznej, łatwości obsługi i skalowalności, ponieważ jego wspólna infrastruktura rozkłada koszty na wiele linii. Urządzenia autonomiczne uzyskują wysokie wyniki w zakresie efektywności kosztowej i redundancji, ponieważ pozwalają uniknąć długich sieci dystrybucyjnych i zapobiegają awariom lokalnie. W przypadku zakładu o stabilnym asortymencie produktów i działaniu ciągłym systemy scentralizowane zwykle zapewniają niższe koszty operacyjne. W przypadku zakładu, który wykonuje wiele krótkich zmian zleceń lub wykorzystuje specjalne materiały, samodzielne maszyny lepiej chronią czas pracy. Właściwy wybór zależy od liczby linii, planu zmian i zakresu materiałów.
| Kryterium | Scentralizowane | Samodzielny |
|---|---|---|
| Powierzchnia podłogi | Kompaktowy, jedna stacja obsługuje kilka linii | Większa powierzchnia, ponieważ każda linia ma własną jednostkę |
| Zużycie energii | Lepsze, ponieważ pompy i napędy są współdzielone | Prostsze, ale często większe straty energii na linię |
| Konserwacja | Wymaga zaplanowanej konserwacji centralnej | Urządzenie można szybko odizolować i naprawić |
| Redundancja | Niższy; awaria jednostki centralnej powoduje zatrzymanie wielu linii | Wysoki; każda linia ma swój własny margines zapasowy |
| Skalowalność | Trudniejsze do rozszerzenia po naprawie rurociągu | To proste, dodaj jeszcze jedną dedykowaną maszynę |
Kryteria doboru urządzeń pomocniczych w liniach do powlekania kompozytów metalowych i zwojów
Wybierz sprzęt pomocniczy o tej samej dyscyplinie, której używasz w jednostce głównej. Proces selekcji obejmuje zwykle sześć obszarów.
- Dopasowanie prędkości: system pomocniczy musi zapewniać najszybszą prędkość linii plus 10% rezerwy.
- Zgodność materiałowa: przed złożeniem zapytania o wycenę zdefiniuj stop aluminium, grubość stali, szerokość cewki i skład chemiczny powierzchni.
- Poziom automatyzacji: zdecyduj, czy operatorzy będą ładować cewki ręcznie, czy też będą uruchamiać i zatrzymywać z centralnej sterowni.
- Dostęp konserwacyjny: sprawdź, czy komponenty są wspólne i czy urządzenie można odizolować na czas naprawy.
- Reakcja serwisu: potwierdź zdalną diagnozę i dostępność lokalnych części zamiennych.
- Przyszła elastyczność: zostaw miejsce na szerszą cewkę, grubsze podłoże lub dodatkową głowicę powlekającą.
Wykres przedstawia typową linię do powlekania w kręgach, w której zainwestowano w lepszą stację obróbki wstępnej, dodatkowe strefy suszenia i nowy odrzutnik. Koszt usunięcia wady spadł z 120 000 dolarów rocznie do 35 000 dolarów, ponieważ czyszczenie i kontrola temperatury usunęły główne źródła uszkodzeń powłok. Straty materiałowe spadły z 95 000 do 30 000 dolarów, ponieważ linia przestała produkować cewki niezgodne ze specyfikacją podczas rozruchu i przezbrajania. Koszty energii spadły, ponieważ linia nie musiała już przegrzewać taśmy, aby skompensować niestabilne utwardzanie. Koszt przestojów spadł ze 140 000 USD do 38 000 USD, ponieważ nowe jednostki pomocnicze obejmowały zdalne monitorowanie i szybszy dostęp. Całkowite roczne oszczędności wynoszą około 290 000 dolarów, co zwykle pozwala na pokrycie kosztów modernizacji w ciągu dwóch lat.
Spójrz na swoją linię tymi samymi oczami, którymi patrzysz na nową inwestycję. Zidentyfikuj, która funkcja pomocnicza powoduje najczęstsze odrzuty lub przestoje, i porównaj ją z możliwościami głównej maszyny. To pojedyncze porównanie często ujawnia większe oszczędności niż wymiana głównego wyposażenia. Aby lepiej zrozumieć wybór linii, przejrzyj kompletny przewodnik dotyczący wyboru wysokowydajnej linii do produkcji metalowych paneli kompozytowych . Ty też możesz porozmawiaj bezpośrednio z producentem o konfiguracji dla konkretnego zestawu materiałów i planu piętra.